ชุดเฟืองดอกจอกเกลียวสำรอง
งานเปลี่ยนเฟืองดอกจอกเกลียวเริ่มต้นด้วยการแยกข้อมูลการออกแบบดั้งเดิมออกจากร่องรอยการสึกหรอจากการใช้งาน ฟันเฟืองเสียหาย รูเจาะบิดเบี้ยว หรือรูปแบบการสัมผัสที่เปลี่ยนไป อาจบ่งบอกถึงความเสียหายได้ แต่…
ดูการตั้งค่า →เลือกกลุ่มผลิตภัณฑ์ตามวิธีการผลิต การติดตั้ง และการตรวจสอบชิ้นส่วน รูปทรงเรขาคณิตที่แน่นอนจะขึ้นอยู่กับการกำหนดค่าเฉพาะ ดังนั้นแต่ละหน้าผลิตภัณฑ์จึงอธิบายว่าอะไรควรอยู่ในเอกสารขอใบเสนอราคา (RFQ) แทนที่จะแสร้งทำว่าขนาดมาตรฐานเดียวใช้ได้กับทุกการประกอบ
แคตตาล็อกออนไลน์จัดเรียงตามงานซื้อที่ใช้งานได้จริง 6 อย่าง ได้แก่ คู่เฟืองสั่งทำใหม่ ชุดฟันเฟืองเจียร ชุดเฟืองมุม ชุดเพลาเฟืองตัวเล็กแบบรวม ชุดเฟืองสำหรับงานหนัก และงานเปลี่ยนอะไหล่
งานเปลี่ยนเฟืองดอกจอกเกลียวเริ่มต้นด้วยการแยกข้อมูลการออกแบบดั้งเดิมออกจากร่องรอยการสึกหรอจากการใช้งาน ฟันเฟืองเสียหาย รูเจาะบิดเบี้ยว หรือรูปแบบการสัมผัสที่เปลี่ยนไป อาจบ่งบอกถึงความเสียหายได้ แต่…
ดูการตั้งค่า →
ควรพิจารณาชุดเฟืองดอกจอกเกลียวสำหรับงานหนักจากมุมมองการใช้งานโดยรวม ภาระสูงสุด ภาระต่อเนื่อง แรงกระแทก การกลับทิศทาง การรองรับแบริ่ง และการหล่อลื่น ล้วนมีความสำคัญ...
ดูการตั้งค่า →
การรวมเฟืองดอกจอกเกลียวเข้ากับเพลาช่วยลดจำนวนข้อต่อแยกชิ้น แต่ทำให้แกนรับน้ำหนัก บ่า ร่องฟัน เกลียว และจุดอ้างอิงของฟัน กลายเป็นส่วนหนึ่งของปัญหาการผลิตเดียวกัน...
ดูการตั้งค่า →
ชุดเฟืองเฉียงเกลียวใช้จำนวนฟันที่เท่ากันในการส่งกำลังระหว่างเพลาที่ตัดกันโดยไม่ต้องเปลี่ยนอัตราส่วนความเร็วโดยเจตนา อัตราส่วนที่เท่ากันช่วยลดความซับซ้อนของส่วนหนึ่งในการเลือก...
ดูการตั้งค่า →
การผลิตเฟืองดอกจอกเกลียวแบบเจียรนั้นไม่ใช่แค่การเพิ่มขั้นตอนการเจียรให้กับเฟืองธรรมดาเท่านั้น แต่ยังต้องพิจารณาถึงรายละเอียดต่างๆ เช่น ระบบอ้างอิง รูปทรงก่อนการเจียร การอบชุบความร้อน ค่าเผื่อการเจียร และการตรวจสอบขั้นสุดท้าย...
ดูการตั้งค่า →
ชุดเฟืองดอกจอกเกลียวแบบสั่งทำพิเศษนั้นสร้างขึ้นโดยใช้รูปทรงเรขาคณิตเฉพาะของโครงการ แทนที่จะใช้ตารางสต็อกทั่วไป คำจำกัดความที่มีประโยชน์นั้นรวมถึงชิ้นส่วนทั้งสองของคู่ ได้แก่ แกน...
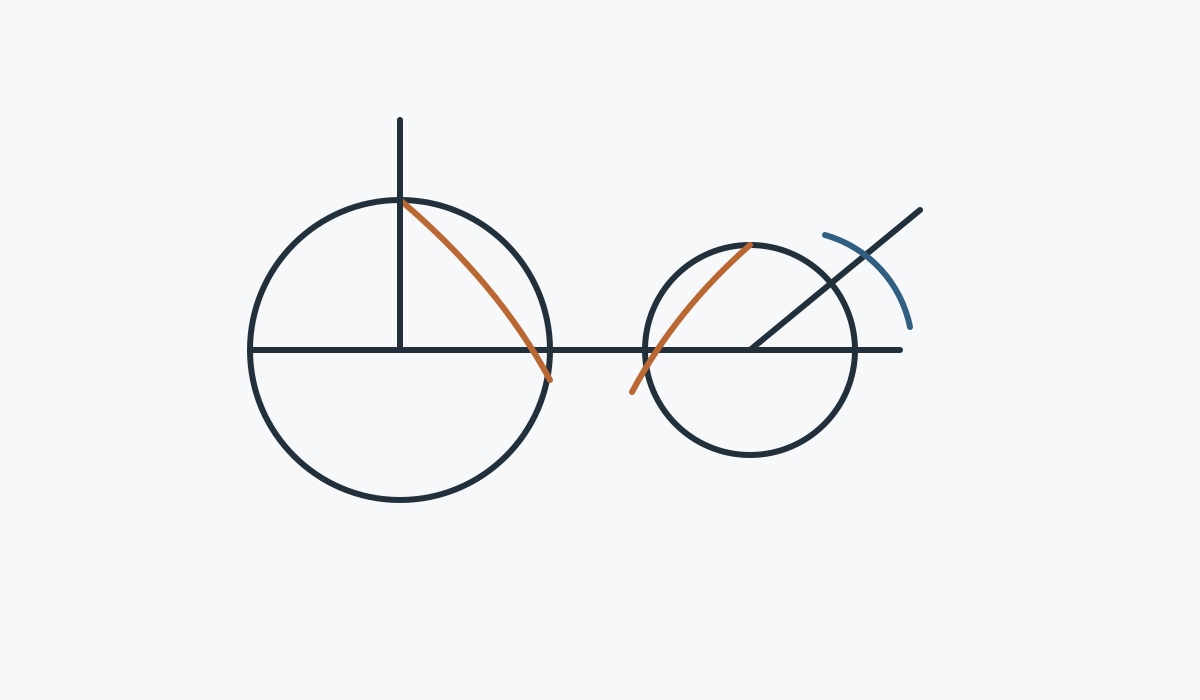
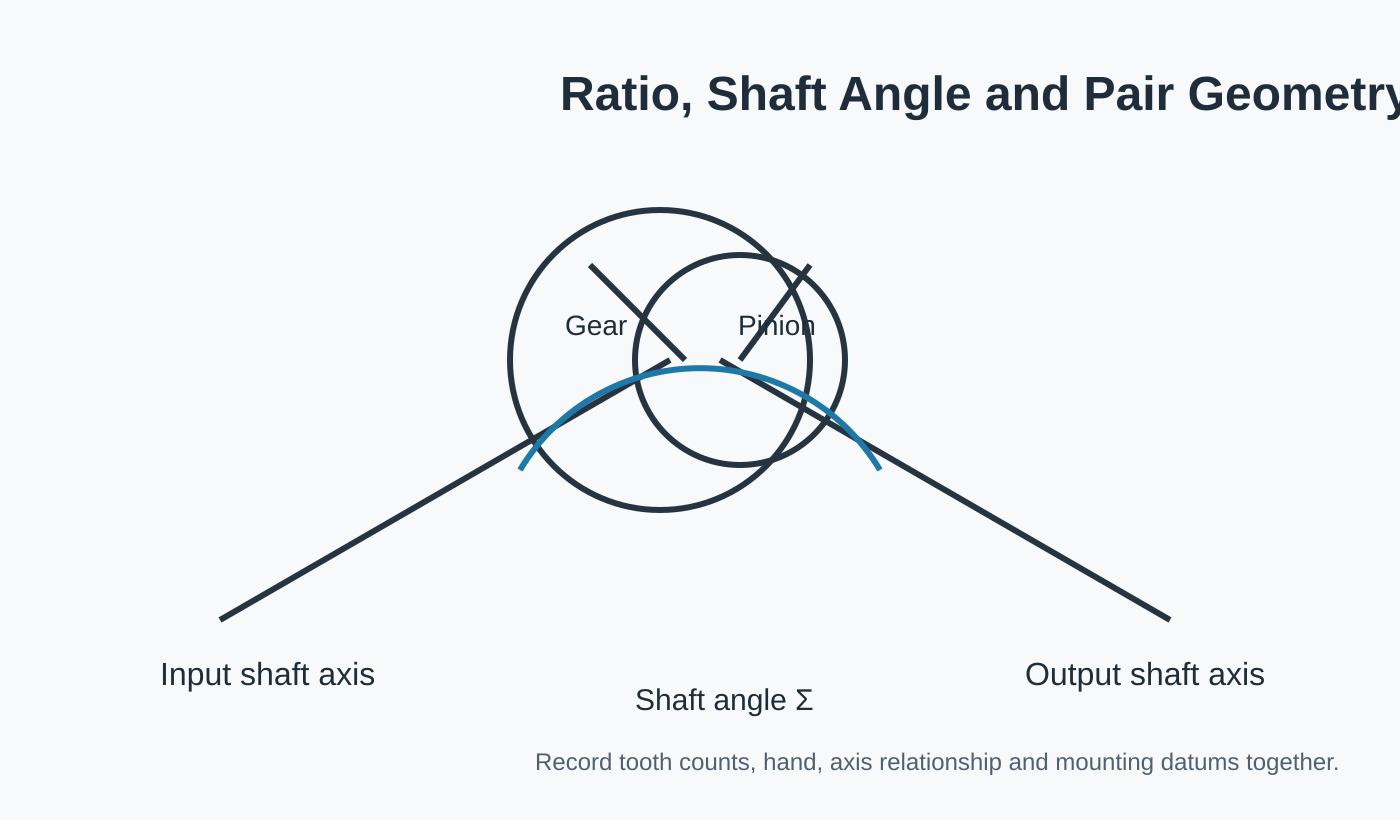
ดูการตั้งค่า →เฟืองดอกจอกเกลียวทำงานเป็นระบบจับคู่ ดังนั้นการเลือกผลิตภัณฑ์ที่เหมาะสมจึงเริ่มต้นด้วยอัตราส่วนหรือจำนวนฟัน ความสัมพันธ์แบบซ้ายและขวา มุมของเพลา ระยะการติดตั้ง และส่วนเชื่อมต่อที่ยึดคู่เฟืองไว้ในตัวเรือน เฟืองที่มีเส้นผ่านศูนย์กลางภายนอกเท่ากันอาจไม่สามารถใช้แทนกันได้
สำหรับงานออกแบบใหม่ ภาพวาดที่ควบคุมควรแสดงชิ้นส่วนทั้งสองชิ้นหรืออ้างอิงถึงชิ้นส่วนที่ประกบกันอย่างชัดเจน สำหรับชิ้นส่วนทดแทน การวัดขนาดของเฟืองและตัวเรือนที่ประกบกันมักมีความสำคัญพอๆ กับชิ้นส่วนที่สึกหรอเอง
| สถานการณ์การซื้อขาย | หน้าเริ่มต้นที่ดีที่สุด | อะไรคือสิ่งที่มักจะเป็นตัวกำหนดราคา |
|---|---|---|
| รูปทรงเรขาคณิตใหม่หรือแบบร่างการผลิตที่ควบคุมได้ | ชุดเฟืองดอกจอกเกลียวแบบกำหนดเอง | ระบุรายละเอียดคู่วัสดุ อินเทอร์เฟซ เส้นทางการขนส่งวัสดุ และขอบเขตการตรวจสอบอย่างครบถ้วน |
| ระบุการตกแต่งผิวฟันแบบเจียร | ชุดเฟืองดอกจอกเกลียวบดละเอียด | การอบชุบความร้อน จุดอ้างอิงการเจียร ข้อกำหนดด้านคุณภาพ และการตรวจสอบขั้นสุดท้าย |
| การเปลี่ยนทิศทางประมาณ 1:1 | ชุดเฟืองตัดเฉียงแบบเกลียว | จำนวนฟันเท่ากัน มุมเพลา ทิศทาง ตำแหน่งการติดตั้ง และระยะคลายตัว |
| เฟืองตัวเล็กถูกรวมเข้ากับเพลา | เพลาเฟืองเอียงเกลียว | ความสัมพันธ์ระหว่างจุดรองรับตลับลูกปืน บ่ารองรับตลับลูกปืน คุณลักษณะของเพลา การอบชุบความร้อน และจุดอ้างอิงของเฟือง |
| แรงกระแทกหรือแรงกระทำสูงเป็นเรื่องที่น่ากังวลอย่างยิ่ง | เฟืองดอกจอกเกลียวสำหรับงานหนัก (คู่) | สเปกตรัมของแรงรับน้ำหนัก ความแข็งแกร่งของฐานรองรับ วัสดุ/การอบชุบด้วยความร้อน และการตรวจสอบ |
| ชุดอุปกรณ์ที่มีอยู่ชำรุดหรือล้าสมัยแล้ว | ชุดเฟืองดอกจอกเกลียวสำรอง | การระบุคู่, สภาพตัวอย่าง, ข้อมูลการจัดเก็บ และข้อมูลการยอมรับดั้งเดิม |
ระบบฟันเฟืองไม่สามารถตรวจสอบแยกจากพื้นผิวที่กำหนดตำแหน่งได้ รูเจาะ ร่องฟัน บ่าเพลา เพลารองรับ แบริ่ง หน้าหน้าแปลน และจุดอ้างอิงของตัวเรือน ล้วนเป็นตัวกำหนดตำแหน่งที่เฟืองอยู่ หากมีการควบคุมระยะห่างหรือการสัมผัสในเครื่องจักร ให้ระบุว่าจุดอ้างอิงใดที่กำหนดตำแหน่งนั้น
นี่คือเหตุผลว่าทำไมการขอใบเสนอราคาทดแทนจึงไม่ควรลดทอนเหลือเพียงแค่ “เส้นผ่านศูนย์กลางภายนอกเท่ากันและจำนวนฟันเท่ากัน” เพราะค่าสองค่านี้ไม่ได้ระบุความสัมพันธ์ในการประกอบชิ้นส่วนทั้งหมด
รูปแบบเฟืองพื้นฐานเดียวกันสามารถนำไปใช้กับเครื่องจักรที่แตกต่างกันมากได้ ลักษณะการใช้งานจะเปลี่ยนแปลงคำถามที่ต้องตอบเกี่ยวกับทิศทางการกลับทิศทาง แรงกระแทก ความแข็งแรงของโครงสร้าง ความไวในการกำหนดตำแหน่ง สภาพแวดล้อม และการตรวจสอบ
กลไกขับและกำหนดตำแหน่งแบบทำมุมฉาก ซึ่งความแข็งแรงในการติดตั้งและการคลายตัวมีความสำคัญ
คำแนะนำในการสมัคร →
กลไกแกนตัดขนาดกะทัดรัดพร้อมฟังก์ชันการทำงานแบบกลับทิศทางและข้อกำหนดด้านความแม่นยำในการทำซ้ำ
คำแนะนำในการสมัคร →
ระบบส่งกำลังที่สามารถเปลี่ยนทิศทางได้รอบโครงเหล็กและอุปกรณ์กำหนดตำแหน่งอัตโนมัติ
คำแนะนำในการสมัคร →
กลไกงานหนักที่ต้องได้รับการตรวจสอบอย่างละเอียด เช่น แรงกระแทก การเริ่มต้น/หยุด และการจัดวางส่วนรองรับ
คำแนะนำในการสมัคร →
ระบบความแม่นยำสูงขนาดกะทัดรัด พร้อมการควบคุมจุดอ้างอิง การเบี่ยงเบน และข้อกำหนดการสัมผัส
คำแนะนำในการสมัคร →
ระบบเกียร์แบบหลายขั้นตอนทำหน้าที่ส่งแรงบิดผ่านการจัดเรียงเพลาที่ตัดกัน
คำแนะนำในการสมัคร →ส่งแบบร่างที่แก้ไขแล้ว รหัสคู่ จำนวน วัสดุ และข้อกำหนดการอบชุบความร้อน ผิวฟัน ค่าความคลาดเคลื่อนที่สำคัญ และบันทึกการตรวจสอบที่จำเป็นพร้อมกับใบสั่งซื้อ เพิ่มบริบทการใช้งานเมื่อมีผลต่อการออกแบบหรือขั้นตอนการผลิต รายการที่ไม่ทราบควรทำเครื่องหมายไว้เพื่อตรวจสอบแทนที่จะกรอกด้วยค่า "มาตรฐาน" ที่สมมติขึ้น
วิธีการดังกล่าวทำให้ฝ่ายจัดซื้อและฝ่ายวิศวกรรมใช้ฐานการเสนอราคาเดียวกัน และทำให้การแก้ไขในภายหลังควบคุมได้ง่ายขึ้น
สำหรับการวางแผนขอใบเสนอราคา ปริมาณสั่งซื้อขั้นต่ำ (MOQ) มีความยืดหยุ่นและขึ้นอยู่กับรูปแบบผลิตภัณฑ์ กระบวนการผลิต และมูลค่าการสั่งซื้อโดยรวม โครงการใหม่ที่เหมาะสมอาจได้รับการพิจารณาสำหรับชิ้นงานตัวอย่าง 1-5 ชิ้นในราคาตัวอย่าง สามารถเลือกแบบต่างๆ มาผสมผสานกันได้เมื่อยอดสั่งซื้อรวมประมาณ 1,500 ดอลลาร์สหรัฐ การสั่งซื้อ 1-2 ชิ้นก็สามารถพิจารณาได้เช่นกัน โดยปกติแล้วจะมีต้นทุนต่อหน่วยสูงกว่า เนื่องจากค่าใช้จ่ายในการตั้งค่าและการตรวจสอบกระจายไปในปริมาณที่น้อยมาก
สำหรับการขอใบเสนอราคาและการวางแผนการจัดส่ง โดยทั่วไปแล้วจะใช้เวลา 10-25 วันทำการสำหรับชิ้นส่วนมาตรฐาน 20-45 วันทำการสำหรับชิ้นส่วนที่ปรับแต่งตามความต้องการ และ 45-120 วันทำการสำหรับอุปกรณ์หรือชุดประกอบประเภทโครงการ โดยทั่วไปรองรับเงื่อนไขการจัดส่ง EXW, FOB, CIF และ DAP ส่วน FCA, CFR, CPT, CIP และ DDP สามารถพูดคุยกันได้สำหรับการจัดส่งและปลายทางที่เฉพาะเจาะจง
ยิ่งกำหนดความสัมพันธ์ในการผสมพันธุ์และข้อมูลการประกอบได้ชัดเจนมากเท่าไร การตรวจสอบการกำหนดค่าก็จะยิ่งเร็วขึ้นเท่านั้น
ปริมาณสั่งซื้อขั้นต่ำ (MOQ) สามารถยืดหยุ่นได้ตามประเภทผลิตภัณฑ์ กระบวนการผลิต และมูลค่าการสั่งซื้อรวม โครงการใหม่ที่เหมาะสมอาจขอตัวอย่าง 1-5 ชิ้นในราคาตัวอย่าง สามารถรวมรุ่นต่างๆ ได้เมื่อมูลค่าการสั่งซื้อรวมประมาณ 1,500 ดอลลาร์สหรัฐ การสั่งซื้อ 1-2 ชิ้นสามารถพิจารณาได้ แม้ว่าต้นทุนต่อหน่วยโดยปกติจะสูงกว่าก็ตาม
โดยทั่วไป ระยะเวลาวางแผนจะอยู่ที่ 10–25 วันทำการสำหรับชิ้นส่วนมาตรฐาน 20–45 วันทำการสำหรับชิ้นส่วนที่ปรับแต่งตามความต้องการ และ 45–120 วันทำการสำหรับอุปกรณ์หรือชุดประกอบประเภทโครงการ เงื่อนไขการจัดส่งที่ใช้กันทั่วไป ได้แก่ EXW, FOB, CIF และ DAP ส่วน FCA, CFR, CPT, CIP และ DDP สามารถพูดคุยกันได้สำหรับการจัดส่งแบบอื่น
แสดงผลลัพธ์ 6 ทั้งหมด