คำแนะนำในการสมัคร

เฟืองดอกจอกเกลียวสำหรับเครื่องมือกล CNC

ในเครื่องจักร CNC ชุดเฟืองเอียงเกลียวอาจอยู่ภายในชุดขับมุมฉากขนาดกะทัดรัด กลไกหมุน หรือระบบส่งกำลังเสริม ซึ่งความแข็งแรงของฐานรองรับ การกำหนดตำแหน่งที่ทำซ้ำได้ และการเข้าถึงเพื่อการบำรุงรักษา มีความสำคัญพอๆ กับแรงบิดที่กำหนด

เฟืองดอกจอกเกลียวคู่และบริบทการส่งกำลังทางอุตสาหกรรม

ตำแหน่งที่คู่ขอบเกลียวอยู่ภายในระบบ

ชุดประกอบ CNC มักใช้ตลับลูกปืน ตัวเรือน และบ่าเป็นระบบอ้างอิงเชิงปฏิบัติสำหรับชิ้นส่วนทั้งสอง เมื่อกลไกเปลี่ยนทิศทาง การเคลื่อนที่ที่หายไปและการเลื่อนของหน้าสัมผัสจะสังเกตได้ง่ายขึ้น ดังนั้น RFQ ควรเชื่อมโยงภาพวาดเฟืองเข้ากับจุดอ้างอิงของชุดประกอบที่ยึดไว้

สำหรับการสร้างเครื่องจักรใหม่ ให้ระบุรูปแบบการกลับทิศทางที่คาดหวัง และระบุว่าแกนนั้นทำหน้าที่ส่งกำลังเป็นหลักหรือมีส่วนช่วยในการกำหนดตำแหน่ง ข้อมูลบริบทนี้จะช่วยแยกความต้องการการส่งกำลังทั่วไปออกจากความต้องการเกณฑ์การยอมรับที่ชัดเจนเกี่ยวกับระยะคลอนและความแม่นยำในการทำซ้ำ

เฟืองดอกจอกเกลียวสำหรับเครื่องมือกล CNC

เงื่อนไขการดำเนินงานสำหรับการใส่เอกสารขอเสนอราคา (RFQ)

หน้าที่ของเครื่องจักร

อธิบายรายละเอียดเกี่ยวกับการกลับทิศทางแกน ความไวในการกำหนดตำแหน่ง ความแข็งแกร่งของเครื่องจักร รอบการทำงาน การเข้าถึงการหล่อลื่น และเป้าหมายของระยะคลายตัว ข้อมูลเหล่านี้จะช่วยให้ใบเสนอราคาแสดงถึงเครื่องจักรจริงมากกว่าฉลากมาตรฐานอุตสาหกรรม

คู่ผสมพันธุ์

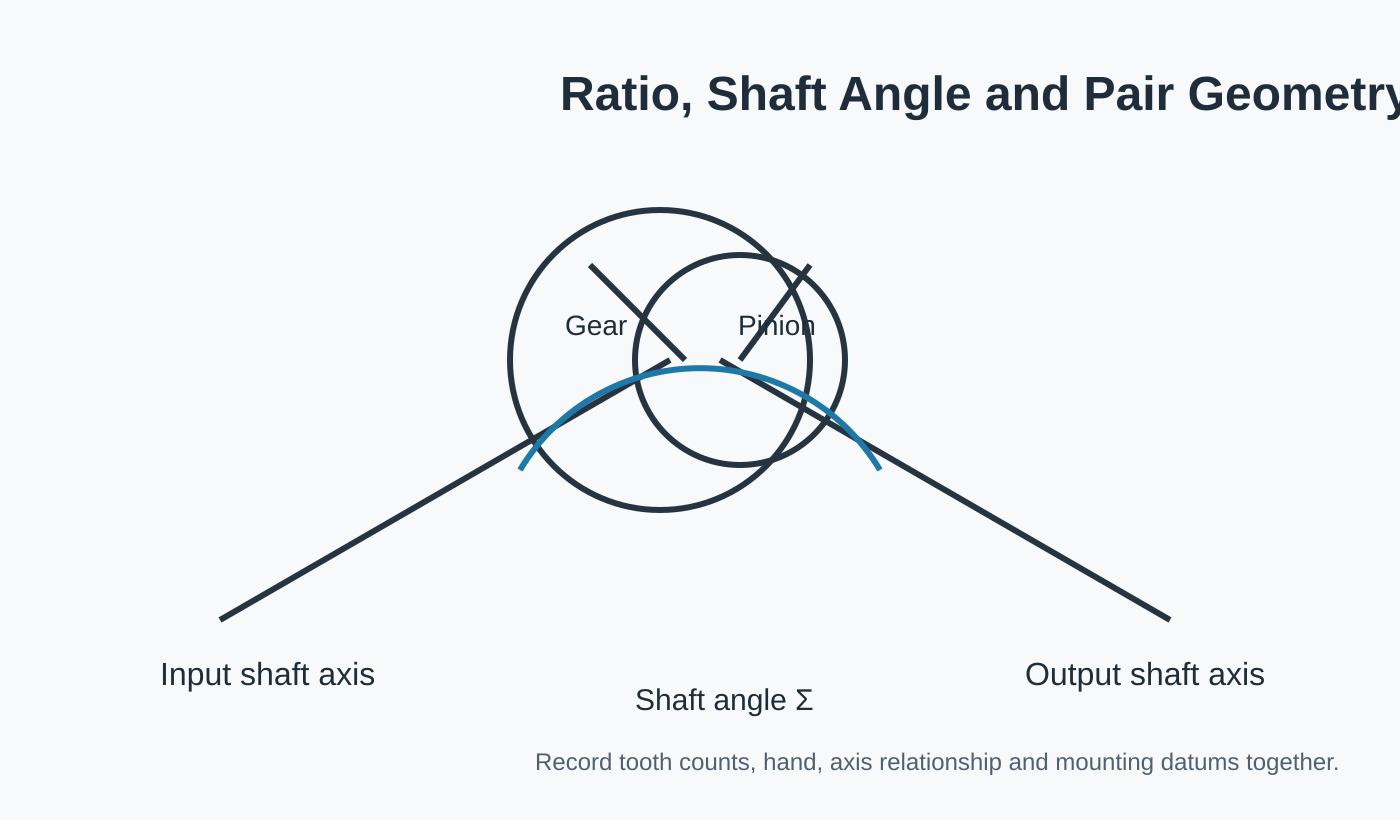
ระบุทั้งสมาชิก จำนวนฟันหรืออัตราส่วน ทิศทาง และส่วนประกอบที่ขับเคลื่อน

เรขาคณิตการประกอบ

แสดงมุมของเพลา จุดอ้างอิงในการติดตั้ง ตำแหน่งแบริ่ง และระยะคลายตัวที่ควบคุมได้

การยอมรับ

ระบุการตรวจสอบหรือการตรวจสอบโดยการสัมผัสที่สำคัญสำหรับการอนุมัติชิ้นส่วนสำหรับเครื่องจักรนี้

ตารางตรวจสอบใบสมัคร

พื้นที่รีวิว สิ่งที่ต้องเตรียม ทำไมเรื่องนี้ถึงสำคัญ
การเคลื่อนไหว / หน้าที่ การกลับแกน, ความไวในการกำหนดตำแหน่ง, ความแข็งแกร่งของเครื่องจักร, รอบการทำงาน, การเข้าถึงการหล่อลื่น และเป้าหมายของระยะคลายตัว แยกการส่งกำลังแบบคงที่ออกจากการทำงานแบบกลับทิศทาง การรับแรงกระแทก หรือการทำงานที่ไวต่อตำแหน่ง
เกียร์คู่ ข้อมูลประจำตัวของเฟืองตัวขับและเฟืองตัวตาม อัตราส่วน/จำนวนฟัน และมือ ป้องกันไม่ให้มีการตรวจสอบชิ้นส่วนใดชิ้นหนึ่งโดยปราศจากรูปทรงเรขาคณิตที่เข้ากันได้
การติดตั้ง การจัดเรียงเพลา การรองรับแบริ่ง จุดอ้างอิงของตัวเรือน และระยะคลายตัวเป้าหมาย เชื่อมต่อชิ้นส่วนที่ผลิตแล้วเข้ากับตำแหน่งที่จะติดตั้งในชุดประกอบ
สิ่งแวดล้อม บริบทของการหล่อลื่น อุณหภูมิ และการปนเปื้อน สนับสนุนการตรวจสอบวัสดุ การตกแต่ง และการบริการในทางปฏิบัติ โดยไม่สร้างข้ออ้างในระดับเครื่องจักรขึ้นมาเอง
การตรวจสอบ ค่าความคลาดเคลื่อนในการวาดภาพ การตกแต่งผิวฟัน และเอกสารที่จำเป็น ระบุสิ่งที่ผู้ซื้อจะใช้ในการยอมรับการกำหนดค่าที่สั่งซื้อ

แก้ไขความเสี่ยงด้านการบูรณาการก่อนเริ่มการผลิต

การเลือกชิ้นส่วนทดแทนโดยพิจารณาจากเส้นผ่านศูนย์กลางภายนอกเพียงอย่างเดียว อาจจะพอดีกับช่องว่าง แต่ก็ยังอาจเกิดการประกบที่ไม่ถูกต้องได้ ควรบันทึกข้อมูลเฟืองที่ประกบกัน ทิศทางของเพลา และระยะห่างหรือข้อกำหนดการสัมผัสใดๆ ที่มีอยู่ ก่อนที่จะถอดชิ้นส่วนเดิมออก

ชุดเฟืองดอกจอกเกลียวแบบเจียรหรือแบบสั่งทำพิเศษเป็นจุดเริ่มต้นที่นิยมใช้เมื่อเครื่องจักรมีความไวต่อการเข้าคู่กันอย่างแม่นยำ ในขณะที่เพลาเฟืองตัวเล็กแบบรวมอาจเหมาะกับแกนหมุนขนาดกะทัดรัดหรือกลไกเสริมเมื่อแบบร่างกำหนดให้เพลาเป็นส่วนประกอบเดียว

หากแกนหมุนของเครื่องมือกลหรือชุดประกอบการกำหนดตำแหน่งยังมีค่าเรขาคณิตหรือค่าการทำงานที่ยังไม่ระบุ ให้ทำเครื่องหมายรายการเหล่านั้นเพื่อตรวจสอบ การระบุค่าที่ไม่ทราบอย่างชัดเจนนั้นปลอดภัยกว่าการกรอกแบบร่างด้วยค่ามาตรฐานที่สมมติขึ้น

มุมเพลาและรูปทรงเรขาคณิตของคู่เพลาที่ใช้ระหว่างการตรวจสอบใบสมัคร

กลุ่มผลิตภัณฑ์ที่สามารถพิจารณาได้

ชุดเฟืองดอกจอกเกลียวสำรอง

งานเปลี่ยนเฟืองดอกจอกเกลียวเริ่มต้นด้วยการแยกข้อมูลการออกแบบดั้งเดิมออกจากร่องรอยการสึกหรอจากการใช้งาน ฟันเฟืองเสียหาย รูเจาะบิดเบี้ยว หรือรูปแบบการสัมผัสที่เปลี่ยนไป อาจบ่งบอกถึงความเสียหายได้ แต่…

ดูการตั้งค่า →

เฟืองดอกจอกเกลียวสำหรับงานหนัก (คู่)

ควรพิจารณาชุดเฟืองดอกจอกเกลียวสำหรับงานหนักจากมุมมองการใช้งานโดยรวม ภาระสูงสุด ภาระต่อเนื่อง แรงกระแทก การกลับทิศทาง การรองรับแบริ่ง และการหล่อลื่น ล้วนมีความสำคัญ...

ดูการตั้งค่า →

เพลาเฟืองเอียงเกลียว

การรวมเฟืองดอกจอกเกลียวเข้ากับเพลาช่วยลดจำนวนข้อต่อแยกชิ้น แต่ทำให้แกนรับน้ำหนัก บ่า ร่องฟัน เกลียว และจุดอ้างอิงของฟัน กลายเป็นส่วนหนึ่งของปัญหาการผลิตเดียวกัน...

ดูการตั้งค่า →

ชุดเฟืองตัดเฉียงแบบเกลียว

ชุดเฟืองเฉียงเกลียวใช้จำนวนฟันที่เท่ากันในการส่งกำลังระหว่างเพลาที่ตัดกันโดยไม่ต้องเปลี่ยนอัตราส่วนความเร็วโดยเจตนา อัตราส่วนที่เท่ากันช่วยลดความซับซ้อนของส่วนหนึ่งในการเลือก...

ดูการตั้งค่า →

ชุดเฟืองดอกจอกเกลียวบดละเอียด

การผลิตเฟืองดอกจอกเกลียวแบบเจียรนั้นไม่ใช่แค่การเพิ่มขั้นตอนการเจียรให้กับเฟืองธรรมดาเท่านั้น แต่ยังต้องพิจารณาถึงรายละเอียดต่างๆ เช่น ระบบอ้างอิง รูปทรงก่อนการเจียร การอบชุบความร้อน ค่าเผื่อการเจียร และการตรวจสอบขั้นสุดท้าย...

ดูการตั้งค่า →

ชุดเฟืองดอกจอกเกลียวแบบกำหนดเอง

ชุดเฟืองดอกจอกเกลียวแบบสั่งทำพิเศษนั้นสร้างขึ้นโดยใช้รูปทรงเรขาคณิตเฉพาะของโครงการ แทนที่จะใช้ตารางสต็อกทั่วไป คำจำกัดความที่มีประโยชน์นั้นรวมถึงชิ้นส่วนทั้งสองของคู่ ได้แก่ แกน...

ดูการตั้งค่า →

ก่อนส่งคำถาม

ฉันจำเป็นต้องทราบวัสดุของอุปกรณ์อย่างแน่ชัดก่อนขอใบเสนอราคาหรือไม่?

เมื่อแบบร่างแกนหมุนเครื่องมือกลหรือชุดประกอบการกำหนดตำแหน่งควบคุมวัสดุหรือการอบชุบความร้อน ให้ระบุข้อกำหนดที่แน่นอน หากตัวเลือกเหล่านั้นยังไม่แน่นอน ให้อธิบายหน้าที่การทำงานและปล่อยให้มีการตรวจสอบการเลือกวัสดุ/กระบวนการในภายหลัง

ฉันสามารถส่งเฉพาะรูปอุปกรณ์ที่ติดตั้งแล้วได้หรือไม่?

ภาพถ่ายของแกนหมุนเครื่องมือกลหรือชุดประกอบการกำหนดตำแหน่งช่วยในการระบุทิศทางและสภาพ แต่ไม่ได้ระบุรูปทรงเรขาคณิตของฟันหรือจุดอ้างอิงการติดตั้ง จึงจำเป็นต้องเพิ่มชิ้นส่วนที่ประกบกัน ข้อมูลจากแบบร่าง และการวัดที่ได้จากชิ้นส่วนประกอบที่ควบคุมไว้

เอกสารขอใบเสนอราคา (RFQ) ควรแนบแบบร่างเครื่องจักรฉบับสมบูรณ์หรือไม่?

สำหรับแกนหมุนเครื่องมือกลหรือชุดกำหนดตำแหน่ง ให้ส่งข้อมูลชุดประกอบที่ควบคุมความสัมพันธ์ของเพลา จุดอ้างอิงการติดตั้ง และส่วนต่อประสานต่างๆ รายละเอียดของเครื่องจักรที่ไม่เกี่ยวข้องสามารถละเว้นได้หากไม่มีผลต่อการเลือกเกียร์หรือการตรวจสอบ

ฉันควรระบุปริมาณเท่าใดสำหรับสินค้าต้นแบบ?

สำหรับแกนหมุนเครื่องมือกลหรือชุดประกอบการกำหนดตำแหน่ง ให้แยกปริมาณต้นแบบ/ตัวอย่างออกจากความต้องการที่คาดว่าจะเกิดขึ้นซ้ำ วิธีนี้จะช่วยให้การวางแผนเครื่องมือ การตรวจสอบ และการผลิตเชื่อมโยงกับขั้นตอนการจัดซื้อจริง

ขอใบเสนอราคา

ส่งข้อมูลชุดเกียร์ ภาพวาด และหน้าที่การใช้งานในเอกสารขอใบเสนอราคาฉบับเดียว

ยิ่งกำหนดความสัมพันธ์ในการผสมพันธุ์และข้อมูลการประกอบได้ชัดเจนมากเท่าไร การตรวจสอบการกำหนดค่าก็จะยิ่งเร็วขึ้นเท่านั้น

คำแนะนำในการสั่งซื้อและการจัดส่ง

ปริมาณสั่งซื้อขั้นต่ำ (MOQ) สามารถยืดหยุ่นได้ตามประเภทผลิตภัณฑ์ กระบวนการผลิต และมูลค่าการสั่งซื้อรวม โครงการใหม่ที่เหมาะสมอาจขอตัวอย่าง 1-5 ชิ้นในราคาตัวอย่าง สามารถรวมรุ่นต่างๆ ได้เมื่อมูลค่าการสั่งซื้อรวมประมาณ 1,500 ดอลลาร์สหรัฐ การสั่งซื้อ 1-2 ชิ้นสามารถพิจารณาได้ แม้ว่าต้นทุนต่อหน่วยโดยปกติจะสูงกว่าก็ตาม

โดยทั่วไป ระยะเวลาวางแผนจะอยู่ที่ 10–25 วันทำการสำหรับชิ้นส่วนมาตรฐาน 20–45 วันทำการสำหรับชิ้นส่วนที่ปรับแต่งตามความต้องการ และ 45–120 วันทำการสำหรับอุปกรณ์หรือชุดประกอบประเภทโครงการ เงื่อนไขการจัดส่งที่ใช้กันทั่วไป ได้แก่ EXW, FOB, CIF และ DAP ส่วน FCA, CFR, CPT, CIP และ DDP สามารถพูดคุยกันได้สำหรับการจัดส่งแบบอื่น

ส่งคำขอเสนอราคา (RFQ)
เรียบเรียงโดย Zqq
ส่งคำขอเสนอราคา (RFQ)