Praca maszyny
Wyjaśnij odwrócenie osi, czułość pozycjonowania, sztywność maszyny, cykl pracy, dostęp do smarowania i docelowy luz. Te dane wejściowe pomagają w stworzeniu oferty odzwierciedlającej rzeczywistą maszynę, a nie etykietę branżową.
W maszynach CNC para stożkowych zębów może być umieszczona wewnątrz kompaktowego napędu kątowego, mechanizmu obrotowego lub przekładni pomocniczej, gdzie sztywność podparcia, powtarzalność pozycjonowania i dostęp serwisowy mają równie duże znaczenie jak nominalny moment obrotowy.
Zespoły CNC często wykorzystują łożyska, obudowy i kołnierze jako praktyczny układ odniesienia dla tej pary. Gdy mechanizm zmienia kierunek, łatwiej zauważyć utratę ruchu i przesunięcie styku, dlatego zapytanie ofertowe powinno łączyć rysunek koła zębatego z danymi montażowymi, które go zawierają.
W przypadku nowych maszyn należy określić przewidywany wzorzec odwrócenia kierunku obrotów oraz określić, czy oś służy głównie do przenoszenia mocy, czy też do pozycjonowania. Ten kontekst pomaga oddzielić ogólne wymagania dotyczące przenoszenia mocy od tych, w których luz i powtarzalność wymagają wyraźnych kryteriów akceptacji.
Wyjaśnij odwrócenie osi, czułość pozycjonowania, sztywność maszyny, cykl pracy, dostęp do smarowania i docelowy luz. Te dane wejściowe pomagają w stworzeniu oferty odzwierciedlającej rzeczywistą maszynę, a nie etykietę branżową.
Zidentyfikuj oba elementy, liczbę lub stosunek zębów, rękę i który komponent napędza.
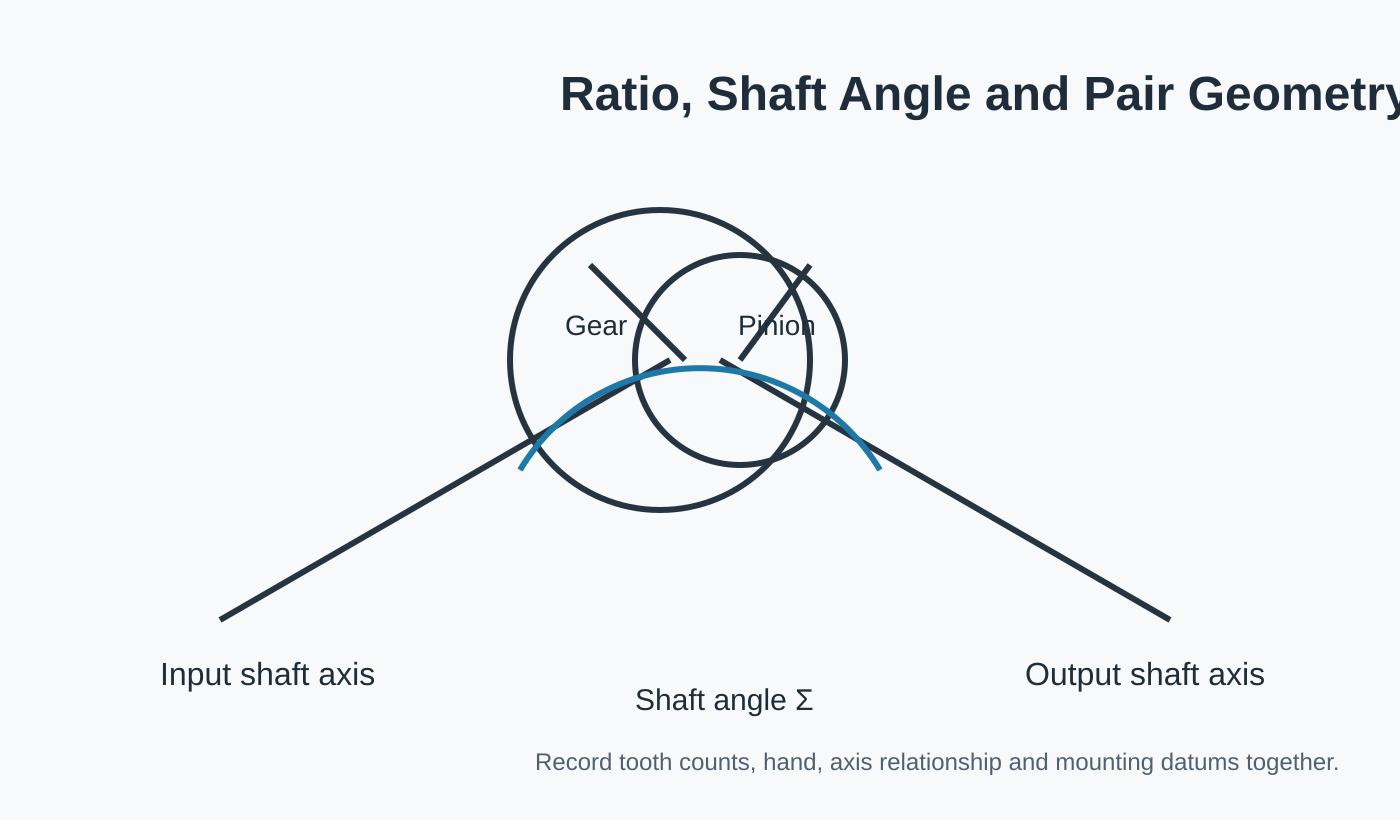
Pokaż kąt wału, punkty mocowania, położenie łożysk i wszelkie kontrolowane luzy.
Podaj rodzaj kontroli lub sprawdzenia styków, które są istotne dla dopuszczenia części do tej maszyny.
| Obszar przeglądu | Co zapewnić | Dlaczego to ważne |
|---|---|---|
| Wniosek / obowiązek | Odwrócenie osi, czułość pozycjonowania, sztywność maszyny, cykl pracy, dostęp do smarowania i docelowy luz | Rozdziela stałe przenoszenie mocy od cofania, wstrząsów i pracy zależnej od położenia. |
| Para kół zębatych | Tożsamość koła zębatego i zębatki, stosunek/liczba zębów i wskazówki | Zapobiega przeglądaniu jednego komponentu bez odpowiadającej mu geometrii. |
| Montowanie | Układ wału, podparcie łożyska, punkty odniesienia obudowy i luz docelowy | Łączy wyprodukowaną część z pozycją, w której będzie ona umieszczona w zespole. |
| Środowisko | Kontekst smarowania, temperatury i zanieczyszczeń | Umożliwia praktyczną ocenę materiałów, wykończenia i serwisu bez konieczności tworzenia roszczeń na poziomie maszyny. |
| Kontrola | Tolerancje rysunkowe, wykończenie zębów i wymagana dokumentacja | Definiuje, co kupujący użyje do zaakceptowania zamówionej konfiguracji. |
Zamiennik dobrany jedynie na podstawie średnicy zewnętrznej może pasować do przestrzeni i nadal nie działać prawidłowo. Przed demontażem oryginalnych części należy odnotować współpracujące koło zębate, orientację wału oraz wszelkie istniejące luzy lub wymagania dotyczące styku.
Zestawy kół zębatych stożkowych o zębach spiralnych szlifowanych lub wykonanych na zamówienie są powszechnym punktem wyjścia, gdy maszyna jest wrażliwa na powtarzalne zazębienie; zintegrowany wał zębaty może pasować do kompaktowego wrzeciona lub mechanizmów pomocniczych, gdy rysunek definiuje wał jako jeden element.
Jeśli wrzeciono obrabiarki lub zespół pozycjonujący nadal ma otwarte dane wejściowe dotyczące geometrii lub obciążenia, należy oznaczyć te elementy do weryfikacji. Jawna niewiadoma jest bezpieczniejsza niż wypełnienie rysunku założoną wartością standardową.
Wymiana przekładni stożkowej spiralnej rozpoczyna się od oddzielenia informacji o pierwotnym projekcie od zużycia eksploatacyjnego. Uszkodzony ząb, zniekształcony otwór lub przesunięty wzór styku mogą być przyczyną awarii, ale…
Wyświetl konfigurację →
Para przekładni stożkowych o dużej wytrzymałości powinna być oceniana w kontekście całego okresu eksploatacji. Obciążenie szczytowe, obciążenie ciągłe, udary, zmiany kierunku obrotów, podparcie łożysk i smarowanie – wszystko to może mieć znaczenie…
Wyświetl konfigurację →
Zintegrowanie stożkowego koła zębatego z wałem redukuje liczbę oddzielnych połączeń, ale sprawia, że czopy łożyskowe, kołnierze, wielowypusty, gwinty i punkty odniesienia zębów stają się częścią jednego problemu produkcyjnego.
Wyświetl konfigurację →
Zestaw kół zębatych o zębach ukośnych spiralnych wykorzystuje jednakową liczbę zębów do przenoszenia ruchu między przecinającymi się wałami bez celowej zmiany przełożenia. Jednakowe przełożenie upraszcza jedną część wyboru…
Wyświetl konfigurację →
Szlifowane koła zębate stożkowe o zębach spiralnych wymagają więcej niż tylko szlifowania. Schemat bazowy, geometria wstępnego szlifowania, obróbka cieplna, naddatek na szlifowanie i kontrola końcowa…
Wyświetl konfigurację →
Zestaw przekładni stożkowych o zębach spiralnych na zamówienie jest budowany w oparciu o geometrię specyficzną dla danego projektu, a nie na podstawie tabeli dostępnej publicznie. Użyteczna definicja obejmuje oba elementy pary, oś…
Wyświetl konfigurację →Jeśli rysunek wrzeciona obrabiarki lub zespołu pozycjonującego określa wymagania dotyczące materiału lub obróbki cieplnej, należy podać dokładne wymagania. Jeśli te opcje pozostają otwarte, należy opisać zadanie i pozostawić wybór materiału/procesu do weryfikacji.
Zdjęcia wrzeciona obrabiarki lub zespołu pozycjonującego pomagają ustalić orientację i stan, ale nie definiują geometrii zębów ani punktów odniesienia montażowego. Dodaj element współpracujący, dane rysunkowe i pomiary pobrane z kontrolowanych punktów odniesienia zespołu.
W przypadku wrzeciona obrabiarki lub zespołu pozycjonującego należy przesłać informacje o zespole, które kontrolują relacje wałów, punkty odniesienia montażu i interfejsy. Niezwiązane z tym szczegóły dotyczące maszyny można pominąć, jeśli nie mają one wpływu na dobór przekładni ani kontrolę.
W przypadku wrzeciona obrabiarki lub zespołu pozycjonującego, należy oddzielić liczbę prototypów/próbek od przewidywanego zapotrzebowania na powtórzenia. Dzięki temu oprzyrządowanie, kontrola i planowanie produkcji są ściśle powiązane z rzeczywistym etapem zakupu.
Im wyraźniej określone są relacje dopasowania i dane montażowe, tym szybciej można przejrzeć konfigurację.
Minimalne zamówienie (MOQ) jest elastyczne w zależności od rodzaju produktu, metody produkcji i całkowitej wartości zamówienia. Nowe projekty mogą wymagać dostarczenia 1–5 sztuk próbek w cenie próbnej. Modele mieszane można łączyć, gdy łączna wartość zamówienia osiągnie około 1500 USD. Zamówienia obejmujące 1–2 sztuki mogą być weryfikowane, chociaż koszt jednostkowy jest zazwyczaj wyższy.
Typowe okna planowania to 10–25 dni roboczych dla części standardowych, 20–45 dni roboczych dla komponentów niestandardowych i 45–120 dni roboczych dla urządzeń lub zespołów projektowych. Najczęściej obsługiwane są warunki dostawy EXW, FOB, CIF i DAP; w przypadku wysyłki można omówić warunki FCA, CFR, CPT, CIP i DDP.