Obrabiarki CNC
Napędy kątowe i mechanizmy pozycjonujące, w których istotne są sztywność montażu i luz.
Wskazówki dotyczące aplikacji →W przypadku projektów przeznaczonych dla Japonii należy szczególnie precyzyjnie określić tożsamość pary, jej orientację, schemat odniesienia i terminologię inspekcji. Kompaktowe mechanizmy nie pozostawiają wiele miejsca na założenia dotyczące pozycji dłoni lub mocowania.
Automatyzacja, maszyny precyzyjne i wymiana istniejącego sprzętu często korzystają z dyscyplinowanej komunikacji wymiarowej i przejrzystej kontroli wersji.
Jeśli zamówienie dotyczy wymiany, należy podać numer katalogowy, oryginalny rysunek lub historię inspekcji, jeśli są dostępne. Nie należy zakładać, że wizualnie podobna seria katalogowa jest zamienna.
| Grupa informacyjna | Zalecana treść |
|---|---|
| Kontrola rysunku | Aktualna wersja, oryginalne jednostki, odniesienie do elementu współpracującego i wszelkie zatwierdzone notatki dotyczące zmian |
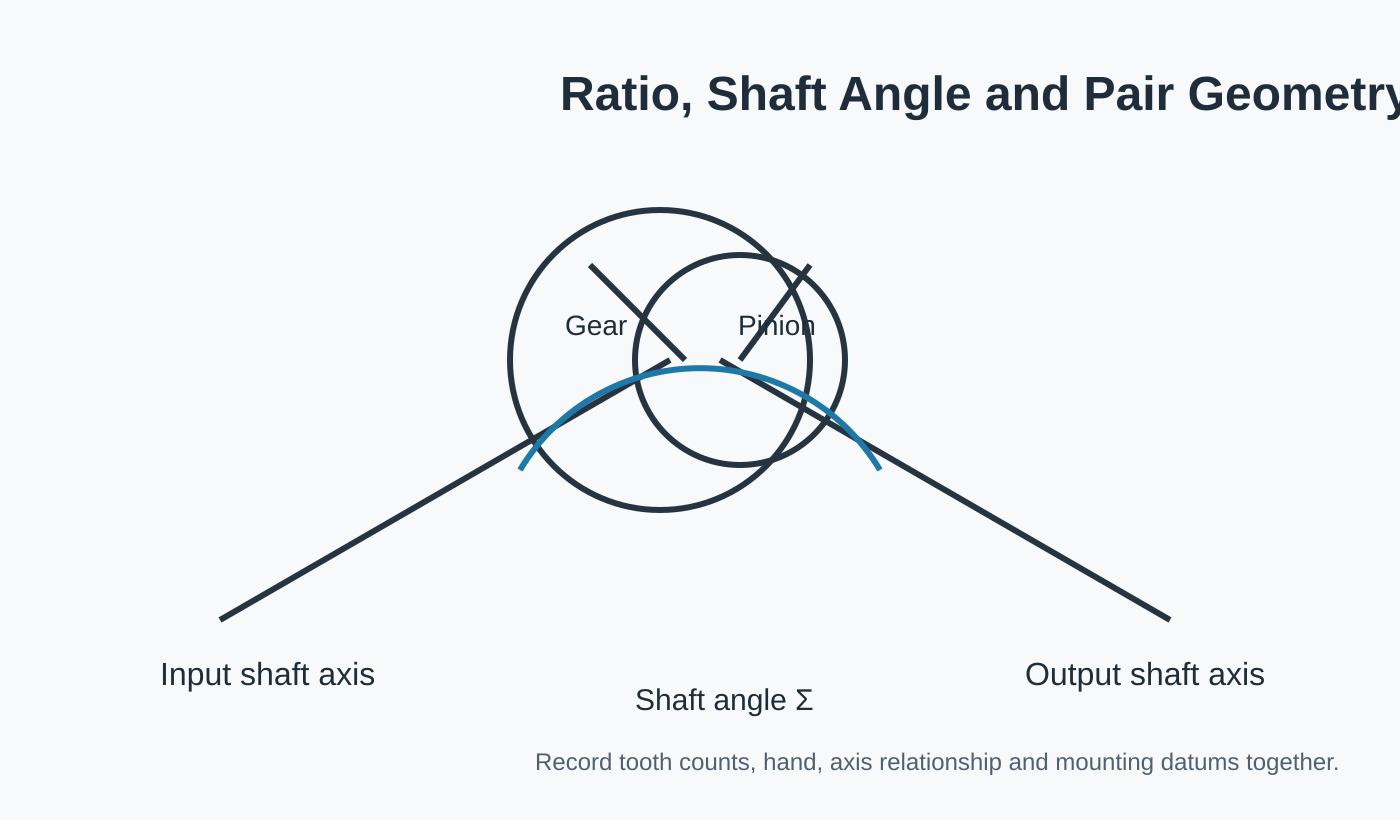
| Para kół zębatych | Liczba zębów/stosunek, ręka, kąt wału, odległość/luz montażowy i tożsamość pary |
| Interfejsy | Otwory, rowki wpustowe, wielowypusty, wałki, łożyska i obudowy, które lokalizują element |
| Obowiązek | Prędkość, spektrum momentu obrotowego/obciążenia, zmiany kierunku, wstrząsy, środowisko pracy i smarowanie |
| Jakość | Wymagane wykończenie zębów, obowiązujące kryteria akceptacji i zapisy z inspekcji |
| Handlowy | Ilości prototypów/powtórek, zapotrzebowanie na próbki, miejsce docelowe i preferowany Incoterms |
W przypadku japońskiej maszyny lub rysunku starszego typu, zachowaj wymiary kontrolowane w oryginalnym systemie jednostek miar, a przeliczenia podaj jedynie w celach informacyjnych. Jeśli do identyfikacji używany jest stary numer części lub próbka, dodaj aktualne wymiary i dane dotyczące parowania, aby wycena nie była zależna wyłącznie od starszego numeru referencyjnego.
W przypadku prac niestandardowych zaakceptowana wersja rysunku pozostaje najwyraźniejszym sposobem kontroli zamówionej konfiguracji.
Napędy kątowe i mechanizmy pozycjonujące, w których istotne są sztywność montażu i luz.
Wskazówki dotyczące aplikacji →Kompaktowe mechanizmy o przecinających się osiach, wymagające odwracalnej funkcji i powtarzalności.
Wskazówki dotyczące aplikacji →
Przekładnie zmieniające kierunek wokół suwnic i urządzeń do automatycznego pozycjonowania.
Wskazówki dotyczące aplikacji →
Mechanizmy o dużej wytrzymałości, w których konieczna jest analiza amortyzatorów, układów rozruchu/zatrzymania i podpór.
Wskazówki dotyczące aplikacji →
Kompaktowe, precyzyjne systemy z kontrolowanymi punktami odniesienia, biciem i wymaganiami dotyczącymi styku.
Wskazówki dotyczące aplikacji →
Stopnie skrzyni biegów, które kierują moment obrotowy poprzez przecinające się układy wałów.
Wskazówki dotyczące aplikacji →
Wymiana przekładni stożkowej spiralnej rozpoczyna się od oddzielenia informacji o pierwotnym projekcie od zużycia eksploatacyjnego. Uszkodzony ząb, zniekształcony otwór lub przesunięty wzór styku mogą być przyczyną awarii, ale…
Wyświetl konfigurację →
Para przekładni stożkowych o dużej wytrzymałości powinna być oceniana w kontekście całego okresu eksploatacji. Obciążenie szczytowe, obciążenie ciągłe, udary, zmiany kierunku obrotów, podparcie łożysk i smarowanie – wszystko to może mieć znaczenie…
Wyświetl konfigurację →
Zintegrowanie stożkowego koła zębatego z wałem redukuje liczbę oddzielnych połączeń, ale sprawia, że czopy łożyskowe, kołnierze, wielowypusty, gwinty i punkty odniesienia zębów stają się częścią jednego problemu produkcyjnego.
Wyświetl konfigurację →
Zestaw kół zębatych o zębach ukośnych spiralnych wykorzystuje jednakową liczbę zębów do przenoszenia ruchu między przecinającymi się wałami bez celowej zmiany przełożenia. Jednakowe przełożenie upraszcza jedną część wyboru…
Wyświetl konfigurację →
Szlifowane koła zębate stożkowe o zębach spiralnych wymagają więcej niż tylko szlifowania. Schemat bazowy, geometria wstępnego szlifowania, obróbka cieplna, naddatek na szlifowanie i kontrola końcowa…
Wyświetl konfigurację →
Zestaw przekładni stożkowych o zębach spiralnych na zamówienie jest budowany w oparciu o geometrię specyficzną dla danego projektu, a nie na podstawie tabeli dostępnej publicznie. Użyteczna definicja obejmuje oba elementy pary, oś…
Wyświetl konfigurację →W przypadku planowania zapytań ofertowych, minimalna ilość zamówienia (MOQ) jest elastyczna i zależy od formy produktu, ścieżki przetwarzania oraz całkowitej wartości zamówienia. Odpowiednie nowe projekty mogą być testowane na podstawie 1–5 próbek w cenie próbnej. Różne modele można łączyć, gdy łączna wartość zamówienia osiągnie około 1500 USD. Możliwe jest również zamówienie 1–2 sztuk, zazwyczaj przy wyższym koszcie jednostkowym, ponieważ montaż i kontrola są rozłożone na bardzo małą liczbę sztuk.
W przypadku planowania dostawy z wyceną, typowe okna czasowe wynoszą 10–25 dni roboczych dla części standardowych, 20–45 dni roboczych dla komponentów niestandardowych i 45–120 dni roboczych dla urządzeń lub zespołów projektowych. Najczęściej obsługiwane są dostawy EXW, FOB, CIF i DAP; FCA, CFR, CPT, CIP i DDP można omówić dla konkretnej przesyłki i miejsca docelowego.
Im wyraźniej określone są relacje dopasowania i dane montażowe, tym szybciej można przejrzeć konfigurację.
Minimalne zamówienie (MOQ) jest elastyczne w zależności od rodzaju produktu, metody produkcji i całkowitej wartości zamówienia. Nowe projekty mogą wymagać dostarczenia 1–5 sztuk próbek w cenie próbnej. Modele mieszane można łączyć, gdy łączna wartość zamówienia osiągnie około 1500 USD. Zamówienia obejmujące 1–2 sztuki mogą być weryfikowane, chociaż koszt jednostkowy jest zazwyczaj wyższy.
Typowe okna planowania to 10–25 dni roboczych dla części standardowych, 20–45 dni roboczych dla komponentów niestandardowych i 45–120 dni roboczych dla urządzeń lub zespołów projektowych. Najczęściej obsługiwane są warunki dostawy EXW, FOB, CIF i DAP; w przypadku wysyłki można omówić warunki FCA, CFR, CPT, CIP i DDP.