Máy công cụ CNC
Các bộ truyền động góc vuông và cơ cấu định vị mà độ cứng lắp ráp và độ rơ là yếu tố quan trọng.
Hướng dẫn nộp đơn →Đối với các dự án dành cho thị trường Nhật Bản, cần nêu rõ ràng thông tin về cặp chi tiết ghép nối, hướng lắp đặt, hệ quy chiếu và thuật ngữ kiểm tra. Các cơ cấu nhỏ gọn thường không cho phép nhiều giả định về vị trí lắp đặt hoặc thao tác cầm nắm.
Tự động hóa, máy móc chính xác và việc thay thế thiết bị hiện có thường mang lại lợi ích từ việc truyền đạt thông tin kích thước một cách có kỷ luật và kiểm soát phiên bản rõ ràng.
Nếu đơn đặt hàng là để thay thế, hãy cung cấp bản vẽ gốc hoặc lịch sử kiểm tra (nếu có). Không nên cho rằng các sản phẩm cùng loại trong cùng một danh mục có thể thay thế cho nhau.
| Nhóm thông tin | Nội dung được đề xuất |
|---|---|
| Kiểm soát bản vẽ | Phiên bản hiện tại, các đơn vị gốc, mã tham chiếu thành viên ghép nối và bất kỳ ghi chú thay đổi nào đã được phê duyệt. |
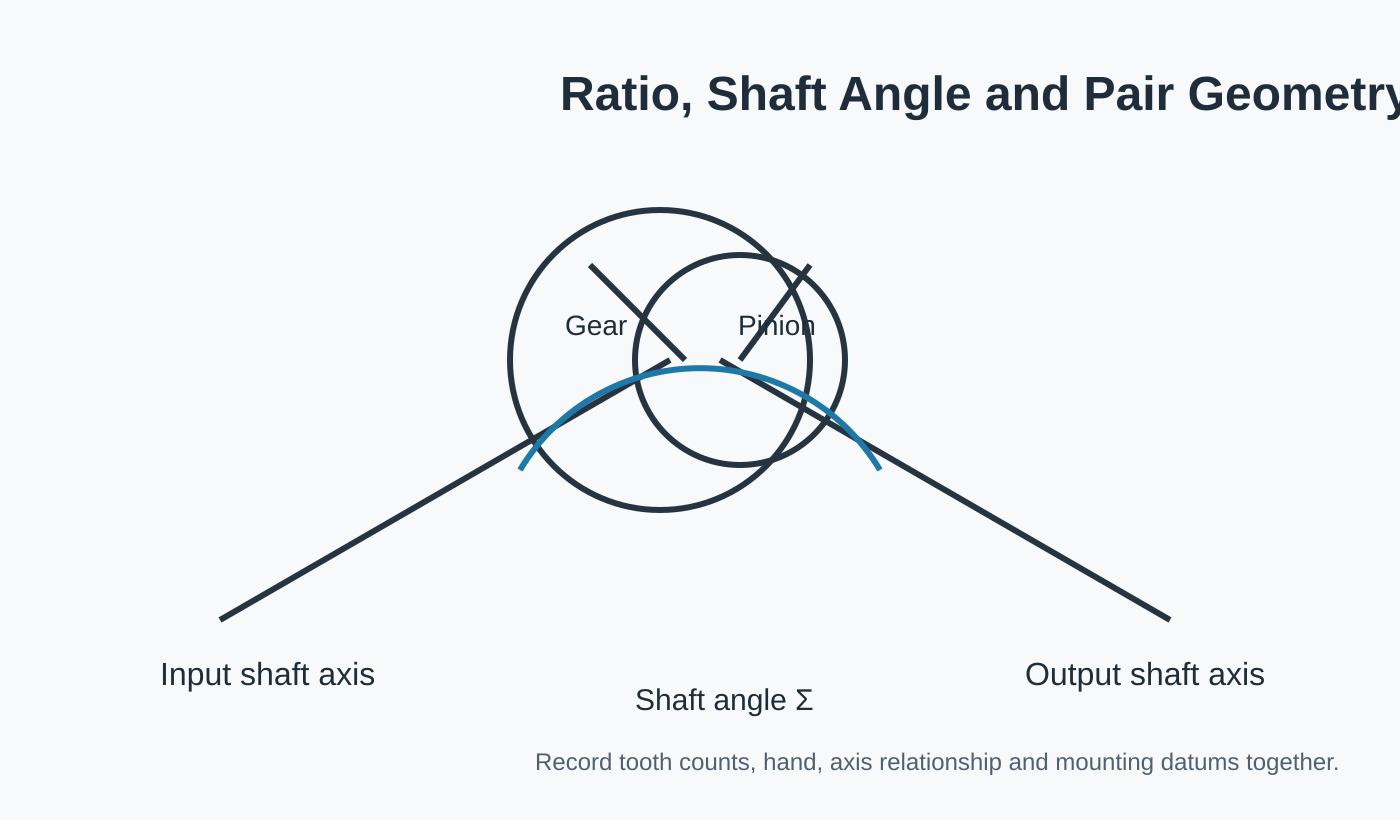
| Cặp bánh răng | Tỷ số/số răng, tay quay, góc trục, khoảng cách lắp đặt/độ rơ và nhận dạng cặp |
| Giao diện | Các mốc định vị của lỗ khoan, rãnh then, khớp nối, trục, ổ bi và vỏ máy: |
| Nhiệm vụ | Tốc độ, mô-men xoắn/tải trọng, đảo chiều, va đập, môi trường hoạt động và bôi trơn |
| Chất lượng | Yêu cầu về độ nhẵn bề mặt răng, tiêu chí chấp nhận áp dụng và hồ sơ kiểm tra. |
| Thuộc về thương mại | Số lượng sản phẩm mẫu/sản phẩm lặp lại, nhu cầu mẫu, điểm đến và điều khoản Incoterm ưu tiên. |
Đối với máy móc Nhật Bản hoặc bản vẽ cũ, hãy giữ nguyên kích thước được kiểm soát trong hệ đơn vị gốc và chỉ hiển thị các chuyển đổi để hỗ trợ giao tiếp. Khi sử dụng số hiệu bộ phận cũ hoặc mẫu để nhận dạng, hãy thêm các số đo hiện tại và dữ liệu ghép nối để báo giá không chỉ phụ thuộc vào tài liệu tham khảo cũ.
Đối với các đơn đặt hàng theo yêu cầu, bản sửa đổi bản vẽ đã được chấp nhận vẫn là cách rõ ràng nhất để kiểm soát cấu hình đã đặt hàng.
Các bộ truyền động góc vuông và cơ cấu định vị mà độ cứng lắp ráp và độ rơ là yếu tố quan trọng.
Hướng dẫn nộp đơn →Cơ cấu trục giao nhau nhỏ gọn với khả năng đảo chiều và đáp ứng các yêu cầu về độ lặp lại.
Hướng dẫn nộp đơn →
Hệ thống truyền động đổi hướng xung quanh giàn giáo và thiết bị định vị tự động.
Hướng dẫn nộp đơn →
Các cơ cấu chịu tải nặng cần xem xét lại hệ thống giảm xóc, khởi động/dừng và bố trí hỗ trợ.
Hướng dẫn nộp đơn →
Hệ thống chính xác nhỏ gọn với các yêu cầu về chuẩn mực, độ lệch tâm và tiếp xúc được kiểm soát.
Hướng dẫn nộp đơn →
Các cấp số trong hộp số truyền mô-men xoắn thông qua các trục giao nhau.
Hướng dẫn nộp đơn →
Công việc thay thế bánh răng côn xoắn bắt đầu bằng việc phân biệt thông tin thiết kế ban đầu với sự hao mòn trong quá trình sử dụng. Một răng bị hư hỏng, lỗ khoan bị biến dạng hoặc kiểu tiếp xúc bị lệch có thể mô tả sự hỏng hóc, nhưng…
Xem cấu hình →
Cần phải kiểm tra toàn diện hoạt động của bộ bánh răng côn xoắn chịu tải nặng. Tải trọng đỉnh, tải trọng liên tục, các sự kiện va đập, sự đảo chiều, khả năng chịu lực của ổ trục và bôi trơn đều có thể ảnh hưởng…
Xem cấu hình →
Việc tích hợp bánh răng côn xoắn ốc với trục giúp giảm số lượng khớp nối riêng biệt, nhưng lại khiến các chi tiết như ổ trục, vai trục, rãnh then, ren và chuẩn răng trở thành một vấn đề sản xuất duy nhất. ...
Xem cấu hình →
Bộ bánh răng côn xoắn ốc sử dụng số răng bằng nhau để truyền chuyển động giữa các trục giao nhau mà không cần thay đổi tỷ số truyền tốc độ một cách cố ý. Tỷ số bằng nhau giúp đơn giản hóa một phần của quá trình lựa chọn,…
Xem cấu hình →
Việc gia công bánh răng côn xoắn bằng phương pháp mài đòi hỏi nhiều hơn là chỉ thêm một công đoạn mài vào bánh răng thông thường. Sơ đồ chuẩn, hình dạng trước khi mài, xử lý nhiệt, dung sai mài và kiểm tra cuối cùng đều cần được xem xét…
Xem cấu hình →
Bộ bánh răng côn xoắn tùy chỉnh được chế tạo dựa trên hình học đặc thù của dự án chứ không phải dựa trên bảng thông số có sẵn. Định nghĩa hữu ích bao gồm cả hai thành viên của cặp, trục…
Xem cấu hình →Đối với việc lập kế hoạch báo giá, số lượng đặt hàng tối thiểu (MOQ) linh hoạt và phụ thuộc vào hình thức sản phẩm, quy trình gia công và tổng giá trị đơn hàng. Các dự án mới phù hợp có thể được xem xét với 1-5 mẫu sản phẩm với giá mẫu. Các mẫu khác nhau có thể được kết hợp khi tổng giá trị đơn hàng đạt khoảng 1.500 USD. Các đơn hàng từ 1-2 sản phẩm cũng có thể được xem xét, thường với chi phí đơn vị cao hơn vì chi phí thiết lập và kiểm tra được phân bổ trên một số lượng rất nhỏ.
Đối với yêu cầu báo giá và lập kế hoạch giao hàng, thời gian giao hàng thông thường là 10-25 ngày làm việc đối với các bộ phận tiêu chuẩn, 20-45 ngày làm việc đối với các linh kiện tùy chỉnh và 45-120 ngày làm việc đối với thiết bị hoặc cụm lắp ráp theo dự án. Các điều khoản EXW, FOB, CIF và DAP thường được hỗ trợ; FCA, CFR, CPT, CIP và DDP có thể được thảo luận tùy thuộc vào lô hàng và điểm đến cụ thể.
Mối quan hệ ghép nối và các mốc lắp ráp càng được xác định rõ ràng thì việc xem xét cấu hình càng nhanh chóng.
Số lượng đặt hàng tối thiểu (MOQ) có thể linh hoạt tùy thuộc vào loại sản phẩm, phương thức sản xuất và tổng giá trị đơn hàng. Các dự án mới phù hợp có thể yêu cầu 1-5 mẫu sản phẩm với giá mẫu. Có thể kết hợp nhiều mẫu sản phẩm khác nhau khi tổng giá trị đơn hàng đạt khoảng 1.500 USD. Các đơn hàng từ 1-2 sản phẩm cũng có thể được xem xét, mặc dù giá thành đơn vị thường cao hơn.
Thời gian lập kế hoạch thông thường là 10-25 ngày làm việc đối với các bộ phận tiêu chuẩn, 20-45 ngày làm việc đối với các linh kiện tùy chỉnh và 45-120 ngày làm việc đối với thiết bị hoặc cụm lắp ráp theo dự án. Các điều khoản EXW, FOB, CIF và DAP thường được hỗ trợ; FCA, CFR, CPT, CIP và DDP có thể được thảo luận cho việc vận chuyển.