وظیفه ماشین
واژگونی محور، حساسیت موقعیتیابی، سختی دستگاه، چرخه کاری، دسترسی به روغنکاری و هدف لقی را توضیح دهید. این ورودیها به شما کمک میکنند تا قیمت، منعکسکننده دستگاه واقعی باشد، نه یک برچسب صنعتی.
در ماشینهای CNC، یک جفت پخ مارپیچی ممکن است درون یک درایو زاویه قائمه فشرده، مکانیزم چرخشی یا گیربکس کمکی قرار گیرد که در آن سختی تکیهگاه، موقعیتیابی تکرارپذیر و دسترسی به سرویس به اندازه گشتاور اسمی اهمیت دارند.
مجموعههای CNC اغلب از یاتاقانها، محفظهها و شانهها به عنوان سیستم مرجع عملی برای این جفت استفاده میکنند. وقتی مکانیزم جهت را معکوس میکند، حرکت از دست رفته و تغییر تماس آسانتر قابل مشاهده میشوند، بنابراین RFQ باید نقشه چرخدنده را به مبنای مجموعه که آن را نگه میدارد متصل کند.
برای ساخت ماشینهای جدید، الگوی معکوس مورد انتظار و اینکه آیا محور در درجه اول نیرو را منتقل میکند یا در موقعیتیابی نقش دارد را بیان کنید. این زمینه به تفکیک یک الزام کلی انتقال نیرو از الزامی که در آن لقی و تکرارپذیری به معیارهای پذیرش صریح نیاز دارند، کمک میکند.
واژگونی محور، حساسیت موقعیتیابی، سختی دستگاه، چرخه کاری، دسترسی به روغنکاری و هدف لقی را توضیح دهید. این ورودیها به شما کمک میکنند تا قیمت، منعکسکننده دستگاه واقعی باشد، نه یک برچسب صنعتی.
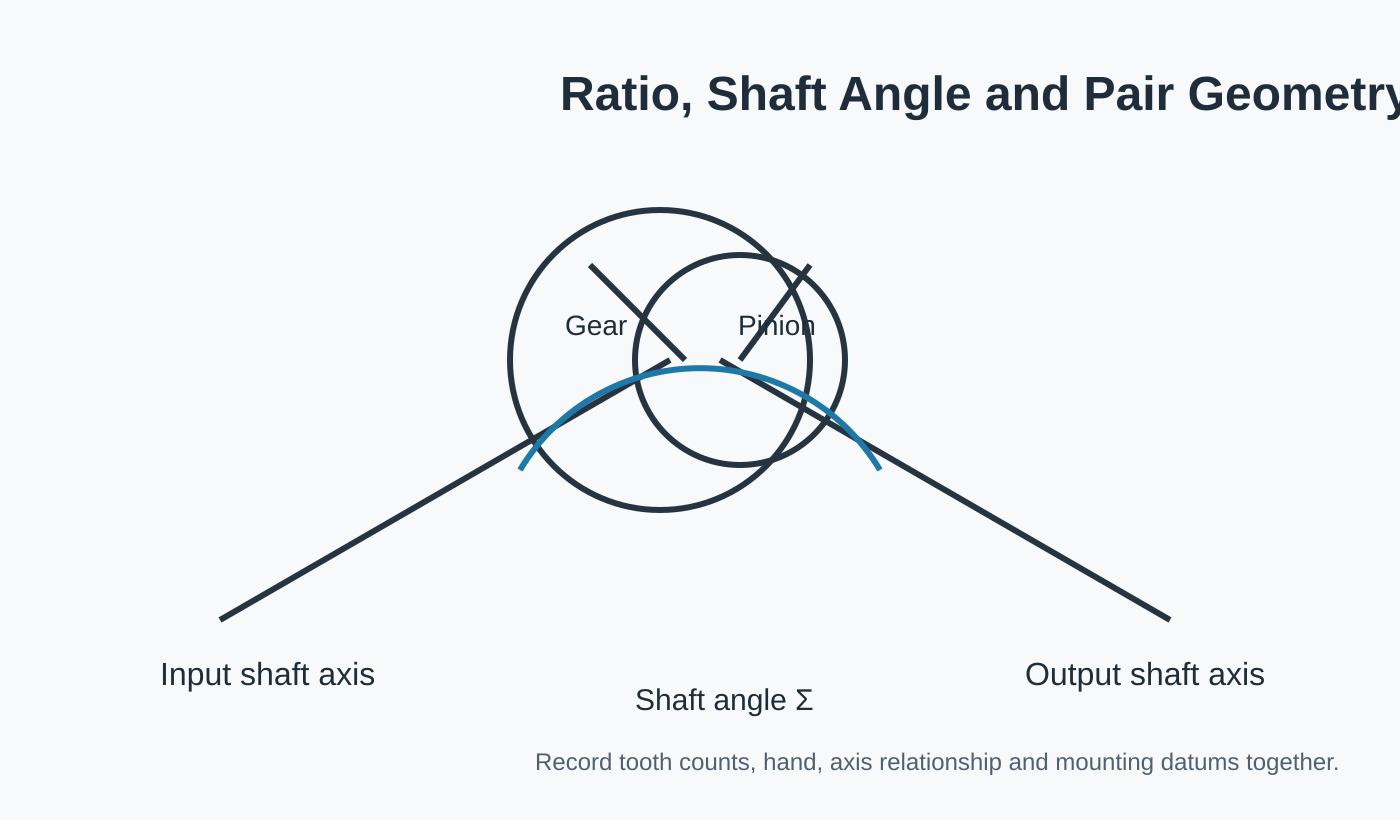
هر دو عضو، تعداد یا نسبت دندانهها، دست و اینکه کدام قطعه محرک است را مشخص کنید.
زاویه شفت، مرجعهای نصب، موقعیتهای یاتاقان و هرگونه لقی کنترلشده را نشان دهید.
بررسیهای بازرسی یا تماسی که برای آزادسازی قطعه این دستگاه مهم هستند را بیان کنید.
| منطقه بررسی | چه چیزی ارائه دهیم | چرا مهم است؟ |
|---|---|---|
| حرکت / وظیفه | معکوس کردن محور، حساسیت موقعیتیابی، سختی دستگاه، چرخه کاری، دسترسی به روانکاری و هدف واکنش برگشتی | انتقال قدرت ثابت را از وظیفه معکوس کردن، ضربه یا حساس به موقعیت جدا میکند. |
| جفت دنده | هویت چرخ دنده + پینیون، نسبت/تعداد دندانهها و عقربه | از بررسی یک جزء بدون هندسه جفت شدن آن جلوگیری میکند. |
| نصب | چیدمان شفت، تکیهگاه یاتاقان، نقاط مرجع محفظه و لقی هدف | قطعه تولید شده را به موقعیتی که در مجموعه خواهد داشت متصل میکند. |
| محیط زیست | زمینه روانکاری، دما و آلودگی | بدون ایجاد ادعاهای سطح ماشین، از بررسی عملی مواد، پرداخت و خدمات پشتیبانی میکند. |
| بازرسی | تلرانسهای رسم، پرداخت دندانه و سوابق مورد نیاز | تعریف میکند که خریدار برای پذیرش پیکربندی سفارش داده شده از چه چیزی استفاده خواهد کرد. |
جایگزینی که فقط بر اساس قطر خارجی انتخاب شود، میتواند با فضا متناسب باشد و همچنان به طور نادرست درگیر شود. قبل از جدا کردن قطعات اصلی، چرخدنده جفتشده، جهت شفت و هرگونه لقی یا نیاز به تماس موجود را ثبت کنید.
مجموعه چرخدندههای مخروطی مارپیچی یا مارپیچی سفارشی، نقاط شروع رایجی هستند، زمانی که دستگاه به درگیریهای تکراری حساس است؛ یک شفت پینیون یکپارچه ممکن است برای اسپیندل فشرده یا مکانیزمهای کمکی مناسب باشد، زمانی که نقشه، شفت را به عنوان یک جزء تعریف میکند.
اگر یک اسپیندل ماشین ابزار یا مجموعه موقعیتیابی هنوز هندسه باز یا ورودیهای وظیفه دارد، آن موارد را برای بررسی علامت بزنید. یک مجهول صریح، ایمنتر از پر کردن نقشه با یک مقدار استاندارد فرضی است.
کار تعویض چرخدنده مخروطی مارپیچی با جدا کردن اطلاعات طراحی اولیه از اطلاعات مربوط به سایش در حین کار آغاز میشود. یک دندانه آسیبدیده، سوراخ کجشده یا الگوی تماس جابجا شده میتواند خرابی را توصیف کند، اما…
مشاهده پیکربندی →
یک جفت چرخدنده مارپیچی مخروطی سنگین باید از زمان کارکرد کامل بررسی شود. حداکثر بار، بار مداوم، شوکهای ناگهانی، چرخشهای معکوس، تکیهگاه یاتاقان و روانکاری، همگی میتوانند مهم باشند...
مشاهده پیکربندی →
ادغام پینیون مخروطی مارپیچی با شفت، اتصالات جداگانه را کاهش میدهد، اما باعث میشود که یاتاقانها، شانهها، اسپلاینها، رزوهها و پایههای دندانه، بخشی از یک مشکل تولیدی باشند. ...
مشاهده پیکربندی →
یک مجموعه چرخدنده فارسیبر مارپیچی از تعداد دندانههای مساوی برای انتقال حرکت بین شفتهای متقاطع بدون تغییر عمدی نسبت سرعت استفاده میکند. نسبت مساوی یک بخش از انتخاب را ساده میکند،…
مشاهده پیکربندی →
چرخدندههای مخروطی مارپیچ سنگزنیشده به چیزی بیش از افزودن عملیات سنگزنی به یک چرخدنده معمولی نیاز دارند. طرح مبنا، هندسه پیشسنگزنی، عملیات حرارتی، میزان مجاز سنگزنی و بازرسی نهایی ...
مشاهده پیکربندی →
یک مجموعه چرخدنده مخروطی مارپیچی سفارشی، به جای یک جدول موجود عمومی، حول هندسه خاص پروژه ساخته میشود. تعریف مفید شامل هر دو عضو جفت، محور…
مشاهده پیکربندی →وقتی اسپیندل ماشین ابزار یا نقشه مونتاژ موقعیتیابی، مواد یا عملیات حرارتی را کنترل میکند، الزامات دقیق را ذکر کنید. اگر این گزینهها همچنان باز هستند، وظیفه را شرح دهید و انتخاب مواد/فرآیند را برای بررسی بگذارید.
عکسهای اسپیندل ماشین ابزار یا مجموعه موقعیتیابی به تعیین جهت و وضعیت کمک میکنند، اما هندسه دندانه یا مبنای نصب را تعریف نمیکنند. عضو جفت شونده، دادههای نقشه و اندازهگیریهای گرفته شده از مراجع مجموعه کنترلشده را اضافه کنید.
برای اسپیندل ماشین ابزار یا مجموعه موقعیتیابی، اطلاعات مجموعه که رابطه شفت، مبناهای نصب و رابطها را کنترل میکند، ارسال کنید. جزئیات نامرتبط ماشین را میتوان در صورتی که هیچ تاثیری بر انتخاب چرخدنده یا بازرسی ندارند، حذف کرد.
برای اسپیندل ماشین ابزار یا مجموعه موقعیتیابی، تعداد نمونه اولیه/نمونه را از تقاضای تکراری مورد انتظار جدا کنید. این کار، ابزارسازی، بازرسی و برنامهریزی تولید را به مرحله خرید واقعی مرتبط نگه میدارد.
هرچه رابطه جفتسازی و مبنای مونتاژ واضحتر تعریف شوند، پیکربندی سریعتر قابل بررسی خواهد بود.
حداقل مقدار سفارش (MOQ) بسته به نوع محصول، مسیر تولید و ارزش کل سفارش انعطافپذیر است. پروژههای جدید مناسب ممکن است ۱ تا ۵ قطعه نمونه را با قیمت نمونه درخواست کنند. مدلهای ترکیبی را میتوان زمانی که کل سفارش تقریباً به ۱۵۰۰ دلار آمریکا برسد، ترکیب کرد. سفارشهای ۱ تا ۲ قطعهای قابل بررسی هستند، اگرچه هزینه واحد معمولاً بالاتر است.
بازههای برنامهریزی معمول برای قطعات استاندارد ۱۰ تا ۲۵ روز کاری، برای اجزای سفارشی ۲۰ تا ۴۵ روز کاری و برای تجهیزات یا مجموعههای پروژهای ۴۵ تا ۱۲۰ روز کاری است. EXW، FOB، CIF و DAP معمولاً پشتیبانی میشوند؛ FCA، CFR، CPT، CIP و DDP را میتوان برای حمل و نقل مورد بحث قرار داد.