機械作業
軸反転、位置決め感度、機械剛性、デューティサイクル、潤滑油供給口、バックラッシュ目標値について説明してください。これらの情報を提供することで、業界標準のラベルではなく、実際の機械の仕様を反映した見積もりを作成できます。
CNCアセンブリでは、ベアリング、ハウジング、ショルダーをペアの基準点として用いることがよくあります。機構が逆方向に回転すると、遊びや接触ずれが目立ちやすくなるため、見積依頼書(RFQ)にはギア図面と、それを支えるアセンブリ基準点を明記する必要があります。
新規機械の製造においては、想定される反転パターンと、軸が主に動力伝達に用いられるのか、位置決めにも寄与するのかを明記してください。この情報によって、一般的な動力伝達要件と、バックラッシュや再現性に関する明確な許容基準が必要な要件を区別することができます。
軸反転、位置決め感度、機械剛性、デューティサイクル、潤滑油供給口、バックラッシュ目標値について説明してください。これらの情報を提供することで、業界標準のラベルではなく、実際の機械の仕様を反映した見積もりを作成できます。
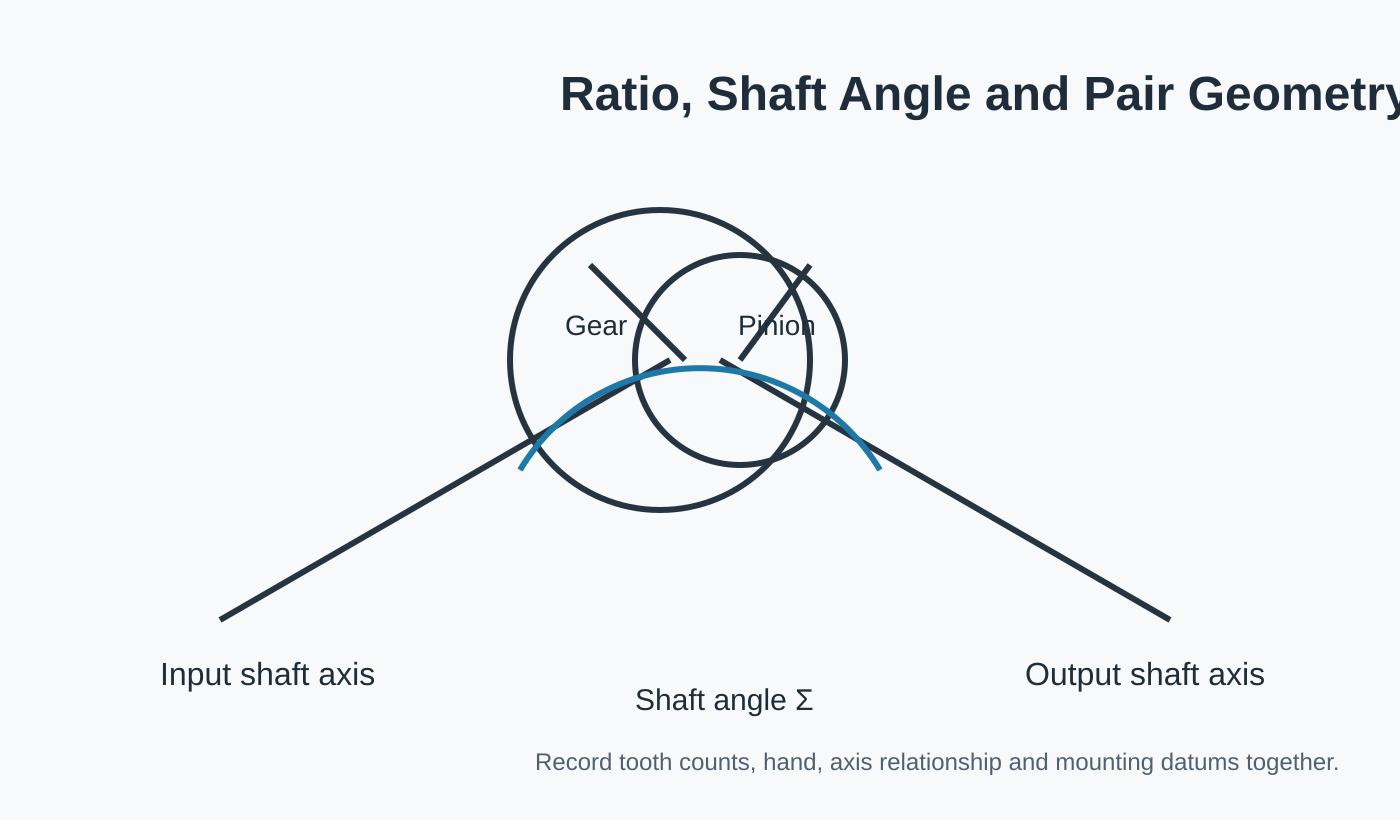
両方のメンバー、歯数または比率、手、およびどのコンポーネントが駆動するかを特定します。
シャフト角度、取り付け基準、ベアリング位置、および制御可能なバックラッシュを示してください。
この機械の部品を出荷するために重要な検査または連絡確認事項を明記してください。
| レビューエリア | 提供すべきもの | なぜそれが重要なのか |
|---|---|---|
| 動作/任務 | 軸反転、位置決め感度、機械剛性、デューティサイクル、潤滑油供給、バックラッシュ目標 | 定常的な動力伝達と、逆転、衝撃、または位置制御を必要とする動作を分離します。 |
| ギアペア | ギア+ピニオンの識別、比率/歯数、手 | 一方の部品が、その嵌合形状なしにレビューされることを防ぎます。 |
| 取り付け | シャフト配置、ベアリング支持、ハウジング基準点、および目標バックラッシュ | 製造された部品を、組み立て後の所定の位置に取り付けます。 |
| 環境 | 潤滑、温度、汚染の状況 | 機械レベルの主張を捏造することなく、実用的な材料、仕上げ、およびサービスに関するレビューをサポートします。 |
| 検査 | 図面公差、歯面仕上げ、および必要な記録 | 購入者が注文された構成を受け入れるために使用するものを定義します。 |
外径だけで選んだ交換部品は、スペースには収まるものの、噛み合いが正しくない場合があります。元の部品を取り外す前に、嵌合するギア、シャフトの向き、既存のバックラッシュや接触条件などを記録しておきましょう。
機械が繰り返し噛み合いの精度に敏感な場合、研磨または特注の螺旋ベベルギアセットが一般的な出発点となります。図面でシャフトが1つの部品として定義されている場合、一体型ピニオンシャフトはコンパクトなスピンドルや補助機構に適している場合があります。
工作機械のスピンドルや位置決めアセンブリに、未定義の形状や負荷に関する入力項目がある場合は、それらをレビュー対象としてマークしてください。明示的な未知値がある方が、仮定の標準値で図面を埋めるよりも安全です。
スパイラルベベルギアの交換作業は、元の設計情報と使用による摩耗情報を分離することから始まります。歯の損傷、穴の歪み、接触パターンのずれなどが故障の原因として挙げられますが、…
設定を表示 →
高負荷用スパイラルベベルギアペアは、運転条件全体を考慮して検討する必要があります。ピーク負荷、連続負荷、衝撃、逆転、ベアリング支持、潤滑など、すべてが重要となる可能性があります。
設定を表示 →
スパイラルベベルピニオンをシャフトに一体化することで、個別のジョイントは減りますが、ベアリングジャーナル、肩部、スプライン、ねじ山、歯面基準点が1つの製造上の問題の一部となります。
設定を表示 →
スパイラルマイターギアセットは、歯数が等しいため、意図的に速度比を変更することなく、交差するシャフト間で運動を伝達します。速度比が等しいことで、選定の一部が簡素化されます。
設定を表示 →
研削加工されたスパイラルベベルギアは、通常のギアに研削加工を追加するだけでは済みません。基準面、研削前の形状、熱処理、研削代、最終検査など、多くの要素が考慮されています。
設定を表示 →
カスタムスパイラルベベルギアセットは、公開されている既製テーブルではなく、プロジェクト固有の形状に基づいて構築されます。便利な定義には、ペアの両方の部材、軸、…が含まれます。
設定を表示 →工作機械のスピンドルまたは位置決めアセンブリの図面で材料または熱処理が指定されている場合は、正確な要件を記載してください。これらの選択肢がまだ決まっていない場合は、用途を説明し、材料/処理方法の選定はレビューに委ねてください。
工作機械のスピンドルや位置決めアセンブリの写真は、向きや状態を把握するのに役立ちますが、歯の形状や取り付け基準を定義するものではありません。嵌合部材、図面データ、および管理されたアセンブリ参照から取得した寸法を追加してください。
工作機械のスピンドルまたは位置決めアセンブリについては、軸の位置関係、取り付け基準点、およびインターフェースを制御するアセンブリ情報を送付してください。ギアの選定や検査に影響しない、関連性のない機械の詳細は省略できます。
工作機械のスピンドルや位置決めアセンブリについては、試作品/サンプル数量と予想されるリピート需要を分けて管理してください。これにより、工具、検査、生産計画を実際の購入段階と連動させることができます。
接合関係と組立基準が明確に定義されていればいるほど、構成の確認は迅速に行える。
最小発注数量(MOQ)は、製品の種類、製造方法、および注文総額によって柔軟に対応可能です。適切な新規プロジェクトでは、サンプル価格で1~5個のサンプルを注文できます。注文総額が約1,500米ドルに達した場合、複数のモデルを組み合わせることができます。1~2個の注文も検討可能ですが、通常は単価が高くなります。
標準部品の一般的な納期は10~25営業日、特注部品は20~45営業日、プロジェクト型機器または組立品は45~120営業日です。EXW、FOB、CIF、DAPは一般的に対応可能ですが、FCA、CFR、CPT、CIP、DDPについてはご相談ください。