机器负荷
请说明轴反转、定位灵敏度、机器刚度、占空比、润滑通道和反冲目标值。这些信息有助于报价反映机器的实际性能,而不是行业标签。
数控装配通常以轴承、轴承座和轴承肩作为该副的实用参考系统。当机构反向运转时,运动损失和接触偏移更容易被察觉,因此询价单应将齿轮图与其装配基准关联起来。
对于新制造的机器,请说明预期的反转模式,以及该轴的主要功能是传输动力还是辅助定位。这有助于区分一般的动力传输要求和需要明确验收标准的反冲和重复精度要求。
请说明轴反转、定位灵敏度、机器刚度、占空比、润滑通道和反冲目标值。这些信息有助于报价反映机器的实际性能,而不是行业标签。
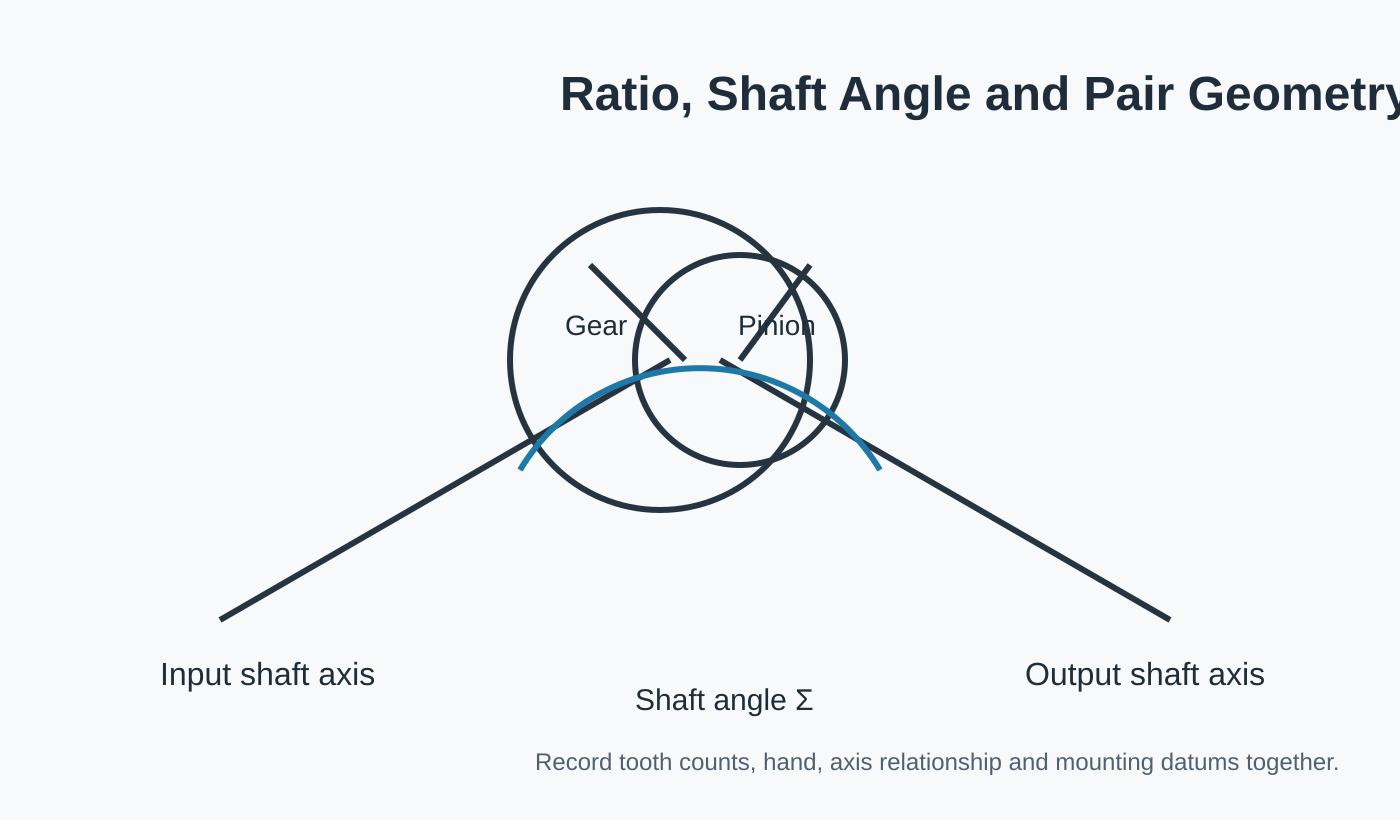
确定两个部件的名称、齿数或齿比、手动以及哪个部件驱动。
显示轴角度、安装参考点、轴承位置和任何受控间隙。
说明对放行该机器零件至关重要的检验或接触检查项目。
| 审查区域 | 提供什么 | 为什么这很重要 |
|---|---|---|
| 行动/职责 | 轴反转、定位灵敏度、机器刚度、占空比、润滑通道和反冲目标 | 将稳定的动力传输与反向、冲击或位置敏感的工作状态分开。 |
| 齿轮组 | 齿轮和小齿轮的标识、传动比/齿数和手动 | 防止在缺少配合几何形状的情况下对单个组件进行审查。 |
| 安装 | 轴系布置、轴承支撑、壳体基准和目标齿隙 | 将制造好的零件连接到它在装配体中应占据的位置。 |
| 环境 | 润滑、温度和污染环境 | 支持对实际的材料、表面处理和服务进行审查,而不捏造机器级别的声明。 |
| 检查 | 图纸公差、齿面光洁度和所需记录 | 定义买方将使用何种方式接受订购的配置。 |
仅根据外径选择替换件,虽然可能装得下,但仍然啮合不正确。拆卸原件前,务必记录配合齿轮、轴方向以及任何现有的齿隙或接触要求。
当机器对可重复啮合的要求较高时,研磨或定制的螺旋锥齿轮组是常见的起点;当图纸将轴定义为一个部件时,集成小齿轮轴可能适用于紧凑型主轴或辅助机构。
如果机床主轴或定位组件仍有未确定的几何形状或负载输入,请标记这些项目以供审核。明确指出未知参数比在图纸中填充假定的标准值更安全。
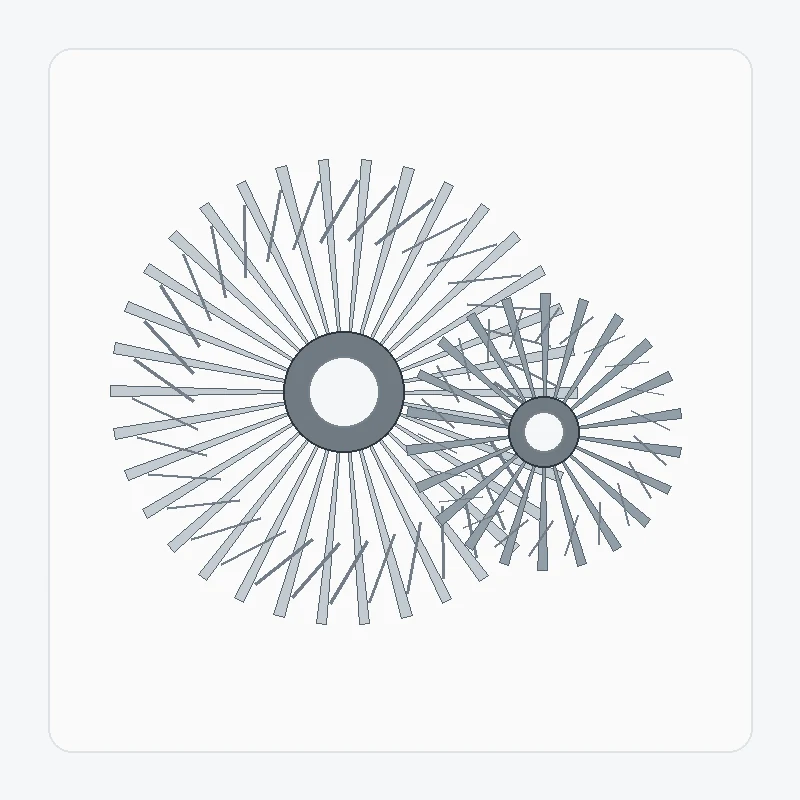
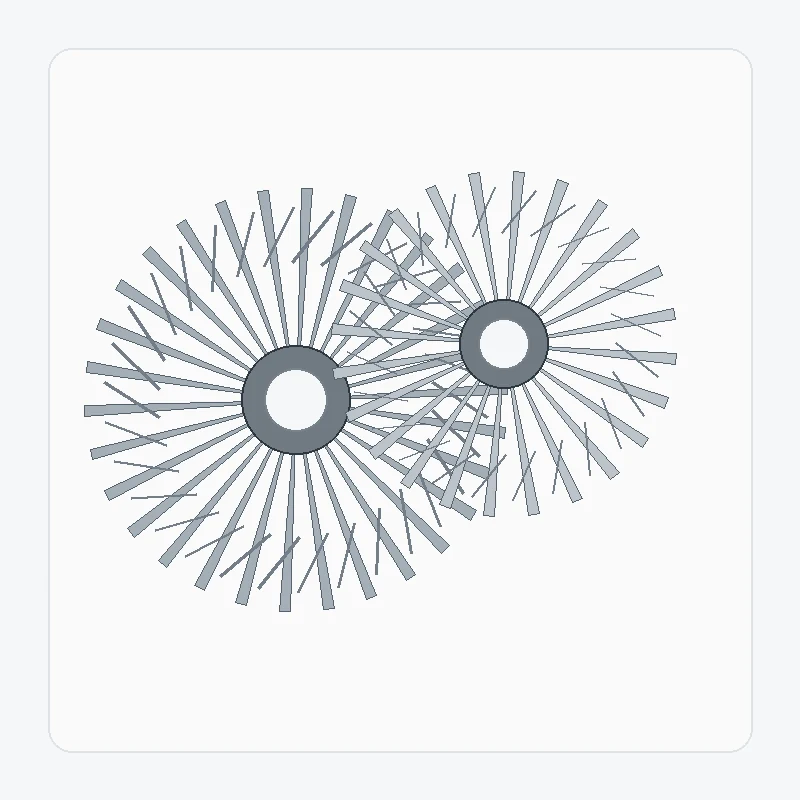
当机床主轴或定位组件图纸对材料或热处理有明确规定时,应明确列出具体要求。如果材料/工艺选择尚未确定,则应描述其用途,并将材料/工艺选择留待后续审核。
机床主轴或定位组件的照片有助于确定其方向和状态,但无法定义齿轮几何形状或安装基准。请添加配合部件、图纸数据以及从受控装配参考中获取的尺寸。
对于机床主轴或定位组件,请提供控制轴关系、安装基准和接口的装配信息。与齿轮选择或检验无关的机床细节可以省略。
对于机床主轴或定位组件,应将原型/样品数量与预期重复需求分开。这样可以确保工装、检验和生产计划与实际采购阶段紧密相关。
配合关系和装配数据定义得越清楚,配置审查的速度就越快。
最小起订量 (MOQ) 根据产品类型、生产工艺和订单总额而定。合适的全新项目可以按样品价格索取 1-5 件样品。当订单总额达到约 1500 美元时,可以合并不同型号的产品。1-2 件的订单也可以考虑,但单价通常会更高。
标准件的典型计划周期为 10-25 个工作日,定制件为 20-45 个工作日,项目型设备或组件为 45-120 个工作日。通常支持 EXW、FOB、CIF 和 DAP 等贸易条款;FCA、CFR、CPT、CIP 和 DDP 等运输方式可另行商议。