คำอธิบาย
การผลิตเฟืองดอกจอกเกลียวแบบเจียรนั้นไม่ใช่แค่การเพิ่มขั้นตอนการเจียรให้กับเฟืองธรรมดาเท่านั้น ต้องมีการประสานงานกันระหว่างระบบอ้างอิง รูปทรงก่อนการเจียร การอบชุบความร้อน ค่าเผื่อการเจียร และการตรวจสอบขั้นสุดท้าย เพื่อให้ได้ผิวฟันที่เรียบเนียนโดยอ้างอิงจากค่าอ้างอิงที่มั่นคง
จุดเริ่มต้นที่ดีที่สุด: คู่ที่เข้าชุดกัน โดยที่การกำหนดค่าที่สั่งซื้อนั้นต้องการการตกแต่งผิวฟันแบบขัดเงาโดยเฉพาะ การควบคุมผิวฟันที่ละเอียดขึ้น หรือกระบวนการตกแต่งผิวหลังการอบชุบความร้อนที่ประสานกัน
ผลิตภัณฑ์ในกลุ่มนี้ได้รับการออกแบบมาเพื่อแก้ปัญหาอะไรบ้าง
การเดินสายดินจะมีประโยชน์มากที่สุดเมื่อสอดคล้องกับแบบร่างหรือข้อกำหนดด้านประสิทธิภาพที่แท้จริง ไม่ควรเลือกใช้เพียงเพราะคำว่า “ดิน” ฟังดูดีกว่าเท่านั้น ส่วนประกอบอื่นๆ ยังคงต้องยึดสายทั้งสองไว้ในตำแหน่งติดตั้งที่ต้องการด้วย
เมื่อเปรียบเทียบกับชุดฟันตัด การผลิตและแผนการตรวจสอบมักต้องการการควบคุมที่ชัดเจนมากขึ้นหลังจากการอบชุบความร้อน เมื่อเปรียบเทียบกับชุดฟันตัดแบบสั่งทำทั่วไป การกำหนดค่าด้วยการเจียรจะจำกัดตัวเลือกกระบวนการ แต่ไม่ได้ขจัดความจำเป็นในการกำหนดรูปทรงเรขาคณิตของคู่ฟัน
ตารางข้อมูลจำเพาะและคำขอใบเสนอราคา
สำหรับชุดเฟืองดอกจอกเกลียวขัดเงา ค่าตัวเลขที่แน่นอนจะได้รับการยืนยันสำหรับรูปแบบที่สั่งซื้อ ตารางด้านล่างระบุช่องในแบบร่างและแบบสอบถามที่ต้องมีการควบคุมอย่างชัดเจน
| รายการที่เลือก | การกำหนดค่า | หมายเหตุ RFQ |
|---|---|---|
| เอกลักษณ์ของคู่ | เฟืองดอกจอกเกลียวคู่ที่เข้าชุดกัน หรือชิ้นส่วนเดี่ยวเฉพาะโครงการ | ยืนยันความสัมพันธ์ระหว่างสมาชิกในการผสมพันธุ์และการขับขี่ |
| มุมเพลา | เฉพาะโครงการ | แสดงความสัมพันธ์ของแกนหรือภาพวาดประกอบ |
| อัตราส่วน / จำนวนฟัน | เพื่อการวาดภาพหรือ RFQ | โปรดระบุจำนวนฟันทั้งสองซี่หากทราบ |
| โมดูล / ระยะห่างเส้นผ่านศูนย์กลาง | เพื่อการวาดภาพหรือ RFQ | อย่าประเมินจากเส้นผ่านศูนย์กลางภายนอกเพียงอย่างเดียว |
| มุมแรงดัน | ยืนยันการกำหนดค่าที่สั่งซื้อ | ใช้แบบร่างหรือข้อมูลเดิมที่เชื่อถือได้สำหรับงานเปลี่ยนชิ้นส่วน |
| มุมเกลียวและมือ | ยืนยันการกำหนดค่าที่สั่งซื้อ | ระบุข้างซ้าย/ขวาโดยใช้แบบแผนการมองที่กำหนดไว้ |
| ระยะการติดตั้ง / ระยะคลายตัว | เฉพาะโครงการ | ระบุข้อมูลอ้างอิงที่อยู่อาศัยและระยะเป้าหมายเมื่อมีการควบคุม |
| ส่วนต่อประสานระหว่างรูเจาะ/ร่องฟัน/เพลา | เพื่อการวาดภาพหรือตัวอย่าง | รวมถึงข้อกำหนดเกี่ยวกับร่องลิ่ม มาตรฐานสไปลน์ เพลา และจุดอ้างอิง |
| วัสดุ / การอบชุบด้วยความร้อน | เพื่อการตรวจสอบแบบร่างหรือโครงการ | ระบุเกรด ความแข็ง หรือข้อกำหนดด้านวัสดุที่บังคับใช้ หากมีการควบคุม |
| ผิวฟัน / คุณภาพ | เพื่อการตรวจสอบแบบร่างหรือโครงการ | ข้อกำหนดเกี่ยวกับการตัด/ถมดินของรัฐ และมาตรฐานการยอมรับหรือเกณฑ์การตรวจสอบ |
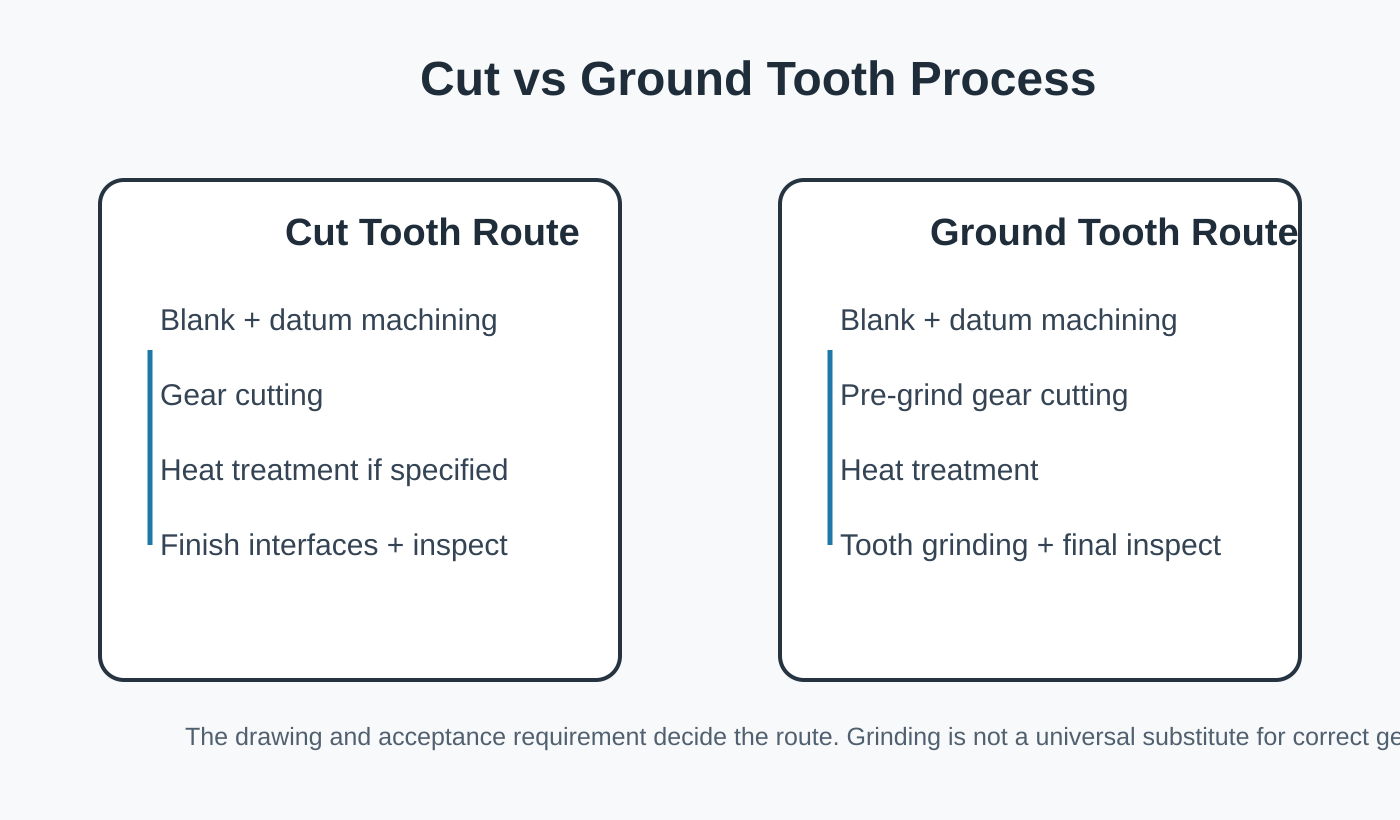
ขั้นตอนการทำฟันจะเปลี่ยนแปลงไปก่อนที่จะทำการตกแต่งฟันขั้นสุดท้าย
ขั้นตอนการผลิตโดยทั่วไปจะเริ่มต้นด้วยการกำหนดพื้นผิวชิ้นงานและพื้นผิวอ้างอิง ตัดเฟืองให้ได้รูปทรงตามที่ต้องการ ใช้กรรมวิธีอบชุบความร้อนตามที่กำหนด และตกแต่งพื้นผิวฟันเฟืองด้วยการเจียร ขั้นตอนการตกแต่งขั้นสุดท้ายและการตรวจสอบต้องคำนึงถึงพื้นผิวที่ใช้ในการกำหนดตำแหน่งเฟืองระหว่างการเจียรด้วย
ภาพประกอบทางเทคนิคสำหรับชุดเฟืองดอกจอกเกลียวขัดเงาเป็นเครื่องมือช่วยในการอธิบายความสัมพันธ์ของชิ้นส่วนต่างๆ แบบร่างการผลิตที่ควบคุมได้และใบเสนอราคาที่ได้รับการอนุมัติยังคงเป็นคำจำกัดความด้านมิติสำหรับคำสั่งซื้อนั้น
การตรวจสอบอินเทอร์เฟซและการประกอบ
อวัยวะเพศผู้ผสมพันธุ์
ตรวจสอบว่าเฟืองใดเข้ากันได้กับชิ้นส่วนนั้น และชิ้นส่วนทั้งสองรวมอยู่ในชุดอุปกรณ์ที่จัดส่งหรือไม่
จุดอ้างอิงและการติดตั้ง
แสดงพื้นผิวและแกนที่ควบคุมระยะห่างในการติดตั้ง ตำแหน่งเพลา และระยะคลายตัวของเพลา
เส้นทางวัสดุ
กำหนดข้อกำหนดด้านวัสดุ/การอบชุบความร้อนที่ควบคุมโดยรัฐ และระบุคุณลักษณะที่จำเป็นต้องมีการกลึงขึ้นรูปเพิ่มเติม
การยอมรับ
ระบุรายการตรวจสอบมิติ คุณภาพฟัน การเบี่ยงเบน หรือการสัมผัส ที่จำเป็นสำหรับการอนุมัติ
ความเหมาะสมในการใช้งานทั่วไป
เครื่องจักรที่มีความแม่นยำสูง ชุดขับเคลื่อนเครื่องมือกลที่เลือกสรร เกียร์อุตสาหกรรมแบบควบคุม และชุดประกอบอื่นๆ ที่แบบกำหนดให้ต้องมีผิวฟันขัดเรียบ หรือระดับคุณภาพการตกแต่งที่กำหนดไว้
ควรส่งเอกสารแจ้งความประสงค์พร้อมกับแบบร่างทุกครั้งที่มีการเปลี่ยนแปลงเส้นทางการใช้วัสดุ การตกแต่งผิวฟัน ข้อสมมติฐานเกี่ยวกับการรองรับ หรือข้อกำหนดในการตรวจสอบ
เครื่องมือเครื่องจักร CNC
กลไกขับและกำหนดตำแหน่งแบบทำมุมฉาก ซึ่งความแข็งแรงในการติดตั้งและการคลายตัวมีความสำคัญ
คำแนะนำในการสมัคร →
หุ่นยนต์และระบบอัตโนมัติ
กลไกแกนตัดขนาดกะทัดรัดพร้อมฟังก์ชันการทำงานแบบกลับทิศทางและข้อกำหนดด้านความแม่นยำในการทำซ้ำ
คำแนะนำในการสมัคร →
ระบบตัดด้วยเลเซอร์และโครงสร้างแบบโครงเหล็ก
ระบบส่งกำลังที่สามารถเปลี่ยนทิศทางได้รอบโครงเหล็กและอุปกรณ์กำหนดตำแหน่งอัตโนมัติ
คำแนะนำในการสมัคร →
การยกของหนักและเครื่องยก
กลไกงานหนักที่ต้องได้รับการตรวจสอบอย่างละเอียด เช่น แรงกระแทก การเริ่มต้น/หยุด และการจัดวางส่วนรองรับ
คำแนะนำในการสมัคร →
เครื่องจักรความแม่นยำสูง
ระบบความแม่นยำสูงขนาดกะทัดรัด พร้อมการควบคุมจุดอ้างอิง การเบี่ยงเบน และข้อกำหนดการสัมผัส
คำแนะนำในการสมัคร →
เกียร์อุตสาหกรรม
ระบบเกียร์แบบหลายขั้นตอนทำหน้าที่ส่งแรงบิดผ่านการจัดเรียงเพลาที่ตัดกัน
คำแนะนำในการสมัคร →ลำดับขั้นตอนการผลิตและการตรวจสอบ
ทบทวน
ยืนยันการแก้ไขแบบร่าง เอกลักษณ์ของคู่ภาพ คำถามที่ยังเปิดอยู่ และคุณลักษณะที่สำคัญต่อการยอมรับ
วางแผน
กำหนดลำดับขั้นตอนการกลึงชิ้นงานเปล่า การกลึงจุดอ้างอิง การกลึงเฟือง การอบชุบความร้อน และการตกแต่งขั้นสุดท้าย
เสร็จ
ทำการตกแต่งฟันและส่วนเชื่อมต่อให้เสร็จสมบูรณ์ตามเส้นทางที่สั่งไว้
ตรวจสอบ
ตรวจสอบขนาดและเกณฑ์ที่เกี่ยวข้องกับอุปกรณ์ที่ตกลงกันไว้สำหรับการกำหนดค่า
สิ่งที่ควรระบุในแบบสอบถาม
| กลุ่ม RFQ | รายละเอียดที่แนะนำ |
|---|---|
| คำจำกัดความทางเทคนิค | ภาพวาดปัจจุบัน, การอ้างอิงคู่, อัตราส่วน/จำนวนฟัน, ความสัมพันธ์ระหว่างมือและแกน |
| การประกอบ | รูเจาะ/เพลา/ร่องฟัน, ตลับลูกปืน, จุดอ้างอิงของตัวเรือน, ระยะห่างในการติดตั้ง และระยะคลอน (ถ้ามีการควบคุม) |
| หน้าที่ | ความเร็ว, สเปกตรัมแรงบิด/ภาระ, การกลับทิศทาง, แรงกระแทก, สภาพแวดล้อม และการหล่อลื่น |
| คุณภาพ | วัสดุ การอบชุบด้วยความร้อน การตกแต่งผิวฟัน ค่าความคลาดเคลื่อน และบันทึกการตรวจสอบ |
| ทางการค้า | ปริมาณการผลิตต้นแบบและปริมาณการผลิตซ้ำ ปลายทาง ระยะเวลาเป้าหมาย และเงื่อนไขการค้าที่ต้องการ |
คำถามที่พบบ่อย
ฉันสามารถสั่งซื้อเพียงชิ้นเดียวจากทั้งคู่ได้หรือไม่?
สำหรับชุดเฟืองดอกจอกเกลียวขัดเงา การจัดส่งชิ้นส่วนหนึ่งชิ้นสามารถตรวจสอบได้เมื่อกำหนดคู่เฟืองเรียบร้อยแล้ว หากไม่ทราบคู่เฟืองที่มีอยู่ โปรดส่งแบบร่าง ขนาด หรือเฟืองจริงก่อนที่จะจัดส่งชิ้นส่วนใดๆ
สามารถคัดลอกชิ้นงานตัวอย่างที่ชำรุดได้โดยตรงหรือไม่?
ตัวอย่างชุดเฟืองดอกจอกเกลียวที่สึกหรอสามารถช่วยในการระบุได้ แต่ไม่ควรนำการสึกหรอมาพิจารณาเป็นรูปทรงเรขาคณิตดั้งเดิม ภาพวาดเก่า ชิ้นส่วนประกบที่ไม่ได้ใช้งาน และการวัดขนาดประกอบ จะเป็นพื้นฐานที่แข็งแกร่งกว่าสำหรับการสร้างแบบจำลองขึ้นใหม่
ฉันจำเป็นต้องเลือกวัสดุและการอบชุบความร้อนก่อนยื่นขอใบเสนอราคาหรือไม่?
เมื่อการออกแบบชุดเฟืองดอกจอกเกลียวควบคุมวัสดุหรือการอบชุบความร้อน ให้ระบุข้อกำหนดที่แน่นอน หากรายการเหล่านั้นเปิดกว้าง ให้ระบุหน้าที่การใช้งานและทำเครื่องหมายไว้สำหรับการตรวจสอบการเลือก แทนที่จะยืมเกรดจากเฟืองอื่น
การจัดการกับตัวอย่างปริมาณน้อยทำอย่างไร?
สามารถตรวจสอบตัวอย่างขนาดเล็กของชุดเฟืองดอกจอกเกลียวขัดเงาเพื่อหาโครงการใหม่ที่เหมาะสมได้ ควรแยกปริมาณการผลิตต้นแบบออกจากความต้องการผลิตซ้ำที่คาดการณ์ไว้ เพื่อวางแผนการตั้งค่า การตรวจสอบ และการผลิตในภายหลังให้สอดคล้องกับปริมาณที่ถูกต้อง
การวางแผนเชิงพาณิชย์สำหรับ RFQ ของคุณ
สำหรับการวางแผนขอใบเสนอราคา ปริมาณสั่งซื้อขั้นต่ำ (MOQ) มีความยืดหยุ่นและขึ้นอยู่กับรูปแบบผลิตภัณฑ์ กระบวนการผลิต และมูลค่าการสั่งซื้อโดยรวม โครงการใหม่ที่เหมาะสมอาจได้รับการพิจารณาสำหรับชิ้นงานตัวอย่าง 1-5 ชิ้นในราคาตัวอย่าง สามารถเลือกแบบต่างๆ มาผสมผสานกันได้เมื่อยอดสั่งซื้อรวมประมาณ 1,500 ดอลลาร์สหรัฐ การสั่งซื้อ 1-2 ชิ้นก็สามารถพิจารณาได้เช่นกัน โดยปกติแล้วจะมีต้นทุนต่อหน่วยสูงกว่า เนื่องจากค่าใช้จ่ายในการตั้งค่าและการตรวจสอบกระจายไปในปริมาณที่น้อยมาก
สำหรับการขอใบเสนอราคาและการวางแผนการจัดส่ง โดยทั่วไปแล้วจะใช้เวลา 10-25 วันทำการสำหรับชิ้นส่วนมาตรฐาน 20-45 วันทำการสำหรับชิ้นส่วนที่ปรับแต่งตามความต้องการ และ 45-120 วันทำการสำหรับอุปกรณ์หรือชุดประกอบประเภทโครงการ โดยทั่วไปรองรับเงื่อนไขการจัดส่ง EXW, FOB, CIF และ DAP ส่วน FCA, CFR, CPT, CIP และ DDP สามารถพูดคุยกันได้สำหรับการจัดส่งและปลายทางที่เฉพาะเจาะจง
ส่งข้อมูลชุดเกียร์ ภาพวาด และหน้าที่การใช้งานในเอกสารขอใบเสนอราคาฉบับเดียว
ยิ่งกำหนดความสัมพันธ์ในการผสมพันธุ์และข้อมูลการประกอบได้ชัดเจนมากเท่าไร การตรวจสอบการกำหนดค่าก็จะยิ่งเร็วขึ้นเท่านั้น
คำแนะนำในการสั่งซื้อและการจัดส่ง
ปริมาณสั่งซื้อขั้นต่ำ (MOQ) สามารถยืดหยุ่นได้ตามประเภทผลิตภัณฑ์ กระบวนการผลิต และมูลค่าการสั่งซื้อรวม โครงการใหม่ที่เหมาะสมอาจขอตัวอย่าง 1-5 ชิ้นในราคาตัวอย่าง สามารถรวมรุ่นต่างๆ ได้เมื่อมูลค่าการสั่งซื้อรวมประมาณ 1,500 ดอลลาร์สหรัฐ การสั่งซื้อ 1-2 ชิ้นสามารถพิจารณาได้ แม้ว่าต้นทุนต่อหน่วยโดยปกติจะสูงกว่าก็ตาม
โดยทั่วไป ระยะเวลาวางแผนจะอยู่ที่ 10–25 วันทำการสำหรับชิ้นส่วนมาตรฐาน 20–45 วันทำการสำหรับชิ้นส่วนที่ปรับแต่งตามความต้องการ และ 45–120 วันทำการสำหรับอุปกรณ์หรือชุดประกอบประเภทโครงการ เงื่อนไขการจัดส่งที่ใช้กันทั่วไป ได้แก่ EXW, FOB, CIF และ DAP ส่วน FCA, CFR, CPT, CIP และ DDP สามารถพูดคุยกันได้สำหรับการจัดส่งแบบอื่น