Sự miêu tả
Việc gia công bánh răng côn xoắn bằng phương pháp mài đòi hỏi nhiều hơn là chỉ thêm một công đoạn mài vào bánh răng thông thường. Sơ đồ chuẩn, hình dạng trước khi mài, xử lý nhiệt, dung sai mài và kiểm tra cuối cùng phải được phối hợp để tạo ra bề mặt răng tương đối so với các chuẩn mực ổn định.
Điểm khởi đầu tốt nhất: Một cặp răng phù hợp, trong đó cấu hình đặt hàng yêu cầu cụ thể độ hoàn thiện răng được mài, kiểm soát độ hoàn thiện răng chặt chẽ hơn hoặc quy trình hoàn thiện sau xử lý nhiệt được phối hợp.
Dòng sản phẩm này được thiết kế để giải quyết vấn đề gì?
Đường nối đất hữu ích nhất khi nó phù hợp với bản vẽ thực tế hoặc yêu cầu về hiệu suất. Không nên chỉ chọn đường nối đất chỉ vì từ "nối đất" nghe có vẻ cao cấp; phần còn lại của cụm lắp ráp vẫn phải giữ cặp dây ở vị trí lắp đặt dự định.
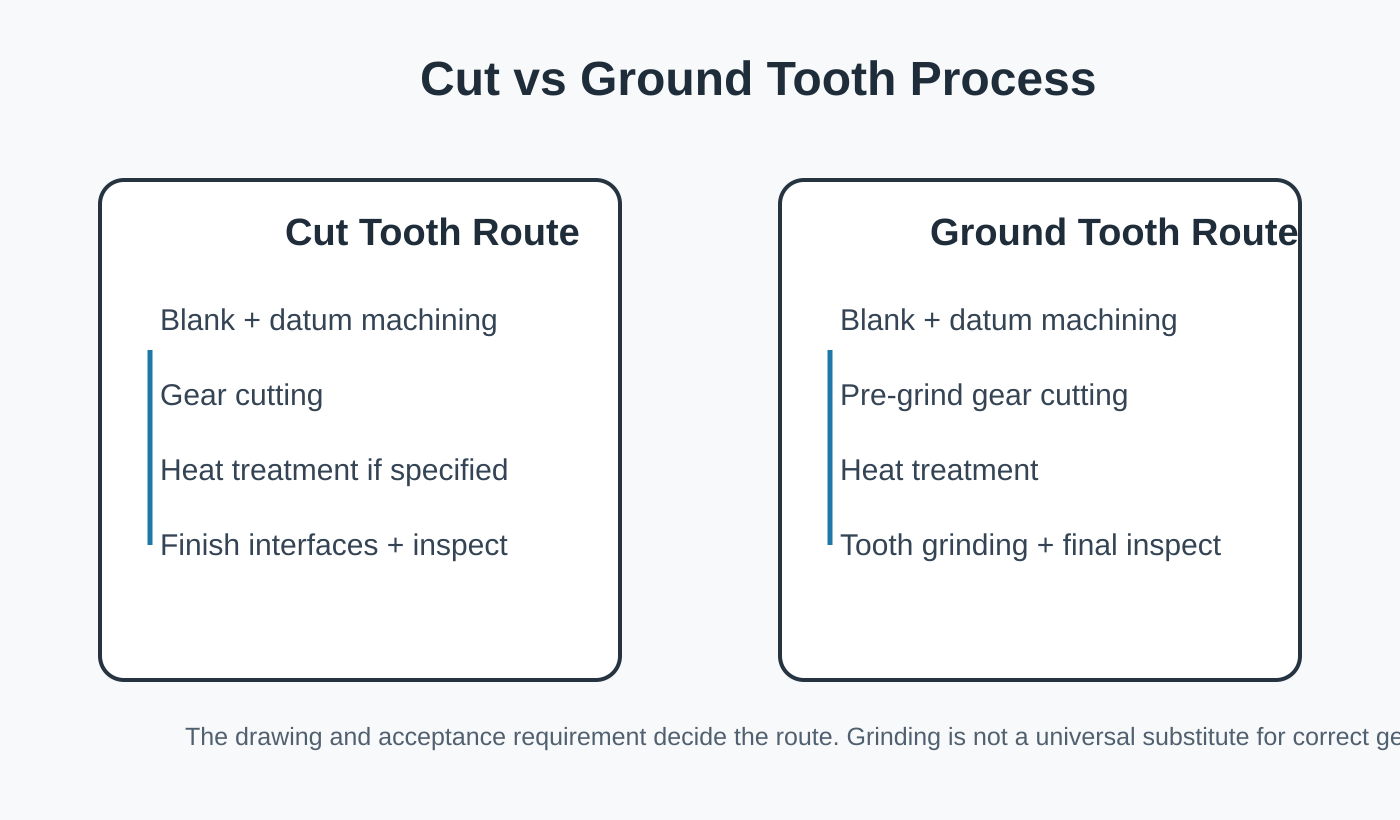
So với bộ răng được cắt gọt, trình tự sản xuất và kế hoạch kiểm tra thường cần sự kiểm soát rõ ràng hơn sau khi xử lý nhiệt. So với bộ răng tùy chỉnh thông thường, cấu hình mài giúp thu hẹp lựa chọn quy trình nhưng không loại bỏ nhu cầu xác định hình dạng cặp răng.
Bảng thông số kỹ thuật và yêu cầu báo giá
Đối với bộ bánh răng côn xoắn mài, các giá trị số chính xác được xác nhận cho cấu hình đã đặt hàng. Bảng dưới đây xác định các trường bản vẽ và yêu cầu cần được kiểm soát rõ ràng.
| Mục lựa chọn | Cấu hình | Ghi chú yêu cầu báo giá |
|---|---|---|
| Nhận dạng cặp | Cặp bánh răng côn xoắn đồng bộ hoặc linh kiện đơn lẻ dành riêng cho dự án. | Xác nhận mối quan hệ giữa thành viên giao phối và người điều khiển. |
| Góc trục | Cụ thể theo dự án | Hiển thị mối quan hệ giữa các trục hoặc bản vẽ lắp ráp. |
| Tỷ lệ / số răng | Để lập bản vẽ hoặc yêu cầu báo giá (RFQ) | Cung cấp cả số lượng răng (nếu biết). |
| Mô-đun / bước ren đường kính | Để lập bản vẽ hoặc yêu cầu báo giá (RFQ) | Không nên ước tính chỉ dựa vào đường kính ngoài. |
| Góc áp suất | Xác nhận cấu hình đã đặt hàng | Sử dụng bản vẽ hoặc dữ liệu cũ đáng tin cậy cho công việc thay thế. |
| Góc xoắn ốc & bàn tay | Xác nhận cấu hình đã đặt hàng | Xác định tay phải/tay trái theo quy ước quan sát đã định. |
| Khoảng cách lắp đặt / độ rơ | Cụ thể theo dự án | Cung cấp các mốc tham chiếu về vị trí đặt thiết bị và phạm vi mục tiêu khi được kiểm soát. |
| Giao diện lỗ khoan / rãnh then / trục | Để vẽ hoặc làm mẫu | Bao gồm rãnh then, tiêu chuẩn spline, trục và các yêu cầu về mốc chuẩn. |
| Vật liệu / xử lý nhiệt | Để xem xét bản vẽ hoặc dự án. | Nếu thuộc phạm vi kiểm soát, hãy nêu rõ các yêu cầu bắt buộc về cấp độ, độ cứng hoặc độ dày vỏ. |
| Độ hoàn thiện/chất lượng răng | Để xem xét bản vẽ hoặc dự án. | Nêu rõ yêu cầu về việc cắt/mài và tiêu chuẩn chấp nhận hoặc tiêu chí kiểm tra. |
Quy trình sản xuất sẽ thay đổi trước khi hoàn thiện răng cuối cùng.
Quy trình gia công điển hình bao gồm việc xác định bề mặt phôi và bề mặt chuẩn, cắt bánh răng theo hình dạng dự kiến, áp dụng xử lý nhiệt theo quy định và sau đó hoàn thiện bề mặt răng bằng phương pháp mài. Công đoạn gia công và kiểm tra cuối cùng phải tuân thủ các bề mặt được sử dụng để định vị bánh răng trong quá trình mài.
Hình ảnh kỹ thuật của bộ bánh răng côn xoắn mài là công cụ hỗ trợ thảo luận về mối quan hệ giữa các bộ phận. Bản vẽ sản xuất được kiểm soát và báo giá đã được phê duyệt vẫn là định nghĩa kích thước cho đơn đặt hàng.
Giao diện và kiểm tra lắp ráp
Thành viên giao phối
Xác nhận xem bánh răng nào khớp với bộ phận đó và liệu cả hai bộ phận có được bao gồm trong bộ phận cung cấp hay không.
Điểm chuẩn và vị trí lắp đặt
Hãy thể hiện các bề mặt và trục điều khiển khoảng cách lắp đặt, vị trí trục và độ rơ.
Lộ trình vật liệu
Xác định các yêu cầu về vật liệu/xử lý nhiệt do nhà nước quy định và xác định các chi tiết cần gia công thứ cấp.
Chấp nhận
Liệt kê các kiểm tra về kích thước, chất lượng răng, độ lệch tâm hoặc tiếp xúc cần thiết để đưa sản phẩm ra thị trường.
Phù hợp ứng dụng điển hình
Các loại máy móc chính xác, các bộ truyền động máy công cụ được lựa chọn, hộp số công nghiệp điều khiển và các cụm lắp ráp khác mà bản vẽ yêu cầu độ hoàn thiện răng được mài hoặc mức chất lượng hoàn thiện được xác định.
Bản vẽ cần được gửi kèm theo yêu cầu ứng dụng bất cứ khi nào có thể thay đổi quy trình vật liệu, độ hoàn thiện răng, giả định về giá đỡ hoặc yêu cầu kiểm tra.
Máy công cụ CNC
Các bộ truyền động góc vuông và cơ cấu định vị mà độ cứng lắp ráp và độ rơ là yếu tố quan trọng.
Hướng dẫn nộp đơn →
Robot và Tự động hóa
Cơ cấu trục giao nhau nhỏ gọn với khả năng đảo chiều và đáp ứng các yêu cầu về độ lặp lại.
Hướng dẫn nộp đơn →
Hệ thống cắt laser và giàn nâng
Hệ thống truyền động đổi hướng xung quanh giàn giáo và thiết bị định vị tự động.
Hướng dẫn nộp đơn →
Thiết bị nâng hạ và tời
Các cơ cấu chịu tải nặng cần xem xét lại hệ thống giảm xóc, khởi động/dừng và bố trí hỗ trợ.
Hướng dẫn nộp đơn →
Máy móc chính xác
Hệ thống chính xác nhỏ gọn với các yêu cầu về chuẩn mực, độ lệch tâm và tiếp xúc được kiểm soát.
Hướng dẫn nộp đơn →
Hộp số công nghiệp
Các cấp số trong hộp số truyền mô-men xoắn thông qua các trục giao nhau.
Hướng dẫn nộp đơn →Trình tự sản xuất và kiểm tra
Ôn tập
Xác nhận việc chỉnh sửa bản vẽ, nhận dạng cặp đôi, các câu hỏi mở và các đặc điểm quan trọng cần được chấp nhận.
Kế hoạch
Xác định trình tự gia công phôi, gia công chuẩn, cắt bánh răng, xử lý nhiệt và hoàn thiện sản phẩm.
Hoàn thành
Hoàn thiện bề mặt răng và giao diện theo đúng quy trình đã đặt hàng.
Thanh tra
Kiểm tra lại kích thước và các tiêu chí liên quan đến bánh răng đã được thống nhất cho cấu hình.
Những nội dung cần có trong yêu cầu
| Nhóm yêu cầu báo giá | Chi tiết được đề xuất |
|---|---|
| Định nghĩa kỹ thuật | Bản vẽ hiện tại, cặp tham chiếu, tỷ lệ/số răng, mối quan hệ giữa tay quay và trục. |
| Cuộc họp | Lỗ khoan/trục/rãnh then, ổ bi, mốc chuẩn vỏ máy, khoảng cách lắp đặt và độ rơ nếu có điều khiển |
| Nhiệm vụ | Tốc độ, mô-men xoắn/tải trọng, đảo chiều, va đập, môi trường và bôi trơn |
| Chất lượng | Vật liệu, xử lý nhiệt, độ nhẵn bề mặt răng, dung sai và hồ sơ kiểm tra. |
| Thuộc về thương mại | Số lượng sản phẩm mẫu và sản phẩm lặp lại, điểm đến, mục tiêu thời gian và điều khoản thương mại ưu tiên |
Câu hỏi thường gặp
Tôi có thể chỉ đặt mua một thành viên trong cặp đôi đó không?
Đối với bộ bánh răng côn xoắn mài, việc cung cấp một chi tiết có thể được xem xét khi mối ghép được xác định đầy đủ. Nếu mối ghép hiện có chưa được biết, hãy gửi bản vẽ, kích thước hoặc bánh răng thực tế trước khi xuất xưởng một chi tiết đơn lẻ.
Có thể sao chép trực tiếp một mẫu đã qua sử dụng không?
Mẫu bánh răng côn xoắn mài mòn có thể hỗ trợ việc nhận dạng, nhưng độ mài mòn không nên được coi là hình dạng ban đầu. Các bản vẽ cũ, một chi tiết ghép nối chưa sử dụng và các phép đo lắp ráp cung cấp cơ sở tái tạo vững chắc hơn.
Tôi có cần phải chọn vật liệu và phương pháp xử lý nhiệt trước khi gửi yêu cầu báo giá không?
Khi thiết kế bộ bánh răng côn xoắn mài yêu cầu vật liệu hoặc xử lý nhiệt, hãy nêu rõ yêu cầu chính xác. Nếu các mục đó chưa được xác định, hãy mô tả nhiệm vụ và đánh dấu chúng để xem xét lựa chọn thay vì lấy một cấp độ từ bộ bánh răng khác.
Số lượng mẫu nhỏ được xử lý như thế nào?
Có thể xem xét các mẫu nhỏ của bộ bánh răng côn xoắn mài để lựa chọn các dự án mới phù hợp. Tách riêng số lượng nguyên mẫu khỏi nhu cầu sản xuất lặp lại dự kiến để việc thiết lập, kiểm tra và sản xuất sau này được lên kế hoạch dựa trên khối lượng chính xác.
Lập kế hoạch thương mại cho yêu cầu báo giá của bạn.
Đối với việc lập kế hoạch báo giá, số lượng đặt hàng tối thiểu (MOQ) linh hoạt và phụ thuộc vào hình thức sản phẩm, quy trình gia công và tổng giá trị đơn hàng. Các dự án mới phù hợp có thể được xem xét với 1-5 mẫu sản phẩm với giá mẫu. Các mẫu khác nhau có thể được kết hợp khi tổng giá trị đơn hàng đạt khoảng 1.500 USD. Các đơn hàng từ 1-2 sản phẩm cũng có thể được xem xét, thường với chi phí đơn vị cao hơn vì chi phí thiết lập và kiểm tra được phân bổ trên một số lượng rất nhỏ.
Đối với yêu cầu báo giá và lập kế hoạch giao hàng, thời gian giao hàng thông thường là 10-25 ngày làm việc đối với các bộ phận tiêu chuẩn, 20-45 ngày làm việc đối với các linh kiện tùy chỉnh và 45-120 ngày làm việc đối với thiết bị hoặc cụm lắp ráp theo dự án. Các điều khoản EXW, FOB, CIF và DAP thường được hỗ trợ; FCA, CFR, CPT, CIP và DDP có thể được thảo luận tùy thuộc vào lô hàng và điểm đến cụ thể.
Gửi cặp bánh răng, bản vẽ và nhiệm vụ trong một yêu cầu báo giá duy nhất.
Mối quan hệ ghép nối và các mốc lắp ráp càng được xác định rõ ràng thì việc xem xét cấu hình càng nhanh chóng.
Hướng dẫn đặt hàng và giao hàng
Số lượng đặt hàng tối thiểu (MOQ) có thể linh hoạt tùy thuộc vào loại sản phẩm, phương thức sản xuất và tổng giá trị đơn hàng. Các dự án mới phù hợp có thể yêu cầu 1-5 mẫu sản phẩm với giá mẫu. Có thể kết hợp nhiều mẫu sản phẩm khác nhau khi tổng giá trị đơn hàng đạt khoảng 1.500 USD. Các đơn hàng từ 1-2 sản phẩm cũng có thể được xem xét, mặc dù giá thành đơn vị thường cao hơn.
Thời gian lập kế hoạch thông thường là 10-25 ngày làm việc đối với các bộ phận tiêu chuẩn, 20-45 ngày làm việc đối với các linh kiện tùy chỉnh và 45-120 ngày làm việc đối với thiết bị hoặc cụm lắp ráp theo dự án. Các điều khoản EXW, FOB, CIF và DAP thường được hỗ trợ; FCA, CFR, CPT, CIP và DDP có thể được thảo luận cho việc vận chuyển.