หน้าที่ของเครื่องจักร
อธิบายอัตราส่วน แรงบิด และช่วงความเร็ว การจัดเรียงแบริ่ง ความแข็งของตัวเรือน การหล่อลื่น ช่วงเวลาการบำรุงรักษา และกลยุทธ์การเปลี่ยนชิ้นส่วน ข้อมูลเหล่านี้จะช่วยให้ใบเสนอราคาแสดงถึงเครื่องจักรจริงมากกว่าฉลากมาตรฐานอุตสาหกรรม
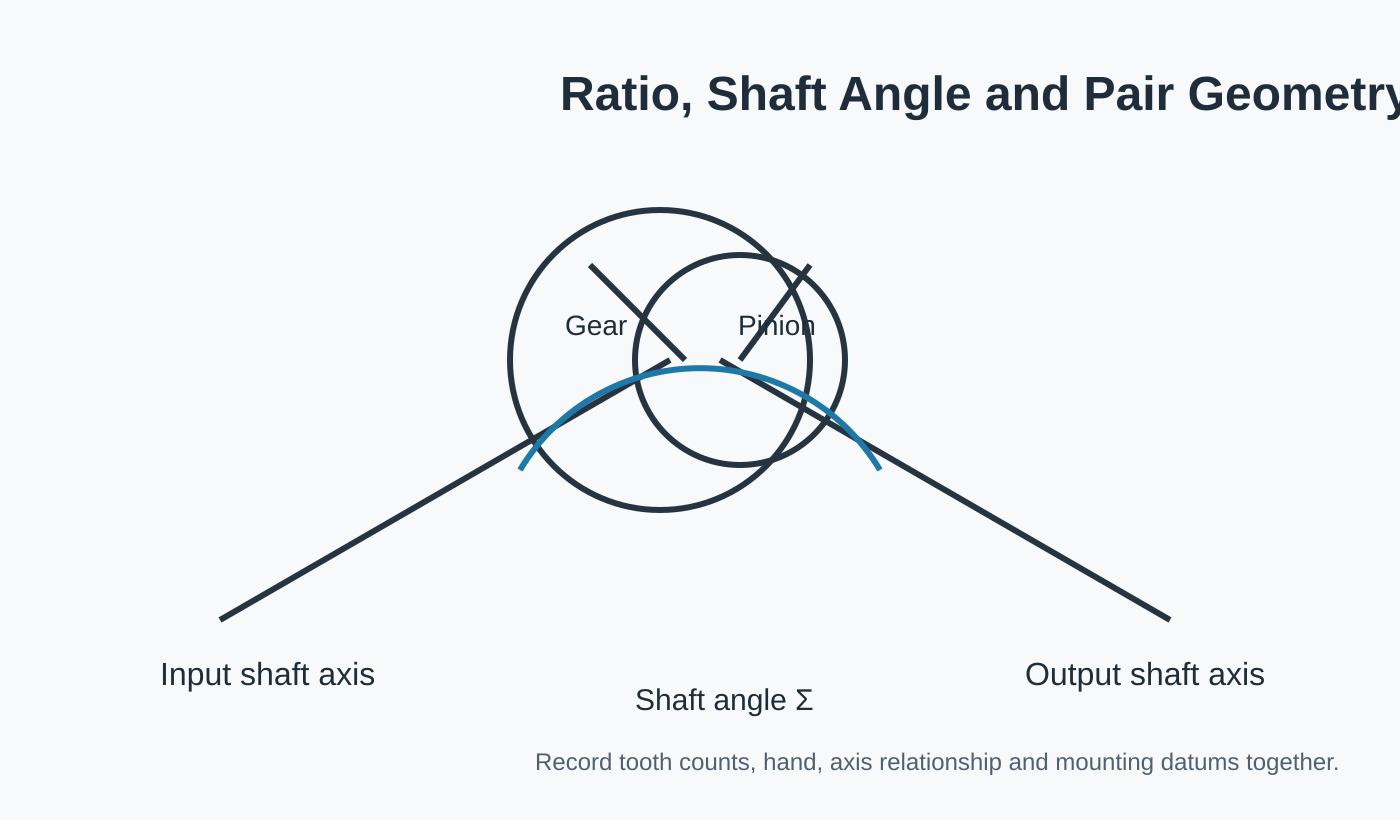
เกียร์ทดรอบอุตสาหกรรมใช้เฟืองดอกจอกคู่แบบเกลียวเพื่อส่งกำลังระหว่างเพลาที่ตัดกัน อัตราส่วน โหลด การจัดวางแบริ่ง ความแข็งแรงของตัวเรือน การหล่อลื่น และกลยุทธ์การบำรุงรักษา ล้วนเป็นสิ่งที่ต้องพิจารณาในการตรวจสอบ
ภายในชุดเกียร์ คู่ชิ้นส่วนนี้จะเชื่อมต่อกับตลับลูกปืน เพลา ซีล และตัวเรือนที่แข็งแรง เอกสารขอใบเสนอราคาที่ชัดเจนจะแสดงข้อมูลอ้างอิงการติดตั้ง และระบุว่าชิ้นส่วนใหม่นั้นใช้สำหรับการออกแบบใหม่ การออกแบบใหม่ที่วางแผนไว้ หรือการเปลี่ยนชิ้นส่วนในตัวเรือนที่มีอยู่แล้ว
สำหรับการออกแบบเกียร์ใหม่ โปรดระบุวิธีการหล่อลื่นที่ต้องการและภาระการใช้งานที่คาดหวัง เพื่อให้สามารถตรวจสอบการตกแต่งฟันเฟืองและการตรวจสอบได้ตามบริบท สำหรับงานซ่อมบำรุง โปรดระบุว่าตัวเรือนและตลับลูกปืนที่มีอยู่จะยังคงไม่เปลี่ยนแปลงหรือไม่
อธิบายอัตราส่วน แรงบิด และช่วงความเร็ว การจัดเรียงแบริ่ง ความแข็งของตัวเรือน การหล่อลื่น ช่วงเวลาการบำรุงรักษา และกลยุทธ์การเปลี่ยนชิ้นส่วน ข้อมูลเหล่านี้จะช่วยให้ใบเสนอราคาแสดงถึงเครื่องจักรจริงมากกว่าฉลากมาตรฐานอุตสาหกรรม
ระบุทั้งสมาชิก จำนวนฟันหรืออัตราส่วน ทิศทาง และส่วนประกอบที่ขับเคลื่อน
แสดงมุมของเพลา จุดอ้างอิงในการติดตั้ง ตำแหน่งแบริ่ง และระยะคลายตัวที่ควบคุมได้
ระบุการตรวจสอบหรือการตรวจสอบโดยการสัมผัสที่สำคัญสำหรับการอนุมัติชิ้นส่วนสำหรับเครื่องจักรนี้
| พื้นที่รีวิว | สิ่งที่ต้องเตรียม | ทำไมเรื่องนี้ถึงสำคัญ |
|---|---|---|
| การเคลื่อนไหว / หน้าที่ | อัตราส่วน แรงบิด และช่วงความเร็ว การจัดเรียงแบริ่ง ความแข็งของตัวเรือน การหล่อลื่น ช่วงเวลาการบำรุงรักษา และกลยุทธ์การเปลี่ยนชิ้นส่วน | แยกการส่งกำลังแบบคงที่ออกจากการทำงานแบบกลับทิศทาง การรับแรงกระแทก หรือการทำงานที่ไวต่อตำแหน่ง |
| เกียร์คู่ | ข้อมูลประจำตัวของเฟืองตัวขับและเฟืองตัวตาม อัตราส่วน/จำนวนฟัน และมือ | ป้องกันไม่ให้มีการตรวจสอบชิ้นส่วนใดชิ้นหนึ่งโดยปราศจากรูปทรงเรขาคณิตที่เข้ากันได้ |
| การติดตั้ง | การจัดเรียงเพลา การรองรับแบริ่ง จุดอ้างอิงของตัวเรือน และระยะคลายตัวเป้าหมาย | เชื่อมต่อชิ้นส่วนที่ผลิตแล้วเข้ากับตำแหน่งที่จะติดตั้งในชุดประกอบ |
| สิ่งแวดล้อม | บริบทของการหล่อลื่น อุณหภูมิ และการปนเปื้อน | สนับสนุนการตรวจสอบวัสดุ การตกแต่ง และการบริการในทางปฏิบัติ โดยไม่สร้างข้ออ้างในระดับเครื่องจักรขึ้นมาเอง |
| การตรวจสอบ | ค่าความคลาดเคลื่อนในการวาดภาพ การตกแต่งผิวฟัน และเอกสารที่จำเป็น | ระบุสิ่งที่ผู้ซื้อจะใช้ในการยอมรับการกำหนดค่าที่สั่งซื้อ |
สำหรับงานเปลี่ยนชิ้นส่วน ควรหลีกเลี่ยงการสันนิษฐานว่าหมายเลขชิ้นส่วนเดิมนั้นกำหนดรูปทรงเรขาคณิตได้อย่างสมบูรณ์ การปรับปรุงผลิตภัณฑ์ การดัดแปลงในภาคสนาม หรือชิ้นส่วนที่ประกบกันที่ไม่ทราบมาก่อน อาจก่อให้เกิดความเสี่ยงได้ หากเป็นไปได้ ควรใช้หมายเลขชิ้นส่วนเดิมร่วมกับแบบร่าง การวัด และชิ้นส่วนที่ประกบกันจริง
เฟืองดอกจอกเกลียวแบบสั่งทำพิเศษ แบบเจียระไน แบบสำหรับงานหนัก และแบบสำหรับเปลี่ยนทดแทน สามารถนำมาใช้ได้ทั้งหมด ขึ้นอยู่กับลักษณะการใช้งานของเกียร์และคุณภาพของข้อมูลการออกแบบที่มีอยู่
หากในขั้นตอนของชุดเกียร์อุตสาหกรรม ยังคงมีรูปทรงเรขาคณิตหรืออินพุตการใช้งานที่ยังไม่แน่นอน ให้ทำเครื่องหมายรายการเหล่านั้นเพื่อตรวจสอบ การระบุค่าที่ไม่ทราบอย่างชัดเจนนั้นปลอดภัยกว่าการกรอกแบบร่างด้วยค่ามาตรฐานที่สมมติขึ้น
งานเปลี่ยนเฟืองดอกจอกเกลียวเริ่มต้นด้วยการแยกข้อมูลการออกแบบดั้งเดิมออกจากร่องรอยการสึกหรอจากการใช้งาน ฟันเฟืองเสียหาย รูเจาะบิดเบี้ยว หรือรูปแบบการสัมผัสที่เปลี่ยนไป อาจบ่งบอกถึงความเสียหายได้ แต่…
ดูการตั้งค่า →
ควรพิจารณาชุดเฟืองดอกจอกเกลียวสำหรับงานหนักจากมุมมองการใช้งานโดยรวม ภาระสูงสุด ภาระต่อเนื่อง แรงกระแทก การกลับทิศทาง การรองรับแบริ่ง และการหล่อลื่น ล้วนมีความสำคัญ...
ดูการตั้งค่า →
การรวมเฟืองดอกจอกเกลียวเข้ากับเพลาช่วยลดจำนวนข้อต่อแยกชิ้น แต่ทำให้แกนรับน้ำหนัก บ่า ร่องฟัน เกลียว และจุดอ้างอิงของฟัน กลายเป็นส่วนหนึ่งของปัญหาการผลิตเดียวกัน...
ดูการตั้งค่า →
ชุดเฟืองเฉียงเกลียวใช้จำนวนฟันที่เท่ากันในการส่งกำลังระหว่างเพลาที่ตัดกันโดยไม่ต้องเปลี่ยนอัตราส่วนความเร็วโดยเจตนา อัตราส่วนที่เท่ากันช่วยลดความซับซ้อนของส่วนหนึ่งในการเลือก...
ดูการตั้งค่า →
การผลิตเฟืองดอกจอกเกลียวแบบเจียรนั้นไม่ใช่แค่การเพิ่มขั้นตอนการเจียรให้กับเฟืองธรรมดาเท่านั้น แต่ยังต้องพิจารณาถึงรายละเอียดต่างๆ เช่น ระบบอ้างอิง รูปทรงก่อนการเจียร การอบชุบความร้อน ค่าเผื่อการเจียร และการตรวจสอบขั้นสุดท้าย...
ดูการตั้งค่า →
ชุดเฟืองดอกจอกเกลียวแบบสั่งทำพิเศษนั้นสร้างขึ้นโดยใช้รูปทรงเรขาคณิตเฉพาะของโครงการ แทนที่จะใช้ตารางสต็อกทั่วไป คำจำกัดความที่มีประโยชน์นั้นรวมถึงชิ้นส่วนทั้งสองของคู่ ได้แก่ แกน...
ดูการตั้งค่า →เมื่อแบบร่างขั้นตอนการผลิตเกียร์อุตสาหกรรมควบคุมวัสดุหรือการอบชุบความร้อน ให้ระบุข้อกำหนดที่แน่นอน หากตัวเลือกเหล่านั้นยังไม่แน่นอน ให้อธิบายหน้าที่การใช้งานและปล่อยให้การเลือกวัสดุ/กระบวนการไว้พิจารณาภายหลัง
ภาพถ่ายของแท่นวางเกียร์อุตสาหกรรมช่วยให้ระบุทิศทางและสภาพได้ แต่ไม่ได้ระบุรูปทรงของฟันเฟืองหรือจุดอ้างอิงในการติดตั้ง จึงจำเป็นต้องเพิ่มชิ้นส่วนที่ประกบกัน ข้อมูลในแบบร่าง และการวัดที่ได้จากชิ้นส่วนประกอบที่ควบคุมไว้
สำหรับขั้นตอนการผลิตเกียร์อุตสาหกรรม ให้ส่งข้อมูลการประกอบที่ควบคุมความสัมพันธ์ของเพลา จุดอ้างอิงการติดตั้ง และส่วนต่อประสานต่างๆ รายละเอียดของเครื่องจักรที่ไม่เกี่ยวข้องสามารถละเว้นได้หากไม่มีผลต่อการเลือกเกียร์หรือการตรวจสอบ
สำหรับขั้นตอนการผลิตเกียร์อุตสาหกรรม ให้แยกปริมาณต้นแบบ/ตัวอย่างออกจากปริมาณความต้องการผลิตซ้ำที่คาดการณ์ไว้ วิธีนี้จะช่วยให้การวางแผนการผลิต การตรวจสอบ และการจัดซื้อสอดคล้องกับขั้นตอนการจัดซื้อจริง
ยิ่งกำหนดความสัมพันธ์ในการผสมพันธุ์และข้อมูลการประกอบได้ชัดเจนมากเท่าไร การตรวจสอบการกำหนดค่าก็จะยิ่งเร็วขึ้นเท่านั้น
ปริมาณสั่งซื้อขั้นต่ำ (MOQ) สามารถยืดหยุ่นได้ตามประเภทผลิตภัณฑ์ กระบวนการผลิต และมูลค่าการสั่งซื้อรวม โครงการใหม่ที่เหมาะสมอาจขอตัวอย่าง 1-5 ชิ้นในราคาตัวอย่าง สามารถรวมรุ่นต่างๆ ได้เมื่อมูลค่าการสั่งซื้อรวมประมาณ 1,500 ดอลลาร์สหรัฐ การสั่งซื้อ 1-2 ชิ้นสามารถพิจารณาได้ แม้ว่าต้นทุนต่อหน่วยโดยปกติจะสูงกว่าก็ตาม
โดยทั่วไป ระยะเวลาวางแผนจะอยู่ที่ 10–25 วันทำการสำหรับชิ้นส่วนมาตรฐาน 20–45 วันทำการสำหรับชิ้นส่วนที่ปรับแต่งตามความต้องการ และ 45–120 วันทำการสำหรับอุปกรณ์หรือชุดประกอบประเภทโครงการ เงื่อนไขการจัดส่งที่ใช้กันทั่วไป ได้แก่ EXW, FOB, CIF และ DAP ส่วน FCA, CFR, CPT, CIP และ DDP สามารถพูดคุยกันได้สำหรับการจัดส่งแบบอื่น