Makine görevi
Hızlanma/yavaşlama, çevrim hızı, boşluk hassasiyeti, montaj sertliği, kirlilik kontrolü ve yağlama konularını açıklayın. Bu girdiler, fiyat teklifinin sektör etiketinden ziyade gerçek makineyi yansıtmasına yardımcı olur.
Portal ve lazer ekipmanları, hızlı döngüleri konumlandırma gereksinimleri ve çalışma ortamından kaynaklanan kirlenmeyle birleştirebilir. Dik açılı bir iletim sisteminin montaj rijitliği, ivme profili ve koruma stratejisi gözden geçirilmelidir.

Bir portal tahrik sisteminde tekrarlanan başlatma, durdurma ve geri dönüş hareketleri görülebilir. Ortalama tork orta düzeyde olsa bile, geçici olaylar ve destek yapısının çifti yerinde tutma yeteneği, çalışma davranışını etkileyebilir. Boşluk veya konumlandırmanın önemli olduğu durumlarda yatak ve yuva düzenini gösterin.
Yenileme çalışmaları için, rulmanları veya gövde parçalarını değiştirmeden önce mevcut montaj dizilimini ölçün. Aksi takdirde, orijinal tasarımın bir parçası olmayan değişen bir montaj pozisyonunu telafi etmek için yeni bir dişli çifti istenebilir.
Hızlanma/yavaşlama, çevrim hızı, boşluk hassasiyeti, montaj sertliği, kirlilik kontrolü ve yağlama konularını açıklayın. Bu girdiler, fiyat teklifinin sektör etiketinden ziyade gerçek makineyi yansıtmasına yardımcı olur.
Üyelerin her ikisini de, diş sayısını veya oranını, elini ve hangi bileşenin tahrik ettiğini belirleyin.
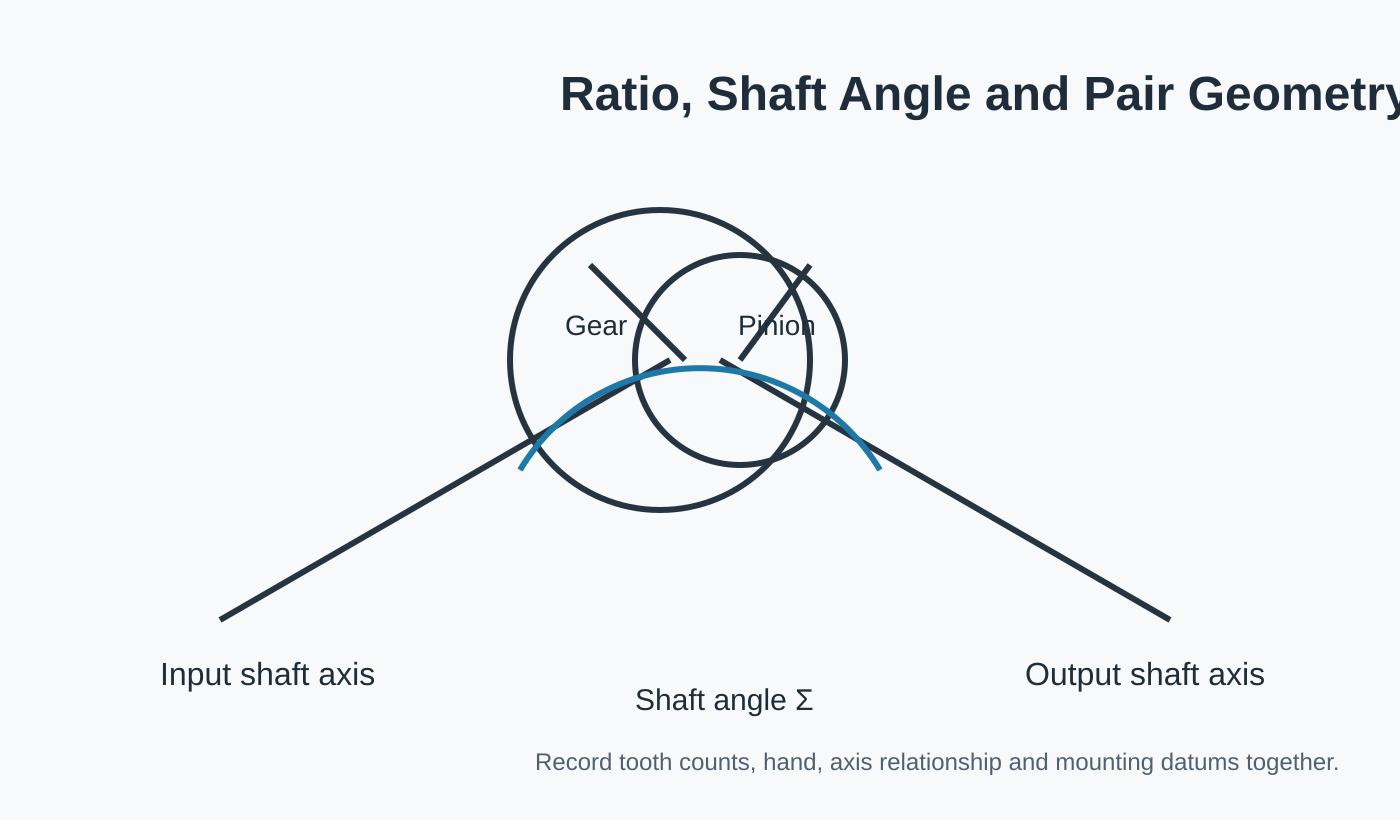
Mil açısını, montaj referanslarını, yatak konumlarını ve varsa kontrollü boşluğu gösterin.
Bu makine için parçanın serbest bırakılması için önemli olan muayene veya temas kontrollerini belirtin.
| İnceleme alanı | Neler sağlanmalı? | Neden önemli? |
|---|---|---|
| Hareket / görev | Hızlanma/yavaşlama, çevrim hızı, boşluk hassasiyeti, montaj sertliği, kirlilik kontrolü ve yağlama | Sabit güç aktarımını, geri vites, darbe veya konuma duyarlı görevlerden ayırır. |
| Dişli çifti | Dişli + pinyon özdeşliği, oran/diş sayısı ve elle | Bir bileşenin eşleşen geometrisi olmadan incelenmesini engeller. |
| Montaj | Mil düzeni, yatak desteği, gövde referans noktaları ve hedef boşluk | Üretilen parçayı, montajda tutacağı konuma bağlar. |
| Çevre | Yağlama, sıcaklık ve kirlenme bağlamı | Makine düzeyinde iddialar uydurmadan, malzeme, yüzey ve hizmet kalitesine ilişkin pratik değerlendirmeleri destekler. |
| Denetleme | Çizim toleransları, diş yüzeyi ve gerekli kayıtlar | Alıcının sipariş edilen konfigürasyonu kabul etmek için ne kullanacağını tanımlar. |
Toz, ince tanecikler veya proses kontaminasyonu, yağlama ve sızdırmazlık kararlarını uygulama incelemesinin bir parçası haline getirebilir. Dişli teklifinde, makinenin tamamına ait bir koruma seviyesi belirtilmemeli; bunun yerine, gerçek ortam ve muhafaza veya yağlama planı açıklanmalıdır.
Konum hassasiyeti gerektiren eksenler için taşlanmış veya özel setler incelenebilir. Dik açılı tahrik sisteminin kompakt, rulman destekli bir düzeneğe sığması gerektiği durumlarda pinyon mili faydalı olabilir.
Lazer kesim veya portal tahrik sisteminde hâlâ açık geometri veya görev girdileri varsa, bu öğeleri gözden geçirilmek üzere işaretleyin. Açık bir bilinmeyen, çizimi varsayılan bir standart değerle doldurmaktan daha güvenlidir.
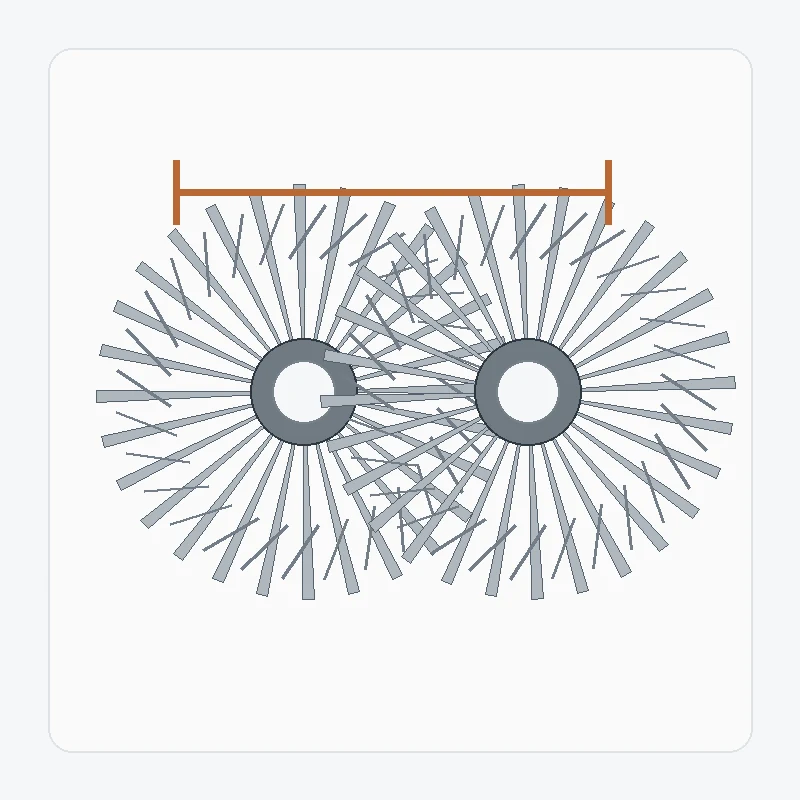
Spiral konik dişli değiştirme işlemi, orijinal tasarım bilgilerini kullanım aşınmasından ayırmakla başlar. Hasarlı bir diş, deforme olmuş bir delik veya kaymış bir temas deseni arızayı açıklayabilir, ancak…
Yapılandırmayı görüntüle →
Ağır hizmet tipi spiral konik dişli çifti, tüm çalışma koşulları göz önünde bulundurularak incelenmelidir. Tepe yükü, sürekli yük, şok olayları, yön değiştirmeler, yatak desteği ve yağlama gibi faktörlerin hepsi önemli olabilir…
Yapılandırmayı görüntüle →
Spiral konik pinyonun şaftla entegre edilmesi ayrı bağlantı noktalarını azaltır, ancak yatak milleri, omuzlar, kamalar, dişler ve diş referans noktalarını tek bir üretim sorununun parçası haline getirir. Bu durum...
Yapılandırmayı görüntüle →
Bir spiral konik dişli takımı, hız oranını kasıtlı olarak değiştirmeden kesişen miller arasında hareketi iletmek için eşit diş sayıları kullanır. Eşit oran, seçim sürecinin bir bölümünü basitleştirir...
Yapılandırmayı görüntüle →
Taşlanmış spiral konik dişlilerin üretimi, normal bir dişliye sadece taşlama işlemi eklemekten daha fazlasını gerektirir. Referans noktası şeması, ön taşlama geometrisi, ısıl işlem, taşlama payı ve son kontrol...
Yapılandırmayı görüntüle →
Özel bir spiral konik dişli takımı, genel bir stok tablosundan ziyade projeye özgü geometriye göre üretilir. Faydalı tanım, çiftin her iki üyesini, ekseni...
Yapılandırmayı görüntüle →Lazer kesim veya portal tahrik çizimi malzeme veya ısıl işlemi kontrol ediyorsa, kesin gereksinimi belirtin. Bu seçenekler açık kalıyorsa, görevi tanımlayın ve malzeme/işlem seçimini gözden geçirilmeye bırakın.
Lazer kesim veya portal tahrik sisteminin fotoğrafları, yönlendirme ve durum hakkında bilgi vermeye yardımcı olur, ancak diş geometrisini veya montaj referans noktalarını tanımlamaz. Eşleşen parçayı, çizim verilerini ve kontrollü montaj referanslarından alınan ölçümleri ekleyin.
Lazer kesim veya portal tahrik sistemi için, şaft ilişkisini, montaj referans noktalarını ve arayüzleri kontrol eden montaj bilgilerini gönderin. Dişli seçimi veya denetimi üzerinde etkisi olmayan ilgisiz makine detayları atlanabilir.
Lazer kesim veya portal tahrik sistemleri için, prototip/örnek miktarını beklenen tekrarlanan talepten ayrı tutun. Bu, kalıp, denetim ve üretim planlamasını gerçek satın alma aşamasına bağlı tutar.
Eşleşme ilişkisi ve montaj referans noktaları ne kadar net tanımlanırsa, konfigürasyonun incelenmesi o kadar hızlı olur.
Minimum sipariş miktarı (MOQ), ürün türüne, üretim yöntemine ve toplam sipariş değerine göre esnektir. Uygun yeni projeler için numune fiyatıyla 1-5 adet numune talep edilebilir. Toplam sipariş tutarı yaklaşık 1.500 ABD dolarına ulaştığında karışık modeller birleştirilebilir. 1-2 adetlik siparişler değerlendirilebilir, ancak birim maliyeti genellikle daha yüksektir.
Tipik planlama süreleri, standart parçalar için 10-25 iş günü, özel üretim bileşenler için 20-45 iş günü ve proje tipi ekipman veya montajlar için 45-120 iş günüdür. EXW, FOB, CIF ve DAP yaygın olarak desteklenmektedir; sevkiyat için FCA, CFR, CPT, CIP ve DDP görüşülebilir.