Maskinplikt
Forklar akselerasjon/retardasjon, syklushastighet, tilbakeslagsfølsomhet, monteringsstivhet, forurensningskontroll og smøring. Disse inndataene bidrar til at tilbudet gjenspeiler den faktiske maskinen i stedet for en bransjeetikett.
Gantry- og laserutstyr kan kombinere rask sykling med posisjoneringskrav og forurensning fra arbeidsmiljøet. En rettvinklet girkasse bør gjennomgås med tanke på monteringsstivhet, akselerasjonsprofil og beskyttelsesstrategi.

En gantry-drift kan oppleve gjentatte starter, stopp og reverseringer. Selv når gjennomsnittlig dreiemoment er moderat, kan forbigående hendelser og støttestrukturens evne til å holde paret på plass påvirke driftsatferden. Vis lager- og husarrangementet når tilbakeslag eller posisjonering er viktig.
Ved ettermontering må du måle den eksisterende monteringsstrukturen før du bytter lagre eller husdeler. Ellers kan det bli nødvendig med et nytt girpar for å kompensere for en endret monteringsposisjon som ikke var en del av den opprinnelige designen.
Forklar akselerasjon/retardasjon, syklushastighet, tilbakeslagsfølsomhet, monteringsstivhet, forurensningskontroll og smøring. Disse inndataene bidrar til at tilbudet gjenspeiler den faktiske maskinen i stedet for en bransjeetikett.
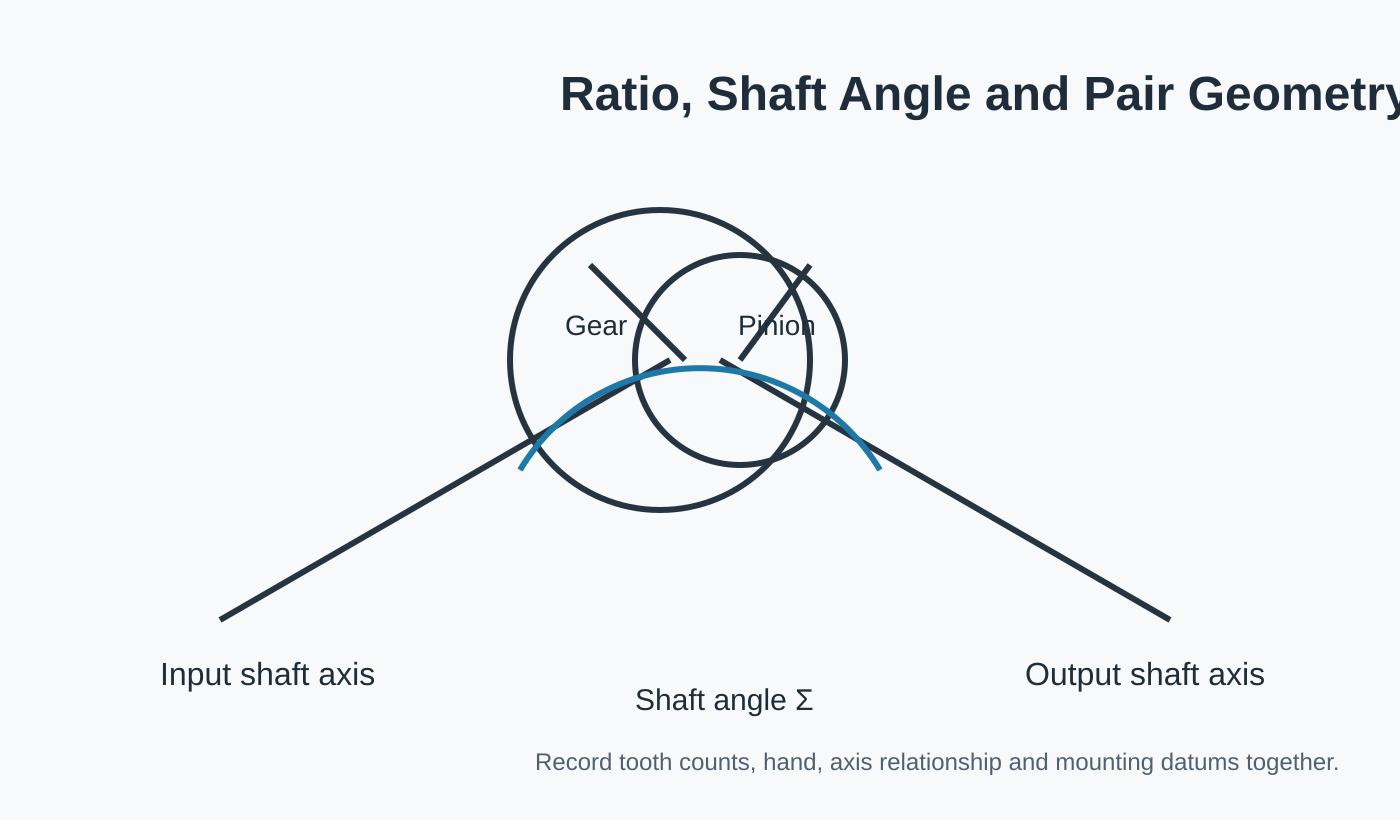
Identifiser begge medlemmene, tanntall eller forholdstall, hånd og hvilken komponent som driver.
Vis akselvinkel, monteringsreferanser, lagerposisjoner og eventuelt kontrollert slakk.
Oppgi inspeksjonen eller kontaktkontrollene som er viktige for å frigi delen til denne maskinen.
| Gjennomgangsområde | Hva som skal gis | Hvorfor det er viktig |
|---|---|---|
| Bevegelse / plikt | Akselerasjon/retardasjon, syklushastighet, tilbakeslagsfølsomhet, monteringsstivhet, forurensningskontroll og smøring | Skiller jevn kraftoverføring fra rygging, støt eller posisjonssensitiv drift. |
| Girpar | Gir + pinjongidentitet, utveksling/tanntall og hånd | Forhindrer at én komponent blir gjennomgått uten sin paringsgeometri. |
| Montering | Akselarrangement, lagerstøtte, husnullpunkter og målslark | Kobler den produserte delen til posisjonen den skal holde i monteringen. |
| Miljø | Smøring, temperatur og kontamineringskontekst | Støtter praktisk gjennomgang av materialer, finish og service uten å finne på påstander på maskinnivå. |
| Undersøkelse | Tegningstoleranser, tannfinish og nødvendige dokumenter | Definerer hva kjøperen skal bruke for å godta den bestilte konfigurasjonen. |
Støv, finstoff eller prosessforurensning kan gjøre smøring og tetningsbeslutninger til en del av applikasjonsgjennomgangen. Tilbudet på giret skal ikke hevde et beskyttelsesnivå som gjelder for hele maskinen; i stedet skal det angi det faktiske miljøet og kapslingen eller smøreplanen.
Slipte eller spesialtilpassede sett kan gjennomgås for posisjoneringsfølsomme akser. En pinjongaksel kan være nyttig der vinkeldrevet må passe inn i et kompakt lagerstøttet oppsett.
Hvis en laserskjærende eller gantry-driver fortsatt har åpne geometri- eller driftsinnganger, merk disse elementene for gjennomgang. En eksplisitt ukjent er tryggere enn å fylle tegningen med en antatt standardverdi.
Arbeidet med å bytte ut spiralformede koniske gir starter med å skille original designinformasjon fra slitasje. En skadet tann, forvrengt boring eller forskjøvet kontaktmønster kan forklare feilen, men…
Vis konfigurasjon →
Et kraftig spiralformet konisk girpar bør vurderes ut fra hele driftsoppgaven. Toppbelastning, kontinuerlig belastning, sjokkhendelser, reverseringer, lagerstøtte og smøring kan alle ha betydning ...
Vis konfigurasjon →
Integrering av spiralformet konisk tannhjul med en aksel reduserer separate ledd, men det gjør lagertapper, skuldre, riller, gjenger og tanndata til en del av ett produksjonsproblem. ...
Vis konfigurasjon →
Et spiralformet gjæringsgirsett bruker like mange tenner for å overføre bevegelse mellom kryssende aksler uten å endre hastighetsforholdet med vilje. Likt forhold forenkler én del av valget,…
Vis konfigurasjon →
Slipte spiralformede koniske gir krever mer enn å legge til en slipeoperasjon til et vanlig gir. Nullpunktskjemaet, forslipingsgeometrien, varmebehandlingen, slipetillegget og den endelige inspeksjonen har…
Vis konfigurasjon →
Et spesialtilpasset spiralformet konisk girsett er bygget rundt prosjektspesifikk geometri i stedet for en offentlig lagertabell. Den nyttige definisjonen inkluderer begge medlemmene av paret, aksen ...
Vis konfigurasjon →Når tegningen for laserskjæring eller gantry-drift styrer materiale eller varmebehandling, inkluder det nøyaktige kravet. Hvis disse valgene fortsatt er åpne, beskriv oppgaven og la material-/prosessvalget stå til gjennomgang.
Bilder av laserskjærings- eller gantry-driften bidrar til å fastslå retning og tilstand, men de definerer ikke tanngeometri eller monteringsdata. Legg til motstykket, tegningsdata og målinger tatt fra kontrollerte monteringsreferanser.
For laserskjæring eller gantry-drift, send monteringsinformasjonen som styrer akselforhold, monteringsdatum og grensesnitt. Irrelaterte maskindetaljer kan utelates når de ikke har noen effekt på girvalg eller inspeksjon.
For laserskjæring eller gantry-drift, separer prototype-/prøvemengden fra forventet gjentatt etterspørsel. Dette holder verktøy, inspeksjon og produksjonsplanlegging knyttet til den faktiske innkjøpsfasen.
Jo tydeligere paringsforholdet og monteringsdatumene er definert, desto raskere kan konfigurasjonen gjennomgås.
MOQ er fleksibel avhengig av produkttype, produksjonsrute og total ordreverdi. Egnede nye prosjekter kan be om 1–5 prøvestykker til prøvepris. Blandede modeller kan kombineres når den totale ordresummen når omtrent USD 1500. Bestillinger på 1–2 stykker kan vurderes, selv om enhetskostnaden vanligvis er høyere.
Typiske planleggingsvinduer er 10–25 virkedager for standarddeler, 20–45 virkedager for tilpassede komponenter og 45–120 virkedager for prosjektutstyr eller sammenstillinger. EXW, FOB, CIF og DAP støttes vanligvis; FCA, CFR, CPT, CIP og DDP kan diskuteres for forsendelsen.