Maskintjänst
Förklara reverseringsfrekvens, acceleration, tröghet, positionsrepeterbarhet, axelstöd och serviceintervall. Dessa indata hjälper offerten att återspegla den faktiska maskinen snarare än en branschetikett.
Automationssystem använder skärande axlar där packningen är tät och rörelsen kan reverseras ofta. Kugghjulsparet måste beaktas tillsammans med tröghetsmoment, lagerstöd, styrd rörelse och åtkomst för underhåll.
I automatiserad utrustning arbetar kugghjulsuppsättningen sällan ensam. Motor, koppling, lager, axlar och den efterföljande mekanismen påverkar alla hur reversering och vridmoment uppfattas vid kuggarna. En användbar offertförfrågan beskriver den rörelseprofilen istället för att behandla kugghjulet som en statisk katalogartikel.
Om växeln är en del av en servodriven mekanism, förklara om den efterföljande processen är beroende av repeterbar vinkelposition eller helt enkelt av kraftöverföring. Den skillnaden påverkar vilka inspektionsresultat som är användbara för köparen.
Förklara reverseringsfrekvens, acceleration, tröghet, positionsrepeterbarhet, axelstöd och serviceintervall. Dessa indata hjälper offerten att återspegla den faktiska maskinen snarare än en branschetikett.
Identifiera båda medlemmarna, tandantal eller förhållande, hand och vilken komponent som driver.
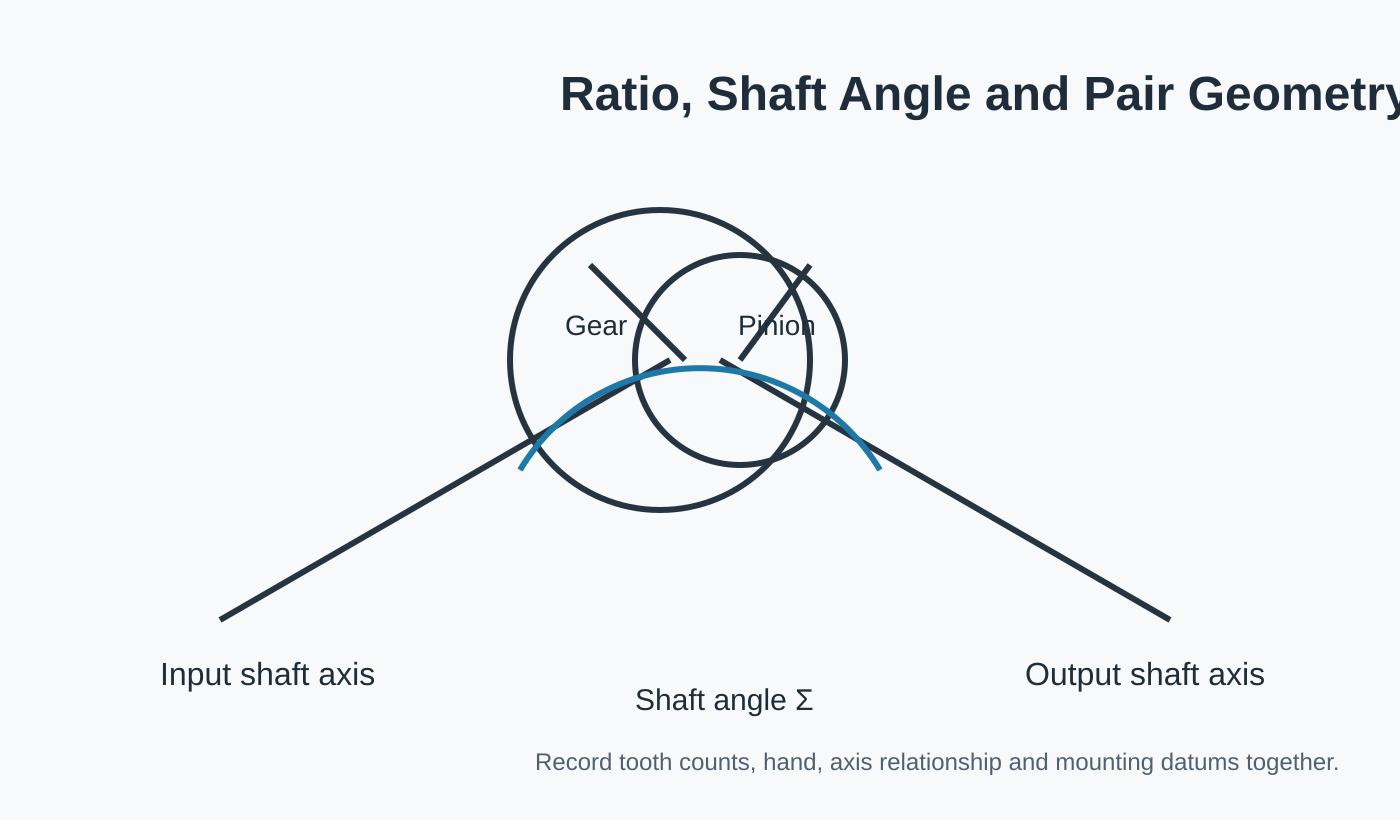
Visa axelvinkel, monteringsreferenser, lagerpositioner och eventuellt kontrollerat glapp.
Ange de inspektions- eller kontaktkontroller som är viktiga för att godkänna leveransen av delen till denna maskin.
| Granskningsområde | Vad som ska tillhandahållas | Varför det spelar roll |
|---|---|---|
| Rörelse / plikt | Reverseringsfrekvens, acceleration, tröghetsmoment, positionsrepeterbarhet, axelstöd och serviceintervall | Separerar stabil kraftöverföring från backning, stötdämpning eller positionskänslig drift. |
| Kugghjulspar | Kugghjul + pinjongidentitet, utväxling/kuggantal och hand | Förhindrar att en komponent granskas utan dess passande geometri. |
| Montering | Axelanordning, lagerstöd, husutgångspunkter och målspel | Ansluter den tillverkade delen till den position den ska hålla i monteringen. |
| Miljö | Smörjning, temperatur och kontamineringskontext | Stödjer praktisk material-, ytbehandlings- och servicegranskning utan att hitta på påståenden på maskinnivå. |
| Inspektion | Ritningstoleranser, tandfinish och obligatoriska register | Definierar vad köparen ska använda för att acceptera den beställda konfigurationen. |
Glapp som är acceptabelt i en kontinuerlig transportör kan märkas i en mekanism som ändrar riktning upprepade gånger. Anta inte ett generiskt glappvärde; använd maskinkravet och den monteringsgeometri som faktiskt kan upprätthålla det.
Slipade eller specialanpassade par är en naturlig utgångspunkt för rörelsekänsliga mekanismer, medan en geringssats kan passa kompakta 1:1-riktningsförändringar när förhållandet och axelförhållandet är fasta.
Om en robotaxel eller automatiserad positioneringscell fortfarande har öppna geometri- eller driftsingångar, markera dessa punkter för granskning. En explicit okänd är säkrare än att fylla ritningen med ett antaget standardvärde.
Arbetet med att byta ut spiralformade koniska kugghjul börjar med att separera originaldesigninformation från slitage. En skadad tand, förvrängt hål eller förskjutet kontaktmönster kan förklara felet, men…
Visa konfiguration →
Ett kraftigt spiralformat koniskt kugghjulspar bör granskas utifrån hela driftsbelastningen. Toppbelastning, kontinuerlig belastning, stötar, reverseringar, lagerstöd och smörjning kan alla ha betydelse…
Visa konfiguration →
Att integrera det spiralformade koniska drevet med en axel minskar separata leder, men det gör lagertappar, skuldror, splines, gängor och kuggreferenser till en del av ett tillverkningsproblem. ...
Visa konfiguration →
En spiralformad geringskugghjulssats använder lika många kuggar för att överföra rörelse mellan korsande axlar utan att avsiktligt ändra hastighetsförhållandet. Lika utväxling förenklar en del av valet,…
Visa konfiguration →
Slipade spiralformade koniska kugghjul kräver mer än att lägga till en slipningsoperation till ett vanligt kugghjul. Nollpunktsschemat, förslipningsgeometrin, värmebehandlingen, slipningsmånsen och slutkontrollen har…
Visa konfiguration →
En specialbyggd spiralformad konisk kugghjulssats är byggd kring projektspecifik geometri snarare än en offentlig lagertabell. Den användbara definitionen inkluderar båda medlemmarna i paret, axeln…
Visa konfiguration →När robotaxeln eller den automatiserade positioneringscellens ritningar styr material- eller värmebehandling, ange det exakta kravet. Om dessa alternativ fortfarande är öppna, beskriv arbetsuppgiften och lämna material-/processvalet för granskning.
Foton av robotaxeln eller den automatiserade positioneringscellen hjälper till att fastställa orientering och skick, men de definierar inte tandgeometri eller monteringsdata. Lägg till kontaktelementet, ritningsdata och mått tagna från kontrollerade monteringsreferenser.
För robotaxeln eller den automatiserade positioneringscellen, skicka monteringsinformationen som styr axelförhållandet, monteringsdatum och gränssnitt. Icke-relaterade maskindetaljer kan utelämnas när de inte har någon effekt på växelval eller inspektion.
För robotaxeln eller den automatiserade positioneringscellen, separera prototyp-/provkvantiteten från förväntad upprepad efterfrågan. Detta håller verktyg, inspektion och produktionsplanering kopplade till det faktiska inköpsstadiet.
Ju tydligare parningsförhållandet och monteringsdatumen definieras, desto snabbare kan konfigurationen granskas.
MOQ är flexibel beroende på produkttyp, tillverkningsväg och totalt ordervärde. Lämpliga nya projekt kan begära 1–5 provstycken till provpris. Blandade modeller kan kombineras när ordersumman uppgår till cirka 1 500 USD. Beställningar på 1–2 stycken kan granskas, även om enhetskostnaden normalt är högre.
Typiska planeringsfönster är 10–25 arbetsdagar för standarddelar, 20–45 arbetsdagar för kundanpassade komponenter och 45–120 arbetsdagar för projektliknande utrustning eller monteringar. EXW, FOB, CIF och DAP stöds vanligtvis; FCA, CFR, CPT, CIP och DDP kan diskuteras för leveransen.