Maskintjänst
Förklara repeterbarhet, lågt förlorad rörelse, axeluppriktning, termiskt beteende, lagerförspänning, smörjning och inspektionsomfattning. Dessa indata hjälper offerten att återspegla den faktiska maskinen snarare än en branschetikett.
Precisionsmaskiner tenderar att göra små monteringsfel mer synliga. Anbudsförfrågan bör koppla kugggeometri med referenspunkter, lagerstöd, förväntat spel och de inspektionsresultat som behövs för att frisläppa detaljen.

Ett exakt kugghjulspar beror fortfarande på maskinstrukturen som positionerar det. Om huset eller lagerstapeln flyttar kugghjulet bort från det avsedda monteringsavståndet kan kuggkontakten förskjutas även om båda kugghjulen är tillverkade enligt ritningen.
När ett projekt uppvisar temperaturkänslighet, inkludera driftområdet och materialen runt kugghjulsparet. Omvandla inte det sammanhanget till ett prestandakrav på produktnivå om inte den beställda konfigurationen har utvärderats för det.
Förklara repeterbarhet, lågt förlorad rörelse, axeluppriktning, termiskt beteende, lagerförspänning, smörjning och inspektionsomfattning. Dessa indata hjälper offerten att återspegla den faktiska maskinen snarare än en branschetikett.
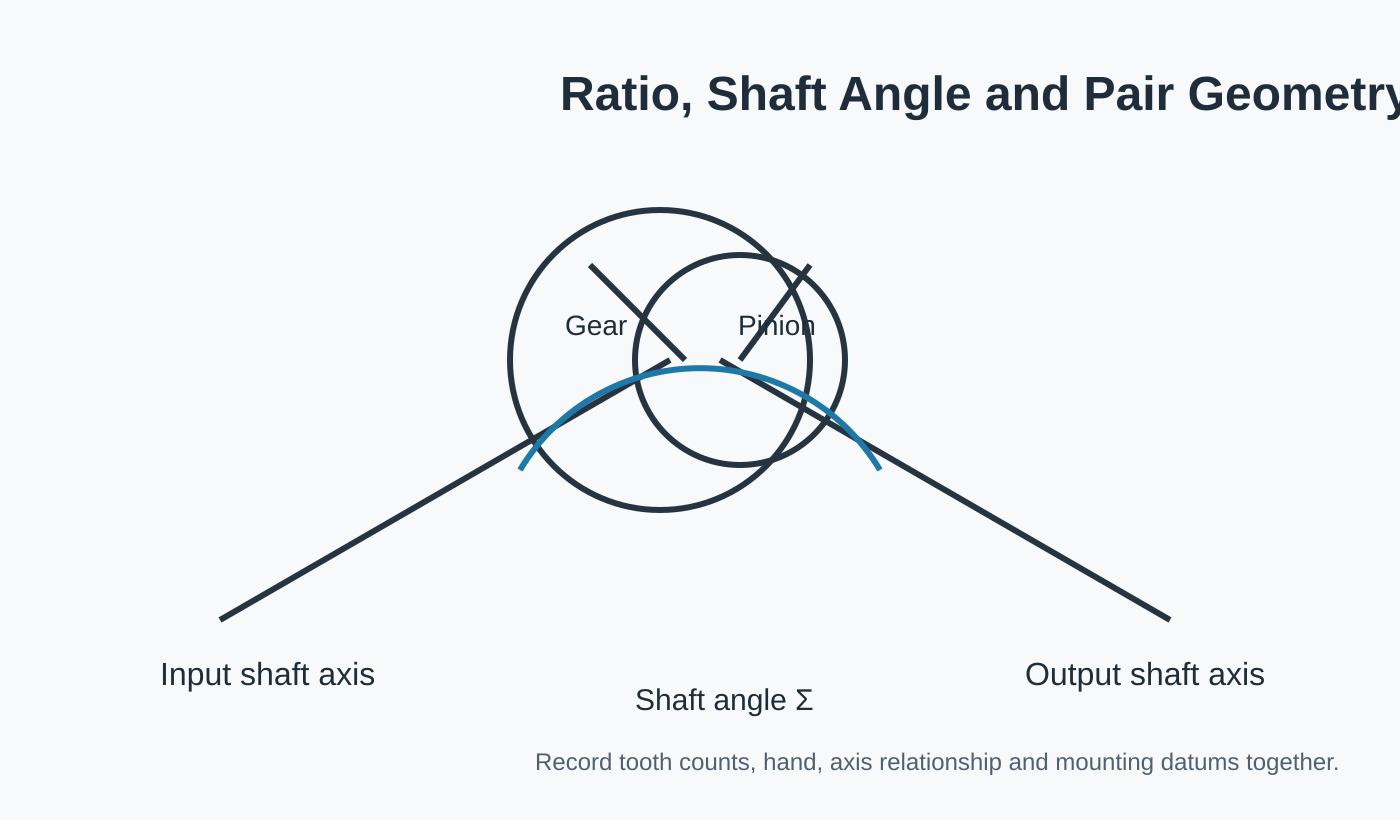
Identifiera båda medlemmarna, tandantal eller förhållande, hand och vilken komponent som driver.
Visa axelvinkel, monteringsreferenser, lagerpositioner och eventuellt kontrollerat glapp.
Ange de inspektions- eller kontaktkontroller som är viktiga för att godkänna leveransen av delen till denna maskin.
| Granskningsområde | Vad som ska tillhandahållas | Varför det spelar roll |
|---|---|---|
| Rörelse / plikt | Repeterbarhet, lågt förlorad rörelse, axeluppriktning, termiskt beteende, lagerförspänning, smörjning och inspektionsomfattning | Separerar stabil kraftöverföring från backning, stötdämpning eller positionskänslig drift. |
| Kugghjulspar | Kugghjul + pinjongidentitet, utväxling/kuggantal och hand | Förhindrar att en komponent granskas utan dess passande geometri. |
| Montering | Axelanordning, lagerstöd, husutgångspunkter och målspel | Ansluter den tillverkade delen till den position den ska hålla i monteringen. |
| Miljö | Smörjning, temperatur och kontamineringskontext | Stödjer praktisk material-, ytbehandlings- och servicegranskning utan att hitta på påståenden på maskinnivå. |
| Inspektion | Ritningstoleranser, tandfinish och obligatoriska register | Definierar vad köparen ska använda för att acceptera den beställda konfigurationen. |
Snävare siffror är inte automatiskt bättre om maskinen inte kan hålla dem. Definiera de värden som monteringen kan kontrollera och ange vilken yta eller axel som är referensen för varje acceptansdimension.
Slipade eller specialanpassade par är typiska utgångspunkter för tillämpningar med högre kontroll. En pinjongaxel kan minska separata ledgränssnitt när konstruktionen avsiktligt integrerar axel och pinjong.
Om en precisionsmaskinsmontering fortfarande har öppna geometri- eller driftsingångar, markera dessa punkter för granskning. En explicit okänd är säkrare än att fylla ritningen med ett antaget standardvärde.
Arbetet med att byta ut spiralformade koniska kugghjul börjar med att separera originaldesigninformation från slitage. En skadad tand, förvrängt hål eller förskjutet kontaktmönster kan förklara felet, men…
Visa konfiguration →
Ett kraftigt spiralformat koniskt kugghjulspar bör granskas utifrån hela driftsbelastningen. Toppbelastning, kontinuerlig belastning, stötar, reverseringar, lagerstöd och smörjning kan alla ha betydelse…
Visa konfiguration →
Att integrera det spiralformade koniska drevet med en axel minskar separata leder, men det gör lagertappar, skuldror, splines, gängor och kuggreferenser till en del av ett tillverkningsproblem. ...
Visa konfiguration →
En spiralformad geringskugghjulssats använder lika många kuggar för att överföra rörelse mellan korsande axlar utan att avsiktligt ändra hastighetsförhållandet. Lika utväxling förenklar en del av valet,…
Visa konfiguration →
Slipade spiralformade koniska kugghjul kräver mer än att lägga till en slipningsoperation till ett vanligt kugghjul. Nollpunktsschemat, förslipningsgeometrin, värmebehandlingen, slipningsmånsen och slutkontrollen har…
Visa konfiguration →
En specialbyggd spiralformad konisk kugghjulssats är byggd kring projektspecifik geometri snarare än en offentlig lagertabell. Den användbara definitionen inkluderar båda medlemmarna i paret, axeln…
Visa konfiguration →När precisionsmaskinens monteringsritning styr material- eller värmebehandling, inkludera det exakta kravet. Om dessa alternativ fortfarande är öppna, beskriv arbetsuppgiften och lämna material-/processvalet för granskning.
Bilder på precisionsmaskinens montering hjälper till att fastställa orientering och skick, men de definierar inte kugggeometri eller monteringsdata. Lägg till passande del, ritningsdata och mått tagna från kontrollerade monteringsreferenser.
För precisionsmaskinmontering, skicka monteringsinformationen som styr axelförhållandet, monteringsdatum och gränssnitt. Icke-relaterade maskindetaljer kan utelämnas när de inte har någon effekt på växelval eller inspektion.
För precisionsmaskinmontering, separera prototyp-/provkvantiteten från förväntad upprepad efterfrågan. Detta håller verktyg, inspektion och produktionsplanering kopplade till det faktiska inköpsskedet.
Ju tydligare parningsförhållandet och monteringsdatumen definieras, desto snabbare kan konfigurationen granskas.
MOQ är flexibel beroende på produkttyp, tillverkningsväg och totalt ordervärde. Lämpliga nya projekt kan begära 1–5 provstycken till provpris. Blandade modeller kan kombineras när ordersumman uppgår till cirka 1 500 USD. Beställningar på 1–2 stycken kan granskas, även om enhetskostnaden normalt är högre.
Typiska planeringsfönster är 10–25 arbetsdagar för standarddelar, 20–45 arbetsdagar för kundanpassade komponenter och 45–120 arbetsdagar för projektliknande utrustning eller monteringar. EXW, FOB, CIF och DAP stöds vanligtvis; FCA, CFR, CPT, CIP och DDP kan diskuteras för leveransen.