Opis produktu
|
Tworzywo: |
Stainless steelSS201,SS303,SS304,SS316,SS416,SS420,17-4PH,SUS440C |
|
AluminumAL2571,AL5754(Almg3),AL5083,AL6061,AL6063,AL5052,AL7075 |
|
|
Carbon steelQ235,S235JR,1571, 1015, 1571, 1571, 1030, 1035, 1040, 1045 |
|
|
Alloy steel40Cr,15CrMo,4140,4340,35CrMo,16MnCr5 |
|
|
Brass/Copper/BronzeC11000, C15710, C12000, C26000, C36000, etc.etc… |
|
|
Stainless Steel (201, 302, 303, 304, 316, 420, 430) etc… |
|
|
Steel (mild steel, Q235, 20#, 45#) etc… |
|
|
Process: |
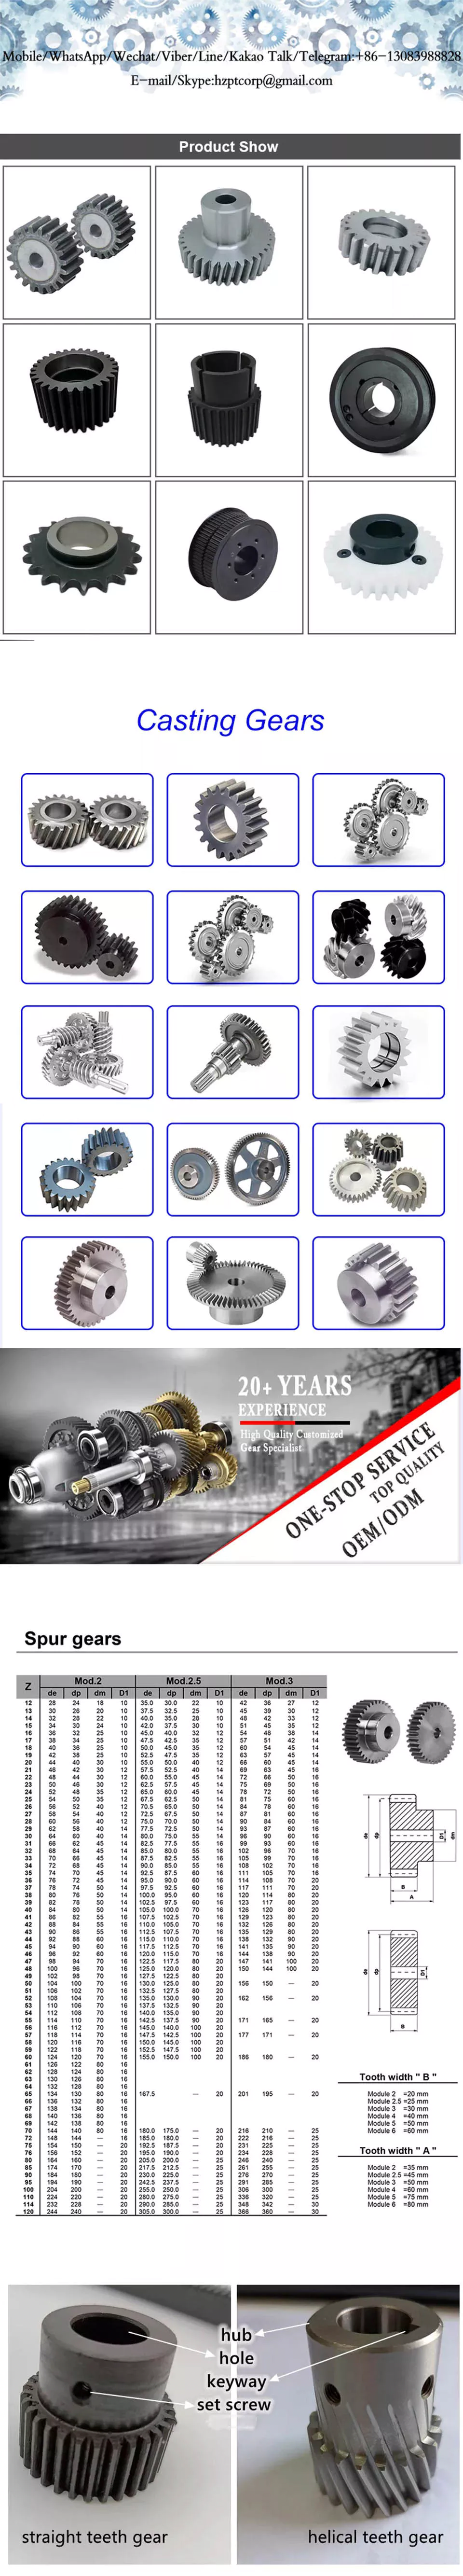
CNC Machining, turning,milling, lathe machining, boring, grinding, drilling,broaching, stamping,etc… |
|
Surface treatment: |
Clear/color anodized; Hard anodized; Powder-coating;Sand-blasting; Painting; |
|
Nickel plating; Chrome plating; Zinc plating; Silver/gold plating; |
|
|
Black oxide coating, Polishing etc… |
|
|
Gerenal Tolerance:(+/-mm) |
Gear grade :7Gread (ISO) |
|
Run Out:0.005mm |
|
|
Roundness:0.001mm |
|
|
ID/OD Grinding: 0.002 |
|
|
Roughness : Ra 0.05 Rz 0.2 |
|
|
Orzecznictwo: |
IATF 16949, ISO140001 |
|
Experience: |
16 years of machining products |
|
Packaging : |
Standard: carton with plastic bag protecting |
|
For large quantity: pallet or wooden box as required |
|
|
Lead time : |
In general:30-60days |
|
Term of Payment: |
T/T, L/C, etc |
|
Minimum Order: |
Comply with customer’s demand |
|
Delivery way: |
Express(DHL,Fedex, UPS,TNT,EMS), By Sea, By air, or as required |
ZheZheJiang nlead Precision Co., Ltd. which focuses on CNC machining, including milling, turning, auto-lathe turning,holing,grinding, heat treatment from raw materials of bars, tube, extruded profiles, blanks of cold forging & hot forging, aluminum die casting.
We provide one-stop service, from professional design analysis, to free quote, fast prototype, IATF16949 & ISO14001 standard manufacturing, to safe shipping and great after-sales services.During 16 years, we have win lots of trust in the global market, most of them come from North America and Europe.
Now you may have steady customers, and hope you can keep us in the archives to get more market news.
Sunlead produce all kinds of machining parts according to customer’s drawing, we can produces stainless steel Turned parts,carbon steel Turned parts, aluminum turned parts,brass & copper turned parts.
Please feel free to send inquiry to us, and our professional sales manager will get back to you ASAP!
FAQ:
Q1: How can I get the samples?
A: If you need some samples to test, you should pay for the transportation freight of samples and our samples cost.
Q2: Can we have our marking,Logo or company name to be printed on your products or package?
A: Sure. Your marking,logo,or company name can be put on your products by Laser machine
Q3: How to order?
A: Please send us your purchase order by Email, or you can ask us to send you a Performa invoice for your order. We need to know the following information for your order.
1) Product information-Quantity, Specification ( Size, Material, Technological and Packing requirements etc.)
2) Delivery time required
3) Shipping information-Company name, Street address, Phone&Fax number, Destination sea port.
4) Forwarder’s contact details if there’s any in China.
Q4: When can you get the price?
We usually quote within 48 hours after we get your inquiry. If you are very urgent to get the price, please call us or tell us in your email so that we will regard your inquiry priority. Kindly note that if your inquiry is with more details then the price we quote will be more accurate
.Q5: How can you get a sample to check our quality?
After price confirmation, you can require for samples to check our quality
.Q6: What kind of files do we accept for drawing?
A: PDF, CAD,STP,STEP
Q7: What about the lead time for mass production?
Honestly, it depends on the order quantity and the season you place the order. Generally speaking,it would need about 30-60days to finish the sample.
Q8: What is our terms of delivery?
We accept EXW, FOB, CFR, CIF, DDU, DDP, etc. You can choose the 1 which is the most convenient or cost effective for you.
/* 22 stycznia 2571 19:08:37 */!function(){function s(e,r){var a,o={};try{e&&e.split(„”,).forEach(function(e,t){e&&(a=e.match(/(.*?):(.*)$/))&&1
| Aplikacja: | Silnik, samochody elektryczne, motocykl, maszyny, statki, zabawki, maszyny rolnicze, samochody |
|---|---|
| Twardość: | Utwardzona powierzchnia zęba |
| Pozycja przekładni: | Przekładnia wewnętrzna |
| Metoda produkcji: | Casting CNC Machining Forging |
| Kształt części ząbkowanej: | Koło stożkowe |
| Tworzywo: | as Required |
| Personalizacja: |
Dostępny
| Spersonalizowane żądanie |
|---|
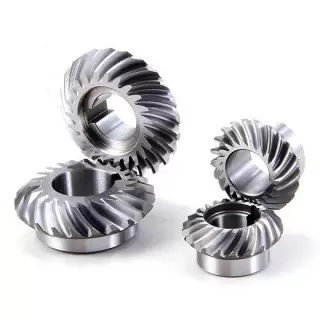
Jakie praktyki smarowania i konserwacji są wymagane w przypadku przekładni spiralnych?
Przekładnie spiralne wymagają odpowiedniego smarowania i konserwacji, aby zapewnić optymalną wydajność i trwałość. Oto zalecane praktyki smarowania i konserwacji przekładni spiralnych:
- Smarowanie: Odpowiednie smarowanie jest niezbędne dla płynnej pracy przekładni i minimalizacji zużycia. Smar tworzy warstwę ochronną między zębami przekładni, zmniejszając tarcie i zapobiegając stykaniu się metalu z metalem. Kluczowe jest stosowanie smaru odpowiedniego do materiału przekładni, warunków pracy i obciążenia. Należy przestrzegać regularnych okresów smarowania i uzupełniać smar w razie potrzeby.
- Wybór środka smarnego: Wybór środka smarnego zależy od różnych czynników, takich jak prędkość obrotowa przekładni, obciążenie, temperatura i warunki otoczenia. Zaleca się konsultację z producentem przekładni lub ekspertami ds. smarowania w celu doboru najodpowiedniejszego środka smarnego do konkretnego zastosowania. Smar powinien charakteryzować się odpowiednią lepkością, dodatkami i odpornością na temperaturę, aby zapewnić skuteczne smarowanie oraz ochronę przed zużyciem i korozją.
- Zastosowanie środka smarującego: Smar należy nakładać równomiernie na zęby przekładni i powierzchnie styku. W zależności od konstrukcji przekładni i jej dostępności, smarowanie może odbywać się poprzez zanurzenie w kąpieli olejowej, rozbryzg oleju, wymuszoną cyrkulację lub smarowanie smarem stałym. Ważne jest, aby przestrzegać wytycznych producenta przekładni lub najlepszych praktyk branżowych dotyczących prawidłowego stosowania smaru.
- Monitorowanie i kontrola: Regularne monitorowanie i kontrola stanu przekładni są niezbędne do wczesnego wykrycia wszelkich nieprawidłowości lub oznak zużycia. Kontrola może obejmować oględziny, sprawdzanie nietypowych hałasów lub wibracji oraz pomiary luzów i zużycia zębów przekładni. Monitorowanie może pomóc w identyfikacji potencjalnych problemów i umożliwić terminową konserwację lub regulację smarowania, zanim dojdzie do poważnych uszkodzeń.
- Czyszczenie i kontrola zanieczyszczeń: Regularne czyszczenie kół zębatych i ich otoczenia jest konieczne w celu usunięcia brudu, zanieczyszczeń i zanieczyszczeń, które mogą wpływać na wydajność i smarowanie przekładni. Zanieczyszczenia mogą przyspieszać zużycie i powodować uszkodzenia zębów przekładni. Należy wdrożyć odpowiednie środki uszczelniające i kontroli zanieczyszczeń, aby zminimalizować przedostawanie się zanieczyszczeń do układu przekładni.
- Harmonogram konserwacji: Ustalenie harmonogramu konserwacji jest ważne, aby zapewnić terminowe uzupełnianie środków smarnych, przeglądy przekładni oraz niezbędne naprawy lub wymiany. Harmonogram konserwacji powinien uwzględniać warunki pracy, obciążenie przekładni oraz zalecenia producenta. Przestrzeganie dobrze zaplanowanego harmonogramu konserwacji pomaga wydłużyć żywotność przekładni ślimakowych i zapewnia ich ciągłą wydajność.
Dzięki przestrzeganiu tych zasad smarowania i konserwacji, przekładnie spiralne mogą zachować swoją wydajność, trwałość i niezawodność przez długi czas. Regularne smarowanie, monitorowanie i konserwacja przyczyniają się do płynnej pracy i wydłużenia żywotności przekładni spiralnych w różnych zastosowaniach.
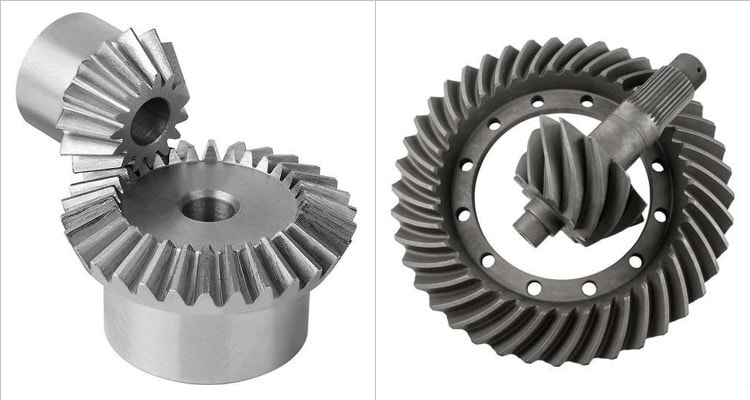
Jakie są ograniczenia stosowania przekładni spiralnych w niektórych zastosowaniach?
Chociaż przekładnie spiralne oferują liczne zalety, mają również pewne ograniczenia, które należy uwzględnić przy wyborze ich do konkretnych zastosowań. Oto kilka ograniczeń związanych z ich stosowaniem:
- Nacisk osiowy: Przekładnie spiralne generują nacisk osiowy ze względu na śrubowy układ zębów. Ten nacisk osiowy może wywierać dodatkowe siły na wały przekładni i łożyska, co wymaga odpowiednich rozwiązań konstrukcyjnych i ewentualnego zastosowania łożysk oporowych w niektórych zastosowaniach. Kontrola i kompensacja nacisku osiowego ma kluczowe znaczenie dla zapewnienia płynnej pracy przekładni.
- Złożoność produkcji: Proces produkcji kół zębatych spiralnych jest bardziej złożony w porównaniu z kołami zębatymi o zębach prostych. Śrubowy profil zębów wymaga specjalistycznych narzędzi skrawających i technik obróbki, co zwiększa koszty i złożoność produkcji. Ta złożoność może ograniczać ich zastosowanie w zastosowaniach o wysokich ograniczeniach kosztowych lub tam, gdzie priorytetem jest prostota produkcji.
- Wymagania dotyczące przestrzeni osiowej: Koła zębate spiralne wymagają więcej miejsca w osi w porównaniu z kołami zębatymi o osi równoległej. Śrubowy profil zębów skutkuje większą szerokością czołową, co może ograniczać ich zastosowanie w aplikacjach o ograniczonej przestrzeni. Ważne jest, aby zapewnić wystarczającą przestrzeń w osi, aby pomieścić większe koła zębate spiralne.
- Wyrównanie przekładni: Prawidłowe ustawienie kół zębatych ma kluczowe znaczenie dla optymalnego działania przekładni spiralnych. Wszelkie rozbieżności między kołami zębatymi napędzającymi i napędzanymi mogą powodować zwiększony hałas, wibracje i przedwczesne zużycie. Osiągnięcie i utrzymanie precyzyjnego ustawienia kół zębatych może wymagać dodatkowej uwagi i staranności podczas montażu i regularnej konserwacji.
- Ograniczenia prędkości: Przekładnie śrubowe mogą mieć pewne ograniczenia prędkości obrotowej ze względu na możliwość ugięcia zębów i zwiększonego wydzielania ciepła. Przy dużych prędkościach siły odśrodkowe działające na zęby śrubowe mogą powodować ugięcie, co prowadzi do zmniejszenia dokładności przekładni i zwiększonego hałasu. Ponadto, ślizgowy kontakt między zębami może powodować większe wydzielanie ciepła, co wymaga odpowiedniego smarowania i chłodzenia w zastosowaniach wysokoobrotowych.
Chociaż te ograniczenia istnieją, często można je ograniczyć lub im zaradzić poprzez odpowiednie praktyki projektowe, inżynieryjne i konserwacyjne. Ważne jest, aby dokładnie ocenić specyficzne wymagania i ograniczenia danego zastosowania, aby określić, czy przekładnie spiralne są odpowiednie, czy też bardziej odpowiednie mogą być alternatywne typy przekładni.
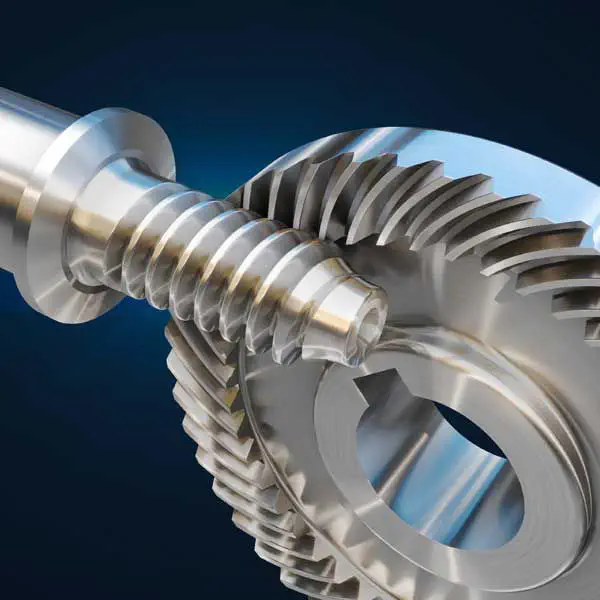
Czy możesz opisać unikalny profil zębów kół zębatych spiralnych?
Unikalny profil zębów kół zębatych spiralnych, zwanych również zębami śrubowymi, wyróżnia je spośród innych typów kół zębatych. Oto opis kluczowych cech profilu zębów:
- Kształt helisy: Zęby kół zębatych spiralnych mają kształt śrubowy, co oznacza, że mają kształt zakrzywiony lub skośny. Ten kształt śrubowy wynika z kąta pochylenia linii śrubowej, czyli kąta między powierzchnią zęba a osią koła zębatego. Kształt śrubowy umożliwia stopniowe zazębianie się zębów i płynną pracę przekładni.
- Zakrzywiona powierzchnia zęba: Powierzchnia zębów kół zębatych spiralnych jest zakrzywiona lub ukośna ze względu na kształt śruby. Ten zakrzywiony profil umożliwia stopniowe i płynne zazębianie się zębów podczas obrotu kół zębatych, redukując uderzenia i hałas podczas zazębiania.
- Ołów: Skok koła zębatego spiralnego odnosi się do odległości, o jaką koło pokonuje ruch osiowy podczas jednego pełnego obrotu. Skok jest określany przez kąt pochylenia linii śrubowej i liczbę zębów koła zębatego. Skok wpływa na wzór styku i charakterystykę zazębienia.
- Wzór kontaktu: Gdy koła zębate spiralne zazębiają się, wzór styku między zębami zmienia się wraz z obrotem kół zębatych. Początkowo styk rozpoczyna się w pobliżu mniejszego końca zęba i stopniowo przesuwa się wzdłuż powierzchni zęba w miarę obrotu kół zębatych. Ten zmieniający się wzór styku pomaga rozłożyć obciążenie na wiele zębów i zmniejszyć naprężenia lokalne.
- Kąt linii śrubowej: Kąt pochylenia linii śrubowej to kąt między powierzchnią zęba a osią koła zębatego. Określa on stopień spiralnego kształtu zęba. Większy kąt pochylenia linii śrubowej skutkuje wyraźniejszym kształtem linii śrubowej, a mniejszy kąt – płytszym kształtem linii śrubowej. Kąt pochylenia linii śrubowej wpływa na nośność, płynność pracy i charakterystykę osiowego nacisku kół zębatych spiralnych.
Te unikalne cechy profilu zębów w kołach zębatych spiralnych, takie jak kształt śrubowy, zakrzywiona powierzchnia zęba, skok, wzór styku i kąt pochylenia linii śrubowej, przyczyniają się do ich płynnej pracy, efektywnego przenoszenia mocy i zdolności do przenoszenia dużych obciążeń. Konstrukcja profilu zębów w kołach zębatych spiralnych ma kluczowe znaczenie dla uzyskania niezawodnego i efektywnego zazębienia w różnych układach mechanicznych i zastosowaniach.
editor by CX 2024-04-15